
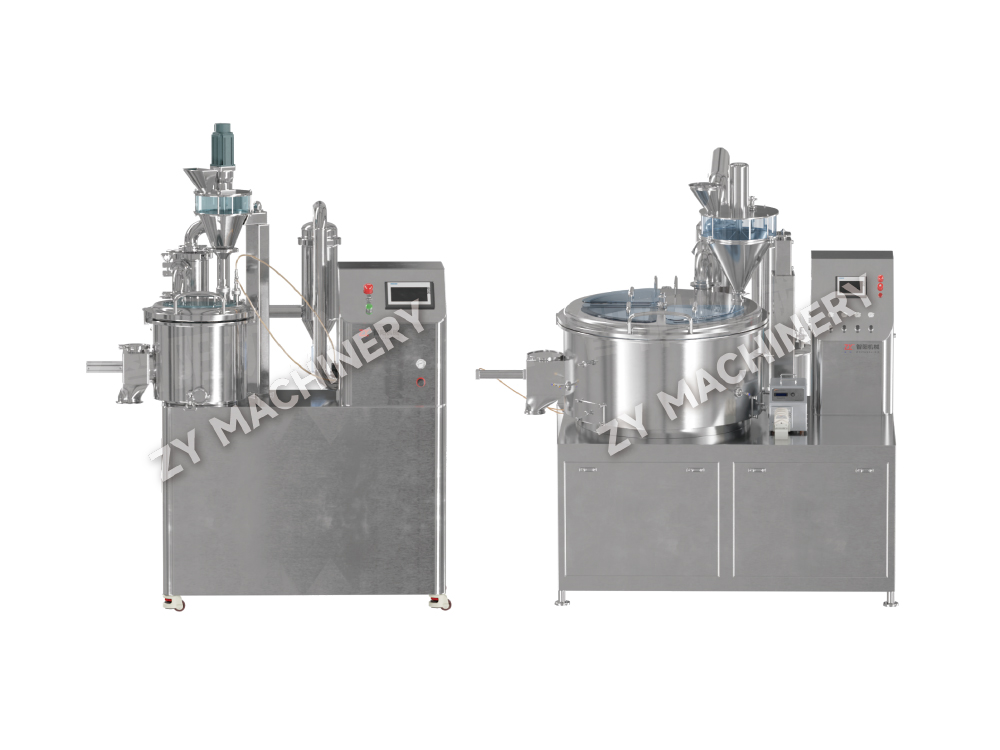
BZJ Centrifugal granulerings- och beläggningsmaskin
BZJ-maskinen är designad för beläggning och pelletisering av pulvermater.....

I en typisk oral fast dos kan den aktiva farmaceutiska ingrediensen (API) utgöra mindre än 2 % av den totala tablettvikten. Ändå måste varje enskild dos innehålla exakt samma mängd. Den enhetsdrift som gör detta möjligt – och som direkt påverkar patientsäkerheten – är läkemedelsblandning. En enda sub-potent eller super-potent tablett kan leda till terapeutiskt misslyckande eller toxicitet. Att uppnå en homogen blandning är inte bara ett processkrav; det är ett regulatoriskt mandat som upprätthålls av cGMP och USP <905> enhetlighetsstandarder.
Utmaningen eskalerar snabbt. Eftersom pulver skiljer sig i partikelstorlek, densitet, form och ytenergi, segregeras de naturligt. Blandningssteget måste övervinna alla dessa krafter för att fördela API jämnt över hjälpämnesmassan. Det kräver mer än bara ett roterande fartyg. Det kräver en förståelse för blandningsmekanismer, pulverbeteende, utrustningsdesign och uppskalningsprinciper. Följande avsnitt bryter ner varje lager, vilket ger dig en praktisk ram för att designa och felsöka farmaceutiska blandningsprocesser.
Farmaceutisk blandning är en enhetsoperation som behandlar två eller flera initialt segregerade komponenter tills varje partikel av en komponent ligger i nära kontakt med partiklar av de andra komponenterna. I fasta doseringsformer är det primära målet att skapa en slumpmässig, enhetlig blandning som garanterar enhetlighet i dosen. Operationen kan också tjäna till att inducera en fysisk förändring - såsom beläggning av bärarpartiklar - eller för att främja en reaktion i fast tillstånd. Oavsett mekanism är slutpunkten alltid en blandning där API-koncentrationen vid någon provtagningspunkt inte avviker mer än ett acceptabelt intervall från målet.
Vikten av att blanda sträcker sig långt utanför tablettpressmatningsramen. En misslyckad blandning kan producera en hel sats av tabletter som inte är specifikationerna, vilket leder till kostsamma produktåterkallelser, regulatoriska åtgärder och – mest kritiskt – patientrisk. När API-belastningen sjunker till 1-2 % av den totala formelvikten, kan även en liten inhomogenitet orsaka stora relativa fel i individuell tablettstyrka. Det är därför tillsynsmyndigheter granskar blandningsenhetlighetsdata under processvalidering och kräver kontinuerlig övervakning genom processkontroller. Blandning, kort sagt, är där produktkvalitet byggs; nedströmsverksamhet kan bara bevara den.
All farmaceutisk pulverblandning kan beskrivas genom tre grundläggande mekanismer: konvektiv, skjuvning och diffusiv blandning. Varje mixertyp använder en annan kombination av dessa mekanismer, och blandningen utvecklas genom distinkta faser där en mekanism kan dominera. Att veta när varje mekanism verkar gör att du kan ställa in blandningstid och hastighet korrekt.
Konvektiv blandning flyttar stora grupper av partiklar från en region av pulverbädden till en annan - ofta genom ett roterande blad, en paddel eller tumlande verkan av en behållare. Denna omfördelning på makronivå ger snabb initial blandning men lämnar olikheter i mindre skala. Konvektion ensam kan inte uppnå den slutliga homogenitet som krävs för farmaceutiska produkter.
Skjuvblandning skapar hastighetsgradienter i pulvermassan, vanligtvis genom höghastighetshjul eller förstärkarstänger. Skjuvkrafter bryter ner agglomerat och sprider fina API-partiklar över hjälpämnets yta. I granulatorer med hög skjuvning är skjuvblandning intensiv och viktig för att distribuera lågdos-API före granulering.
Diffusiv blandning uppstår från den slumpmässiga rörelsen av enskilda partiklar i en tumlande bädd, såsom inuti en V-blandare eller soptunna mixer. När partiklar kaskader över varandra sker mikroblandning, vilket eliminerar de småskaliga koncentrationsvariationerna som efterlämnas av konvektion och skjuvning. Diffusiv blandning är långsam men oumbärlig för att uppnå blandningslikformighet vid individuell dosnivå.
I praktiken utnyttjar en framgångsrik blandningscykel alla tre mekanismerna: konvektion och skjuvning driver den tidiga snabbblandningsfasen, medan diffusion avslutar jobbet, förutsatt att pulveregenskaperna inte främjar segregering.
Även den mest avancerade mixern kan inte kompensera för ogynnsamma pulveregenskaper. Fem pulveregenskaper avgör direkt hur lätt en blandning kan göras och hur stabil den förblir efter blandning. Att karakterisera dessa parametrar uppströms sparar timmar av felsökning senare.
Partikelstorlek och storleksfördelning. Ett brett partikelstorleksområde är den enskilt största drivkraften för segregation. Fina partiklar tenderar att sippra genom mellanrummen och sedimentera på botten, ett fenomen som kallas siktsegregation. När API och hjälpämne har signifikant olika medianstorlekar blir det svårt att uppnå och bibehålla en enhetlig blandning. Siktanalys eller laserdiffraktion ger fördelningsdata som behövs för att förutsäga blandningsbeteende.
Partikelform. Oregelbundna, nålliknande eller plattaformade partiklar låser sig och flyter dåligt, medan sfäriska partiklar flyter fritt men kan separera efter storlek lättare. Mikroskopi kombinerat med bildanalys kvantifierar formfaktorer som korrelerar med blandningsprestanda.
Partikeldensitet. Skillnader i verklig densitet mellan komponenter kan leda till separation under vibration eller under tumling. Partiklar med högre densitet tenderar att sjunka till botten, medan partiklar med lägre densitet stiger till toppen. Densitetsfelöverensstämmelse är särskilt problematisk i V-blandare och bin-blandare som drivs vid låga fyllningsnivåer.
Pulverflytbarhet. Ett sammanhängande, dåligt flytande pulver motstår den skjuvning och diffusion som behövs för blandning. Viltvinkeln, Carrs kompressibilitetsindex och Hausner-förhållandet är standardbänktester som klassificerar puder från fritt flytande till mycket sammanhängande. Ett kompressibilitetsindex över 25 % signalerar en stark tendens att agglomerera och segregera.
Elektrostatisk laddning. Triboelektrisk laddning under blandning kan göra att fina partiklar fastnar på kärlväggarna eller bildar envisa klumpar. Blandning med hög skjuvning och miljöer med låg luftfuktighet förvärrar laddningsuppbyggnaden. Att jorda utrustningen och kontrollera omgivande luftfuktighet är förstahandsreducerande åtgärder; joniserande stänger ger ytterligare kontroll i svåra fall.
Läkemedelstillverkare använder ett brett utbud av mixerdesigner, var och en med en karakteristisk blandning av konvektion, skjuvning och diffusion. Tabellen nedan sammanfattar åtta vanliga blandartyper tillsammans med deras dominerande mekanism, typiska satsstorleksintervall och primära lämplighet för olika API-laddningar. Kolumnerna visar var varje design utmärker sig och var dess inneboende begränsningar kräver processjusteringar. En andra beslutsmatris mappar sedan API-koncentrationen direkt till rekommenderade mixertyper, vilket ger dig ett snabbt urvalsfilter.
| Blandare typ | Dominerande mekanism | Typisk batchstorlek | Bäst för API-innehåll | Fördelar | Begränsningar |
|---|---|---|---|---|---|
| Högskjuvningsblandare/granulator | Skjuvning & konvektion | 5–600 kg | <1 %, 1–5 % | Utmärkt spridning av lågdos API; korta blandningstider; integreras med våtgranulering. | Risk för överhettning; hög energitillförsel; kan kräva efterblandningsfräsning. |
| V-blender | Diffusion | 10–500 kg | 1–5 %, >5 % | Enkel design; skonsam blandning; lätt att rengöra; kostnadseffektiv för API:er med medel till hög belastning. | Dålig för fina sammanhängande pulver; segregationsrisk med bred storleksfördelning; långa blandningstider. |
| Bin Blender (IBC) | Diffusion | 50–2000 kg | 1–5 %, >5 % | Möjliggör blandning av slutna behållare; minskar produktöverföringsstegen; idealisk för medelstora till stora partier. | Låg skjuvning – kämpar med API:er med mycket låga doser; kräver fritt flytande pulver. |
| Dubbel konblandare | Diffusion | 20–800 kg | 1–5 %, >5 % | Mild tumlande verkan; enkel konstruktion; bra för större partiklar. | Inte lämpad för sub-1% API såvida den inte är förblandad; döda zoner möjliga nära tappen. |
| Bandblandare | Konvektion | 50–3000 kg | 1–5 %, >5 % | Hanterar material med brett partikelstorleksområde; konsekvent urladdning. | Svårt att rengöra helt; hög skjuvning vid bandspetsarna kan orsaka partikelskador; inte optimalt för ultralågdosblandningar. |
| Planetarisk mixer | Konvektion & Shear | 5–200 kg | <1 %, 1–5 % | Hög blandningsintensitet; bra för pastor och våta massor; jämn blandning utan döda zoner. | Begränsad skalbarhet; används vanligtvis för granulering, inte enbart torrpulverblandning. |
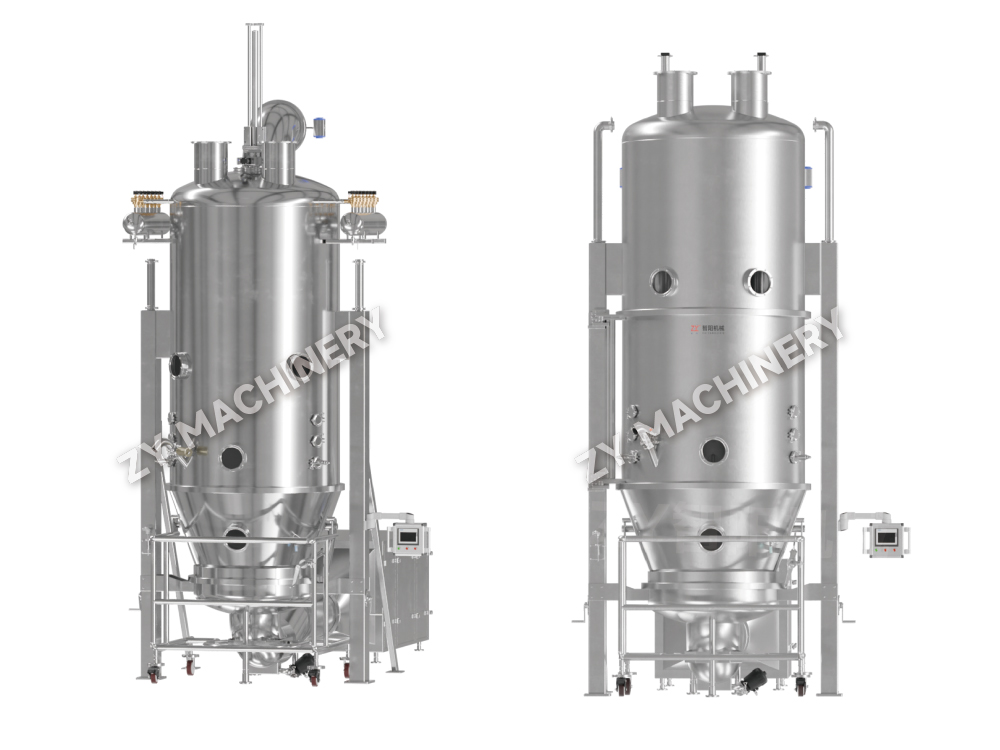
| Fluidiserad zonblandare | Konvektion & Diffusion | 20–500 kg | 1–5 % | Snabb blandning via fluidisering; skonsam mot ömtåliga granulat; lätt att automatisera. | Kräver exakt luftflödeskontroll; inte lämplig för mycket sammanhängande material; damminneslutning kräver uppmärksamhet. |
| Kontinuerlig Twin-Screw Mixer | Skjuvning & konvektion | Kontinuerlig (kg/h) | <1 %, 1–5 % | Stöder kontinuerlig tillverkning; skalbar från labb till produktion; utmärkt för lågdos API. | Högre kapitalinvesteringar; kräver matarkonsistens; regulatorisk acceptans som fortfarande mognar för fast dosering. |
När den primära urvalsdrivkraften är API-koncentration som en procentandel av total formelvikt, ger beslutsmatrisen nedan ett tydligt första snitt. Välj en kandidattyp blandar från matrisen och förfina sedan mot satsstorlek, inneslutningsbehov och rengöringskrav.
| API-innehåll | Rekommenderade blandartyper | Viktiga överväganden |
|---|---|---|
| < 1 viktprocent | High-Shear Mixer, Planetary Mixer, Kontinuerlig Twin-Screw Mixer | Kräv intensiv skjuvning för att deagglomera API; geometrisk utspädning eller förblandningssteg behövs ofta. |
| 1–5 % by weight | High-Shear Mixer, Bin Mixer, Ribbon Mixer, Fluidized Zone Mixer, Kontinuerlig Twin-Screw | Brett utbud; välj baserat på batchstorlek, pulverflöde och inneslutningsnivå. |
| > 5 viktprocent | V-blender, Bin Blender, Double Cone Blender, Ribbon Blender | Diffusiva blandare är ofta tillräckliga; aggressiv skjuvning krävs inte; fokusera på att förhindra segregation efter blandning. |
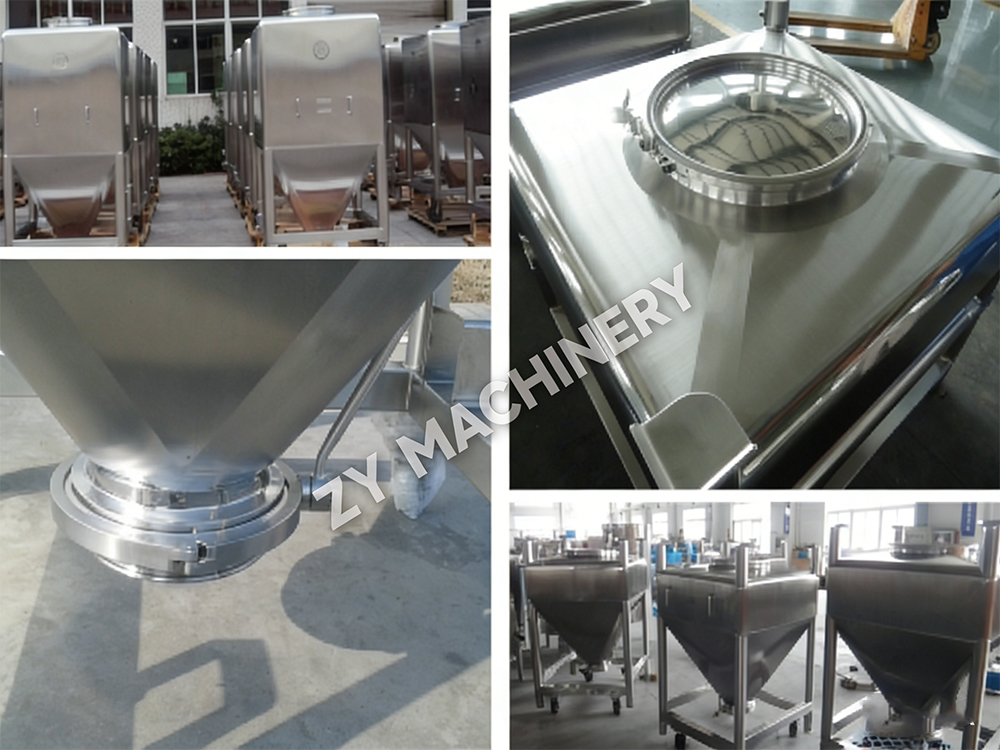
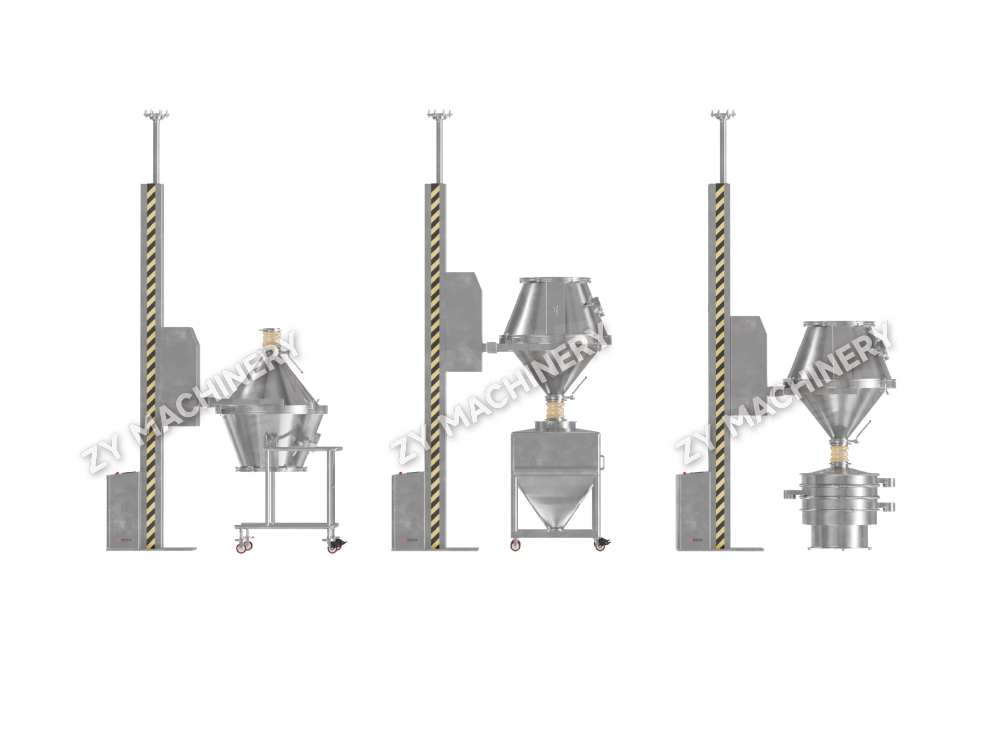
Bin-blandningssystem har blivit arbetshästen för IBC-baserade solida doslinjer eftersom de minimerar produktexponeringen och eliminerar behovet av att överföra blandning mellan kärl. Roterande blandningskärlsystem leverera diffusionsdominant blandning som bevarar granulatintegriteten samtidigt som RSD-värden uppnås långt under de regulatoriska tröskelvärdena. För att bläddra i ett komplett sortiment av blandare i produktionsskala, utforska hela sortiment av blandningsutrustning .
Att skala en blandningsprocess utan ett systematiskt tillvägagångssätt leder ofta till misslyckanden med blandade enhetlighet i pilot- eller kommersiell skala. En framgångsrik uppskalningsstrategi bibehåller geometrisk likhet hos mixern, håller spetshastigheten eller rotationstalet för Froude konstant och justerar blandningstiden baserat på den relativa storleksökningen. Vägen från en 1 kg laboratoriesats till en 300 kg produktionsblandning tar tre medvetna steg.
Steg 1: Laboratoriekarakterisering (1–5 kg). Använd en småskalig mixer - en laboratorieskål med hög skjuvning eller IBC-liknande minimixer - för att fastställa baslinjeförhållandet mellan blandningstid, hastighet och blandningslikformighet. Bestäm den minsta blandningstiden som uppnår RSD ≤ 5 % via stratifierad provtagning. Registrera fyllnadsnivån (vanligtvis 35–70 % av kärlets volym) eftersom fyllningsförhållandet påverkar pulverflödesmönster.
Steg 2: Pilotbekräftelse (20–50 kg). Flytta till en geometriskt liknande mixer i pilotskala. Håll spetshastigheten (bladets periferihastighet) eller Froude-numret (för tumlingsblandare) samma som labbenheten. Förläng blandningstiden proportionellt mot ökningen i kärldiameter om diffusion är det hastighetsbegränsande steget; för konvektionsblandare räcker det ofta med en mindre tidsjustering. Bekräfta att blandningens RSD förblir under 5 % med en 10-punkts provtagningsplan som täcker flera platser.
Steg 3: Produktionsvalidering (200–1000 kg). I full skala, bekräfta att de valda parametrarna ger konsekvent enhetlighet sats efter sats. Var särskilt uppmärksam på potentiella döda zoner i närheten av bafflar, tappar eller utloppsdörren. Acceptanskriteriet förblir en RSD som inte är större än 5,0 % för den aktiva komponenten, per USP <905>. Ett stratifierat provtagningsprotokoll med minst 10 provtagningspunkter, ritat med en lämplig tjuv, säkerställer en representativ bedömning. Under uppskalning, samarbeta med utrustningsleverantörer som kan tillhandahålla blandningsutrustning i laboratorieskala designad för enkel uppskalning till kommersiella mixers, vilket minskar antalet variabler att justera.
Även med en väl vald mixer och validerade parametrar uppstår avvikelser. De vanligaste blandningsfelen går tillbaka till pulversegregering, elektrostatisk agglomeration, överblandning, döda zoner eller ojämn API-fördelning. Att snabbt hitta grundorsaken är halva lösningen. Tabellen nedan sammanfattar varje problem, dess typiska orsak och möjliga korrigerande åtgärder.
| Problem | Rotorsak | Diagnos | Lösning |
|---|---|---|---|
| Segregation (avblandning) | Bred partikelstorleksfördelning; densitetsfelanpassning; vibrationer under överföring | Analysgradient uppifrån och ned i bin; hög RSD efter blandning | Använd smalare partikelstorleksintervall för hjälpämnen; matcha hjälpämnesdensitet; minimera efterblandningshantering; överväg beställd blandning (bärarpartiklar) |
| Elektrostatisk agglomerering | Låg luftfuktighet; torrblandning med hög skjuvning; icke-ledande pulver | Synliga klumpar; pulver som fastnar på väggar; dålig enhetlighet | Öka RH till 40–60 %; installera statiska avledande stänger; tillsätt små mängder pyrogen kiseldioxid som glidmedel |
| Överblandning | Överdriven blandningstid; skjuvkrafter som bryter ned partiklar eller inducerar segregation | RSD ökar efter optimal blandningstid; partikelstorleksminskning observerades | Bestäm optimal blandningsändpunkt via blandningslikformighetsprovtagning; använd timerstyrt stopp; undvik att blanda utöver den tid som behövs |
| Döda zoner (stagnerande regioner) | Dålig mixerdesign; fyllnadsnivå under minimum; otillräcklig baffeldesign | Oblandade pulverfickor nära väggar, bafflar eller utloppsventil | Bibehåll fyllnadsnivån 35–70 % av kärlets volym; införliva svepstänger eller omdesignade bafflar; rengör och inspektera interiören regelbundet |
| Ojämn API-distribution | API-agglomerat inte nedbrutna; felaktig lastordning; otillräcklig skjuvning för lågdosblandningar | Hög RSD vid tidiga tidpunkter; synliga API-fläckar | Förbland API med en del av hjälpämnet (geometrisk utspädning); använd högskjuvningssteg för deagglomerering; förläng blandningstiden måttligt |
När API:s styrka kräver ett yrkesexponeringsband (OEB) på 4 eller 5, blir konventionella öppna blandningsoperationer oacceptabla. Blandningssystem med hög inneslutning skyddar operatörer från luftburna partiklar samtidigt som korskontaminering av produkten förhindras. Målet är att uppnå inneslutningsnivåer under 1 µg/m³ (ibland så låga som nanogramnivåer) under laddning, blandning, provtagning och urladdning.
Blandningskonstruktioner med hög inneslutning integrerar flera viktiga funktioner. Isolatorteknik ger en förseglad miljö med negativt tryck runt blandaren, med handsköppningar för åtkomst till operatören. Delade fjärilsventiler möjliggör dammtät överföring av pulver från behållare till mixerskålen eller behållaren, vilket eliminerar öppna överföringar mellan processer. Clean-in-place (CIP) system som är integrerade i blandaren tillåter tvätt utan att bryta inneslutningen, vilket är viktigt för produktbyte i flerproduktsanläggningar. Själva kärlet kan vara utrustat med ett vakuumklassat hus, HEPA-filtrerade luftintag och en pålitlig avgasbana som håller det inre trycket lägre än rummet.
Validering av en blandningsprocess med hög inneslutning måste visa både produktkvalitet och användarsäkerhet. Industriell hygienövervakning med hjälp av personlig luftprovtagning verifierar att exponeringen förblir under den fastställda gränsen. Yttorkningstester bekräftar att det inte finns någon kvarvarande förorening på yttre ytor. Samtidigt fortsätter provtagningen av blandningslikformighet som vanligt, ofta tillgänglig via en isolatorhandskeport med en validerad tjuv. Att investera i design med hög inneslutning i blandningsstadiet är mycket mer kostnadseffektivt än att eftermontera en produktionslinje efter att en säkerhetsincident avslöjar luckan.
Farmaceutisk blandning är en vetenskap om kontrollerat kaos. Samspelet mellan pulveregenskaper, mekaniska krafter och processparametrar måste förstås och hanteras för att producera varje dos med tillförsikt. Ett systematiskt tillvägagångssätt undviker de vanliga fällorna av övertillit till en "standard" blandningstid eller kopiering av en konkurrents recept utan att ta hänsyn till dina egna materialegenskaper.
Fem bästa praxis utgör kärnan i en robust blandningsoperation:
När blandningen fungerar är den osynlig. Varje tablett uppfyller specifikationerna, varje batch klarar QA release och patienter får den avsedda dosen. Den tysta konsistensen är resultatet av tekniska val som gjorts långt innan det första pulvret kommer in i tratten. Genom att tillämpa mekanismerna, urvalslogiken och uppskalningsdisciplinen som beskrivs här kan du bygga upp – och upprätthålla – den nivån av tillförlitlighet.
Vill du hålla dig uppdaterad?
Kontakta oss via e-postadressen nedan.
Oroa dig inte för spam. Vi hatar det också!
Mobil klient
Videokonto
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-post:zy@zy-drying.com
WeChat ID
Upphovsrätt 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Alla rättigheter reserverade  Oral fast doseringsutrustningstillverkare