


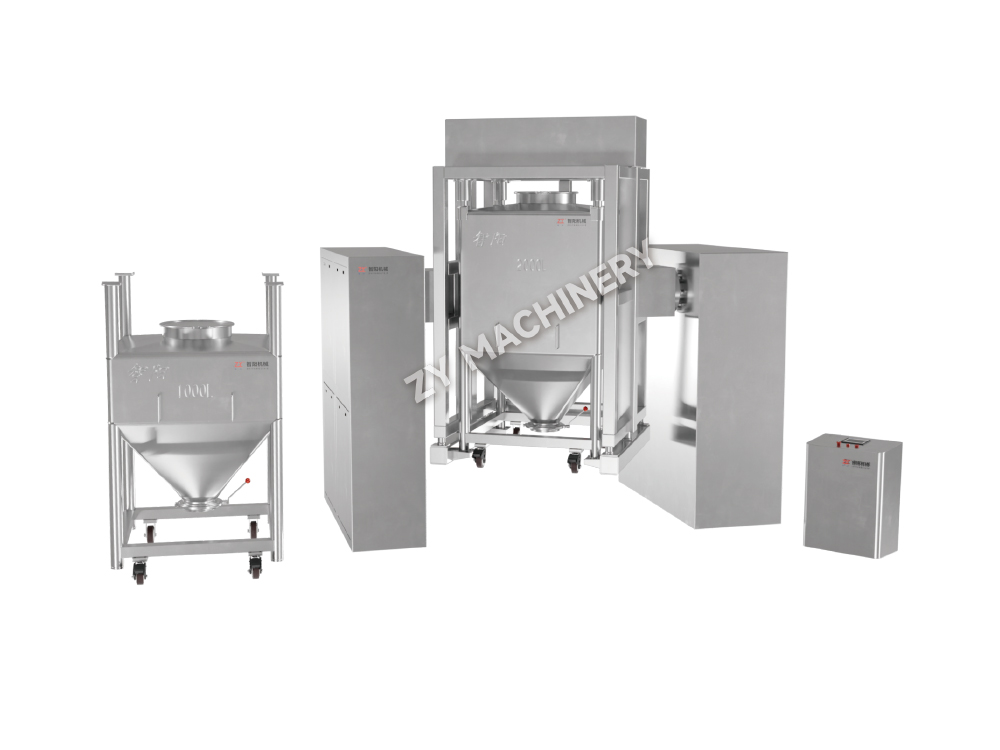
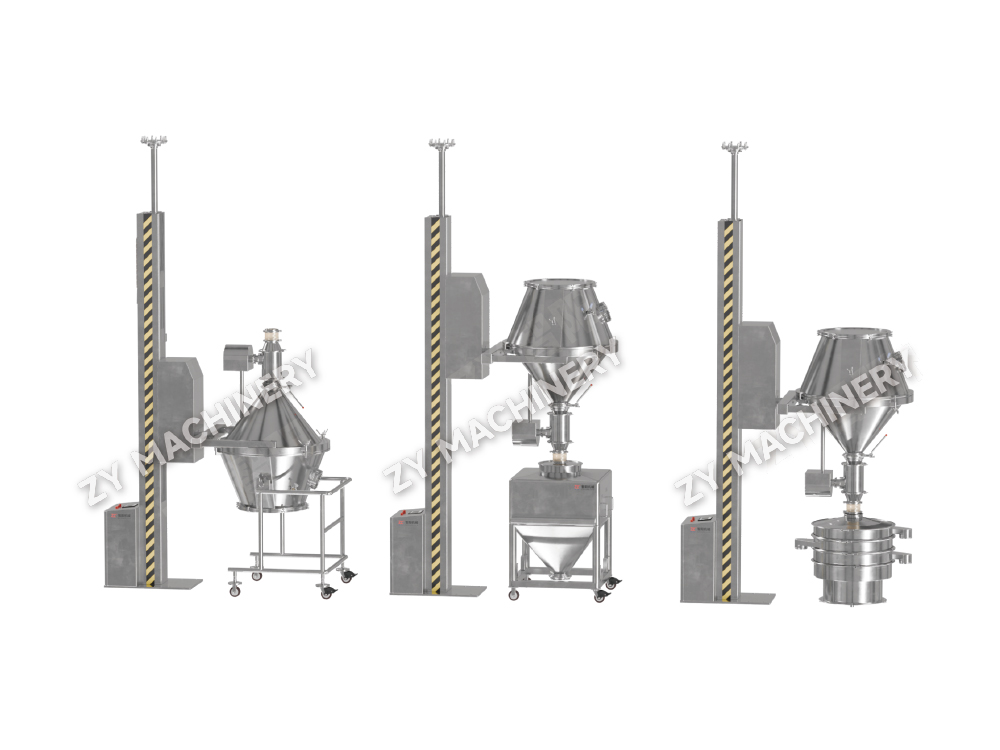
HZD Automatisk Lyftkärlsblandare
HZD Automatic Lifting Bin Mixer är utformad för att utföra alla operatio.....

År 2026 är över 30 % av läkemedel under utveckling klassificerade som potenta eller mycket potenta. Den siffran stiger snabbt. Ett enda gram av en cellgift eller ett koncentrerat hormon kan utgöra verkliga hälsorisker för operatörer och korskontamineringshot mot intilliggande produktionslinjer. Farmaceutiska inneslutningslösningar finns för att hantera dessa risker – exakt och pålitligt.
Inneslutning i läkemedelssammanhang innebär i sin kärna att man använder konstruerade system för att förhindra okontrollerat utsläpp av aktiva farmaceutiska ingredienser (API) till arbetsplatsen och för att skydda produkten från miljöföroreningar. Dessa system skapar en definierad barriär runt processen, kontrollerar luftflöde, tryck och materialöverföringar så att operatörer aldrig kommer i direkt kontakt med farliga ämnen, och läkemedlet tar aldrig upp oönskade partiklar från den omgivande luften.
Omfattningen av inneslutningstekniker är bred. Det sträcker sig från enkla flexibla isolatorer och handskboxar med styva väggar till avancerade nedflödesbås och barriärsystem med begränsad åtkomst (RABS). Rätt val beror på den aktiva substansens toxicitet, doseringsformen och produktionsomfattningen. Den röda tråden är en "containment by design"-filosofi: varje utrustning – från ett handskfack i laboratorieskala till en komplett produktionsisolator – måste integreras smidigt med uppströms- och nedströmsprocesser samtidigt som en certifierad nivå av operatörsexponeringsskydd bibehålls.
Vanliga utrustningstyper inkluderar:
Effektiviteten hos vilken lösning som helst mäts i nanogram eller mikrogram per kubikmeter luftkoncentrationsdata, backas upp av surrogatövervakning och regelbundna certifieringscykler. Det slutliga målet är enkelt: en garanterad arbetsmiljö.
Efterlevnad är inte valfritt. Tre reglerande pelare formar hur läkemedelsföretag designar, validerar och driver sina inneslutningssystem. Genom att förstå vad varje kräver – och var de överlappar – kan du bygga en inneslutningsstrategi som klarar revisioner utan överdriven överdesign.
EU GMP Annex 1 fokuserar på sterila läkemedel, men dess principer sträcker sig nu långt bortom aseptisk fyllning. Revisionen 2022 introducerade ett uttryckligt språk om inneslutningskrav för potenta föreningar, och krävde att tillverkare använder slutna system eller isolatorteknik närhelst produkten kan skada operatören eller miljön. Riktlinjen driver på för minimerad mänsklig inblandning, kontinuerlig övervakning av tryckskillnader och dokumenterade gränsvärden för operatörsexponering.
USP <800> har en nordamerikansk lins. Det gäller för farliga läkemedel som hanteras i hälsovårdsmiljöer men har starkt påverkat läkemedelstillverkningen. Den definierar inneslutningsprestanda i termer av "ingen detekterbar kontaminering" på torkarprover och kräver tekniska kontroller som ventilerade höljen för blandning. I produktionsmiljöer är det motsvarande kravet att hålla arbetsplatsens luftkoncentrationer under ett definierat gränsvärde för yrkesexponering (OEL) och att bevisa det med rutinmässig luftprovtagning.
ISO 14644-7, även om det tekniskt sett är en standard för renrum, tillhandahåller ordförrådet för separation och inneslutning. Den definierar kategorier som "öppen zon", "stängd zon" och "separativ enhet" och sätter ramarna för hur inneslutningsutrustning ska testas och klassificeras. Standarden kräver läckagetestning på filter- och höljesnivå, tryckavfallstester för isolatorer och mätningar av återhämtningstid efter en kontamineringshändelse.
Tabellen nedan destillerar de mest kritiska parametrarna för OEB 4/5-inneslutning över dessa tre ramverk.
| Parameter | EU GMP Annex 1 | USP <800> | ISO 14644-7 |
|---|---|---|---|
| Mål luftburen koncentration | <1 µg/m³ (8h TWA, föreningsberoende) | Baserat på OEL; typiskt <0,1 µg/m³ för potent | Definieras av renrumsklass och separatoranordning |
| Tryckskillnad | ≥10 Pa negativ till angränsande rum | Undertryck krävs för farliga inneslutningar | Undertryck för inneslutning med öppen front |
| Luftbyteshastighet (ACH) | Ej föreskrivet; design beror på risk | Minst 12 ACH för farliga rum | Som krävs för mål ISO-klassen |
| Krav på läckagetest | Isolatorhandskar och ärmar: månadsvis | Förseglad kapsling integritet vid installation | Tryckfall: <0,5 % vol/h förlust |
| Ytövervakning | Torka prover för potenta föreningar | Ingen detekterbar kontaminering | Klassificering baserad på partikelantal |
Att uppfylla alla tre standarderna innebär ofta att man väljer en förseglad isolator med en integrerad luftbehandlingsenhet, automatisk tryckkontroll och ett dokumenterat rengöringsprotokoll – snarare än en enkel nedströmningsbox. Företag som anpassar sin inneslutningsteknik med dessa regler från början undviker kostsamma efterinstallationer senare.
Ingen enskild teknik passar varje process. Beslutet handlar vanligtvis om en balans mellan operatörssäkerhet, produktskydd, kapitalutgifter och operativ flexibilitet. Tre breda kategorier dominerar marknaden idag: isolatorer med styva väggar, nedströmningsboxar och engångssystem för engångsbruk. Var och en levererar olika prestandakuvert.
Isolatorer är guldstandarden för de högsta inneslutningskraven. En hårdväggsisolator är ett helt förseglat hölje med handskportar, förreglade överföringsportar och dedikerad HVAC. Den kan konsekvent hålla luftburen koncentration under 10 ng/m³, vilket gör den lämplig för OEB 5-föreningar och aseptisk bearbetning. Den initiala kostnaden är betydande – ofta 2–3 gånger så stor som för en nedströmningsbås – och rengörings- och dekontamineringscyklerna lägger till flera timmar per batch. Men för produkter som helt enkelt inte kan hanteras på annat sätt är isolatorn icke förhandlingsbar.
Nedåtgående bås gör en annan avvägning. De använder en enkelriktad luftström som sveper bort partiklar från operatören och in i ett filtreringssystem, vilket skapar en säker arbetszon utan en fysisk barriär framför. De är snabbare att installera, lättare att rengöra och idealiska för OEB 3 och vissa OEB 4-applikationer som provtagning, dispensering eller tablettkomprimering. Begränsningen är deras beroende av operatörens disciplin: en plötslig armrörelse kan störa luftflödesmönstret och tillfälligt öka exponeringsriskerna. Moderna bås hanterar detta med intelligent luftflödesövervakning som automatiskt justerar fläkthastigheten för att upprätthålla en säker luftridå även när förarens närvaro ändras.
Engångsinneslutningssystem utgör en växande mellanväg. Förmonterade flexibla isolatorer, överföringspåsar och engångshandskpåsar kommer sterila och redo att användas. De eliminerar helt behovet av rengöringsvalidering mellan batcherna – en viktig tids- och kostnadsfaktor när man arbetar med cellgifter eller cytostatika. Årliga driftskostnader drivs av förbrukningsvaror, inte kapitalavskrivningar. Haken är avfallsgenerering. Engångsartiklar skapar en jämn ström av biologiskt farligt fast avfall, och kostnaden per enhet kan göra dem oekonomiska för produktionslinjer med mycket stora volymer. Ändå, för material för kliniska prövningar och kontraktstillverkningsscenarier med frekventa produktbyten, ger engångsmetoden ofta den lägsta totala handläggningstiden.
| Teknik | Lämplig OEB-nivå | CapEx-sortiment | Rengöringstid (per batch) | Nyckelfördel |
|---|---|---|---|---|
| Hårdväggsisolator | OEB 4–5 | Hög ($400 000–1,2 M$) | 6–12 timmar (VHP eller CIP) | Maximal förarsäkerhet |
| Downflow Booth | OEB 3–4 | Måttlig ($80 000–250 000 $) | 1–3 timmar (manuell torkning) | Låg kostnad, hög operatörstillgänglighet |
| Engångsisolator/väska | OEB 3–5 | Mycket låg ($10k–50 USDk per enhet) | 0 h (kasta efter användning) | Noll risk för korskontaminering |
Ett vanligt misstag är att välja en teknik baserad enbart på föreningens OEL. Produktionsskalan, frekvensen av produktbyten och tillgänglig golvyta är lika viktiga. En flexibel förpackningssvit med 20 olika API:er per månad kommer att finna engångssystem attraktiva; en dedikerad blockbuster-linje som kör en produkt i tre år kommer att motivera en permanent isolatorinvestering.
Inköpspriset berättar bara en bråkdel av historien. En korrekt ekonomisk jämförelse tittar på den totala kostnaden över tillgångens hela livscykel – vanligtvis 7 till 10 år – inklusive installation, kvalificering, förbrukningsmaterial, energi, arbete och underhåll av efterlevnad. När den utvärderas på detta sätt kan bilden vända helt.
Överväg en medelstor anläggning som kör 100 produktionssatser per år på OEB 4-inneslutningsnivåer. En hårdväggsisolator kan kosta $800 000 i förväg. Efter att ha lagt till installation, validering och anläggningsändringar, klättrar CapEx till 1,1 miljoner dollar. Årliga kostnader inkluderar filterbyten ($15 000), förbrukningsvaror för förångad väteperoxid ($ 25 000), energi för HVAC ($35 000 på $0,10/kWh) och två heltidsanställda operatörer för rengöring och handskarbyten ($120 000/år). Över 5 år närmar sig summan 2,3 miljoner dollar. Om tillgången löper i 10 år sjunker den årliga amorterade kostnaden avsevärt, vilket gör isolatorn till det mest ekonomiska alternativet för långa kampanjer.
En engångsmetod för samma 100 batcher tar en helt annan kostnadsbana. Den flexibla isolatorhårdvaran kostar bara 45 USD 000, men varje batch kräver en ny engångskammare som är uppställd på $8 000. Bara det ger $800 000 per år. Energikostnaderna är lägre ($10 000) eftersom inga rengöringsvaliderings-HVAC-cykler behövs, och operatörens arbetskraft sjunker till 60 USD 000 med enklare bytesprocedur. Över 5 år når summan ungefär 4,5 miljoner dollar - nästan dubbelt så mycket som isolatorn. Engångssystemet spenderar totalt sett mer, men det kräver nästan inget kapitalåtagande i förväg, vilket gör det attraktivt när kontraktstilldelningar fortfarande är osäkra eller när produktgodkännanden väntar.
Den verkliga vändpunkten är batchfrekvens och kampanjens varaktighet. Om ett företag producerar färre än 50 partier per år på en viss linje vinner ofta engångsbruk. Över 100 batcher per år ger en permanent lösning i rostfritt stål överlägsen livstidsekonomi. Tabellen nedan visar den 5-åriga TCO för ett scenario med 100 batch-per-år.
| Kostnadskategori | Hårdväggsisolator | Downflow Booth | Engångssystem |
|---|---|---|---|
| Utrustning & Installation | 1 100 USD | 200 USD | $45 |
| Årliga förbrukningsvaror | $40/år | $10/år | $800/år |
| Energi (5 år) | 175 USD | $60 | $50 |
| Arbetskraft (städning, drift) | 600 USD | 250 USD | 300 USD |
| Totalt 5 år | $2 275 | 560 USD | $4 395 |
Nedflödesbåset förblir det mest prisvärda alternativet när den sammansatta autenticiteten faller inom dess säkra prestandaomslag. Men för OEB 5 är montern inte ens ett gångbart alternativ, så jämförelsen minskar till isolatorer kontra engångsbruk, och livstidskostnadsfördelen för en fast isolator växer stadigt efter det andra driftsåret.
Orala fasta doseringsformer - tabletter och kapslar - verkar enkla på ytan. Men när den aktiva ingrediensen är mycket potent förvandlas hela produktionskedjan till en rad inneslutningsutmaningar. Pulverhantering genererar i sig damm, och varje överföringssteg riskerar att släppa ut partiklar i rummet om inte utrustningen är speciellt utformad för att hålla pulver inneslutna.
En modern OSD-linje för potenta föreningar måste integrera inneslutning vid fem nyckelpunkter. Först är materialladdnings- och dispenseringssteget. Här, a dammfri matningsstation med integrerad HEPA-filtrering och ett kontinuerligt fodersystem gör det möjligt för operatörer att införa råa API:er i processen utan att någonsin öppna en påse direkt in i rummet. Pulvret går in i en förseglad överföringsbehållare som flyttas till nästa enhetsoperation under negativt tryck.
Därefter kommer blandningen. Blandning med hög styrka kräver utrustning med delad ventil eller alfa-beta-portteknologi för laddning och urladdning. A farmaceutiskt blandningssystem designad för potenta pulver kan vara en sopmixer eller en tumlingsblandare utrustad med uppblåsbara tätningar som förhindrar att pulver läcker ut även vid rotationshastigheter på 15 rpm. Själva blandningskärlet fungerar som inneslutningsgränsen och förblir stängt under hela cykeln.
Granulering är den tredje integrationspunkten och ofta den mest krävande. Våtgranulatorer med hög skjuvning måste ha ett inneslutningslock med en handskeport och ett tvätt-på-plats-system (WIP). Operatören tillsätter bindemedelslösning genom en steril koppling medan skålen förblir förseglad. När granulat väl har bildats överförs de pneumatiskt till en torktumlare utan att bryta inneslutningen. För torr granulering, a rullkompaktor med integrerad inneslutning använder en kontinuerlig tätningsmekanism för att förhindra läckage av band och flingor, en vanlig felpunkt i äldre konstruktioner.
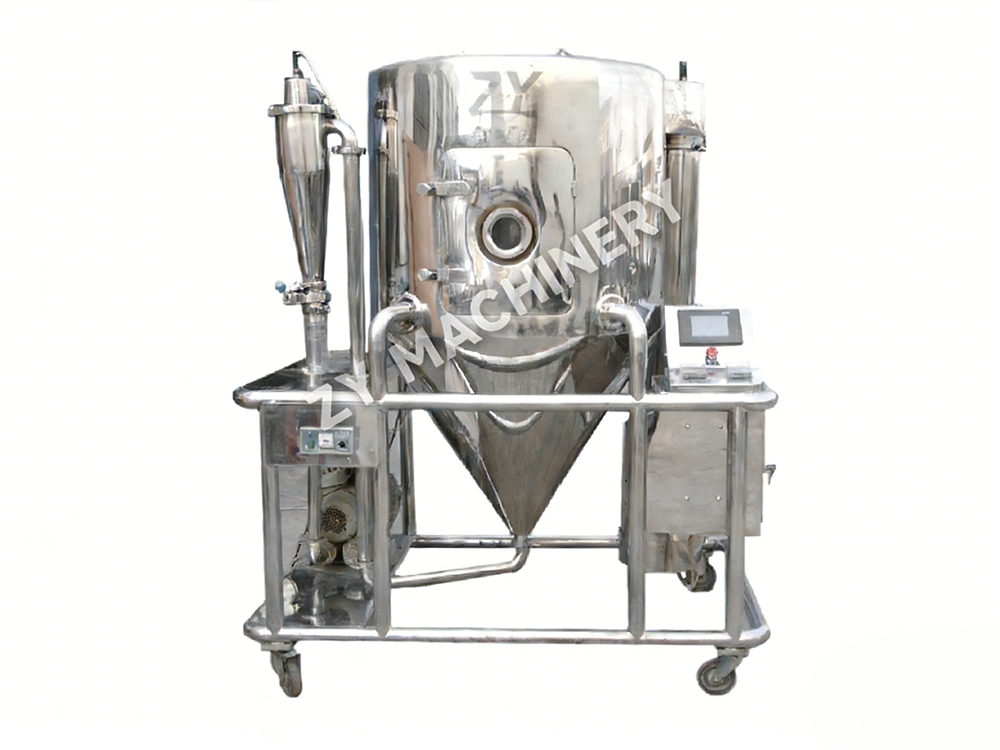
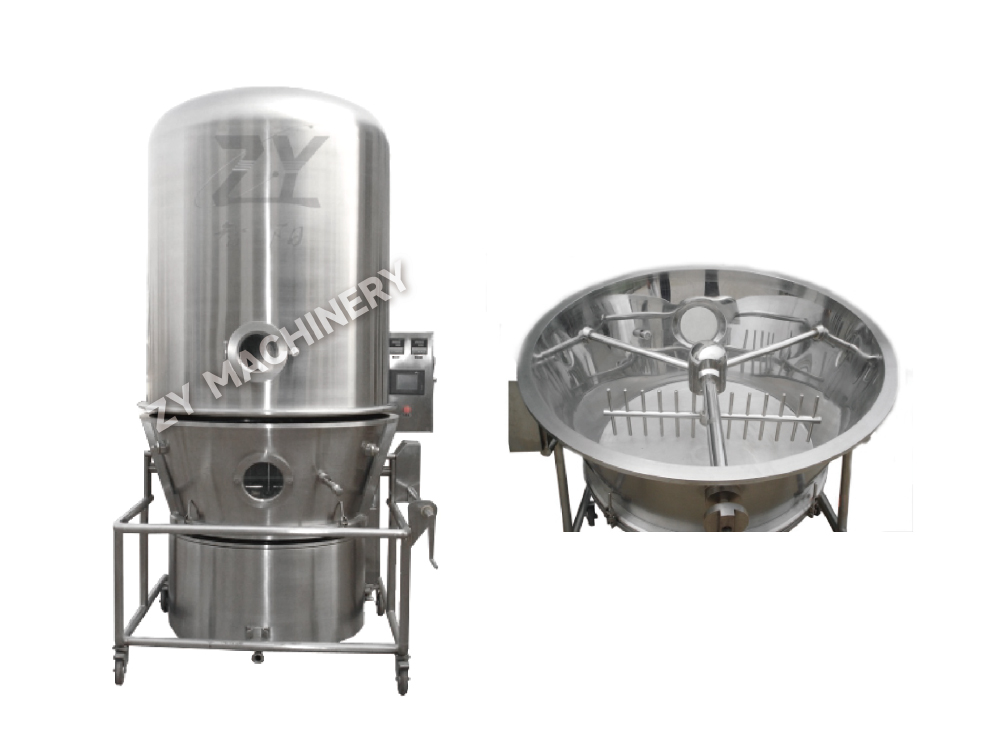
Torkning följer vanligtvis i en fluidiserad bäddtork eller en vakuumtork. Här sträcker sig inneslutningskravet till frånluftssystemet. All luft som lämnar torktumlaren måste passera genom en serie HEPA-filter och ibland en sekundär kolbädd om lösningsmedelsångor är närvarande. Produktutloppet måste använda en tät vridspjällsventil och en flexibel anslutning till nedströmskvarnen. För känsliga produkter, vakuumtorkning i en farmaceutiskt torksystem med en nedre utloppsport som ansluts direkt till en inneslutningsisolator kan minska exponeringshändelser till nära noll.
Slutligen presenterar tablettkompression eller kapselfyllning en unik uppsättning läckor: tablettpresstornet, matarramen och dammsugaren genererar alla damm. Ett hölje för tablettpress med hög inneslutning använder negativt lufttryck runt kompressionszonen och en integrerad bricka som håller verktygskontamination innesluten under rengöring. För kapselfyllning överför vakuumbaserade system produkten från en förseglad trumma till behållaren, och undviker helt manuellt ösningssteg.
Följande lista sammanfattar de fem viktiga inneslutningsintegreringspunkterna i OSD:
Var och en av dessa punkter måste valideras individuellt, och sedan måste hela tåget testas som ett integrerat system som använder ett surrogatpulver som laktos för att bevisa att ingen detekterbar överföring sker mellan batcherna. Investeringen är betydande, men det är även skulderna för en föroreningsincident.
Uppskalning är där många inneslutningsprojekt hamnar i problem. En inneslutningsstrategi som fungerar perfekt för en 10 kg labbbatch misslyckas ofta när samma process multipliceras till 500 kg. Pulverinneslutningens fysik förändras med volymen: större luftförskjutning, större ytor för dammansamling och mer komplexa rengöringssekvenser. Genom att planera övergången i tre medvetna steg undviker man kostsamma omarbetningar.
Labvåg (1–10 kg) använder vanligtvis ett handskfack eller en liten flexibel isolator. I detta skede hanteras material manuellt, och batchbyte är en fråga om att torka av interiören eller byta ut en engångsfoder. Operatörsexponeringsövervakning görs med personliga luftprovtagare, och inneslutningsmålet är vanligtvis under 1 µg/m³ under ett 8-timmarsskift. Fokus ligger på flexibilitet: många olika föreningar körs i samma enhet, så snabb rengöring och ingen korskontaminering är av största vikt. System för engångshandskväskor utmärker sig här eftersom de eliminerar rengöringsvalidering.
Övergång till pilotskala (50–100 kg) introducerar mekanisk hantering. Samma föreningar bearbetas nu i en dedikerad sopmixer med ett inneslutningsgränssnitt och en högskjuvningsgranulator med en 200-liters skål. Inneslutningsgränsen måste nu rymma automatiserad materialöverföring: pneumatisk transport under undertryck, trumlyftstationer med tätade koner och delade ventilanslutningar. Luftutsugningshastigheten på nedflödesboxen eller isolatorn måste öka proportionellt för att matcha det större dammgenereringsfotavtrycket. Validering skiftar från personlig övervakning till ytavtorkningsprovtagning på utsidan av utrustningen och på golvytor runt linjen. Testning av återhämtningstid efter ett simulerat pulverspill blir avgörande för att bevisa att rummet kan återgå till säkra nivåer inom 3 minuter.
I kommersiell skala (500 kg och mer) är inneslutningslösningen inte längre en enda enhet utan ett integrerat procesståg. Det är här permanenta isolatorer i rostfritt stål blir standardkapslingen. Hela granulerings-till-torkningssekvensen sitter i en förseglad linje med förreglade dörrar, och operatören kommer endast åt interiören vid schemalagda underhållsintervaller. Rengöring blir en automatiserad process med sluten cykel med CIP (clean-in-place) spraykulor och förångad väteperoxiddekontaminering. Inneslutningssystemet är nu en del av byggnadens HVAC, med dedikerade luftbehandlingsenheter som upprätthåller kaskadtrycksregimer och redundant HEPA-filtrering. Uppskalningsregeln är enkel: det som var en utrustning i labbskala blir ett rum i ett rum i kommersiell skala.
Följande tabell fångar de kritiska skillnaderna mellan skalor.
| Skala Stage | Batchstorlek | Typiskt hölje | Rengöringsmetod | Valideringsfokus |
|---|---|---|---|---|
| Lab | 1–10 kg | Handskfack eller flexibel isolator | Manuell avtorkning eller engångsfoder | Personlig luftövervakning |
| Pilot | 50–100 kg | Walk-in hårdväggsisolator eller nedströmsbås | Automatiserad WIP med manuell avtorkningsuppföljning | Yttorkningsprovtagning, återhämtningstid |
| Kommersiellt | 500 kg | Helt integrerat förseglat tåg | Fast CIP- och VHP-sanering | Husets läckagetest, antal luftburna partiklar |
Att börja med slutet i åtanke – att förstå den kommersiella målskalan innan du designar labbinställningen – förhindrar det vanliga misstaget att bygga en pilotlinje som inte kan skalas upp utan att riva väggar. Tidig inblandning av en leverantör av inneslutningssystem med erfarenhet över alla tre skalorna lönar sig många gånger om.
Utrustningen är bara så bra som leverantören bakom. Ett inneslutningsprojekt är ett långsiktigt partnerskap som sträcker sig från ingenjörsdesign till installation, kvalificering, operatörsutbildning och fortsatt efterlevnadsstöd under det kommande decenniet. Att kontrollera fem specifika kriterier skiljer pålitliga partners från leverantörer som bara säljer lådor.
Verifiera först efterlevnadens track record. Be om minst tre referenser där leverantören levererat ett system för samma OEB-nivå som du siktar på, och helst för samma doseringsform. Frågan att ställa direkt: "Har leverantören framgångsrikt validerat ett inneslutningssystem till mindre än 1 µg/m³ TWA i en produktionsmiljö, och kan de dela med sig av tredje parts industrihygienrapport?" Ett ja-svar med stöd av dokument väger mycket mer än en glansig broschyr.
För det andra, utvärdera anpassningsförmåga. Off-the-shelf-designer passar sällan perfekt in i en befintlig anläggning. Leverantören bör ha interna ingenjörsteam som kan modifiera dimensioner, integrera med din specifika materialhanteringsutrustning och anpassa till din städfilosofi. Kontrollera om de designar sina egna styrsystem eller lägger ut dem på entreprenad. Intern styrteknik innebär vanligtvis snabbare svar på integrationsutmaningar under driftsättning.
För det tredje, granska leveranstiderna. Den globala försörjningskedjan har förbättrats sedan 2024, men specialfilterhus och stora tillverkningar av rostfritt stål har fortfarande ledtider på 20–26 veckor. En trovärdig leverantör tillhandahåller ett realistiskt schema med milstolpsdatum och en detaljerad förklaring av eventuella förseningar. Löften om en 12-veckors leverans för en helt anpassad isolator är sällan sanna och borde lyfta en röd flagga.
För det fjärde, säkerställ ett robust globalt servicenätverk. Inneslutningssystem behöver årlig omcertifiering, läckagetest av handskar och kontroller av filterintegritet. Om leverantören inte har servicetekniker inom en fyra timmars färdradie från din anläggning kommer driftstoppet att sträcka sig från timmar till dagar. Begär en lista över serviceplatser och den genomsnittliga svarstiden för de senaste tolv månaderna.
Slutligen, bekräfta tillgängligheten av reservdelar. Kritiska komponenter som HEPA-filterpaket, handskar och uppblåsbara tätningar måste lagras i ett regionalt lager. En försening på sex veckor för en ersättningshandskring på en kommersiell OEB 5-linje kan stoppa produktionen helt. Utvärderingsfrågan: "För de tio bästa slitdelarna på denna isolatormodell, vad är den genomsnittliga tillgängligheten på hyllan i min region?" En kompetent leverantör svarar med lagerdata, inte uppskattningar.
Sammanfattning av utvärderingskriterier:
Att investera tid i leverantörsvalsfasen förhindrar den mycket större kostnaden för att fixa ett underspecificerat system efter att linjen redan är byggd. Välj en partner, inte bara en leverantör.
Att välja en farmaceutisk inneslutningslösning 2026 handlar inte om att köpa en utrustning – det handlar om att designa ett processhölje som fortfarande kommer att vara kompatibelt, kostnadseffektivt och praktiskt praktiskt när nästa molekyl kommer in i pipeline. Branschen fortsätter att gå mot mer potenta API: er, monoklonala antikroppar i orala formuleringar och kontinuerliga tillverkningslinjer som måste upprätthålla inneslutning utan uppehåll. Dessa trender driver alla i samma riktning: högre krav på inneslutningsinfrastrukturen.
En framtidssäker strategi börjar med att kartlägga varje materialkontaktpunkt i processen och tilldela en erforderlig exponeringsgräns. Matcha sedan tekniken inte bara till dagens blandning utan till den bredaste OEB-kategori som din pipeline förväntar sig. Om det finns någon chans att hantera en OEB 5-förening inom de närmaste fem åren, designa för det nu. Nedflödesbås är utmärkta för många applikationer, men de kan inte enkelt uppgraderas till isolatorprestanda utan en nästan total ombyggnad.
Kostnadsbeslut bör se bortom den ursprungliga prislappen. En 5-årig TCO-modell som inkluderar städarbete, energi, avfallshantering och efterlevnadsrevisioner avslöjar nästan alltid den verkliga ekonomiska vinnaren. För enproduktlinjer med stora volymer ger isolatorer i rostfritt stål den lägsta livstidskostnaden. För flexibla anläggningar med flera produkter med frekventa byten erbjuder engångssystem eller modulära hårdväggsenheter med snabba dekontamineringscykler den smidighet som cGMP-verksamhet kräver.
Slutligen, ta med leverantören av inneslutningssystem i samtalet under tidig processdesign. Den bästa inneslutningsprestandan kommer när höljet, materialhanteringsutrustningen och anläggningens layout är tänkta som ett integrerat system – inte när en isolator tappas in i ett utrymme som inte är designat för att hantera dess avgas-, verktyg eller åtkomstkrav. Tidigt samarbete leder till inneslutningslösningar som skyddar operatörer, bevarar produktens integritet och växer med verksamheten.
Vill du hålla dig uppdaterad?
Kontakta oss via e-postadressen nedan.
Oroa dig inte för spam. Vi hatar det också!
Mobil klient
Videokonto
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-post:zy@zy-drying.com
WeChat ID
Upphovsrätt 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Alla rättigheter reserverade  Oral fast doseringsutrustningstillverkare