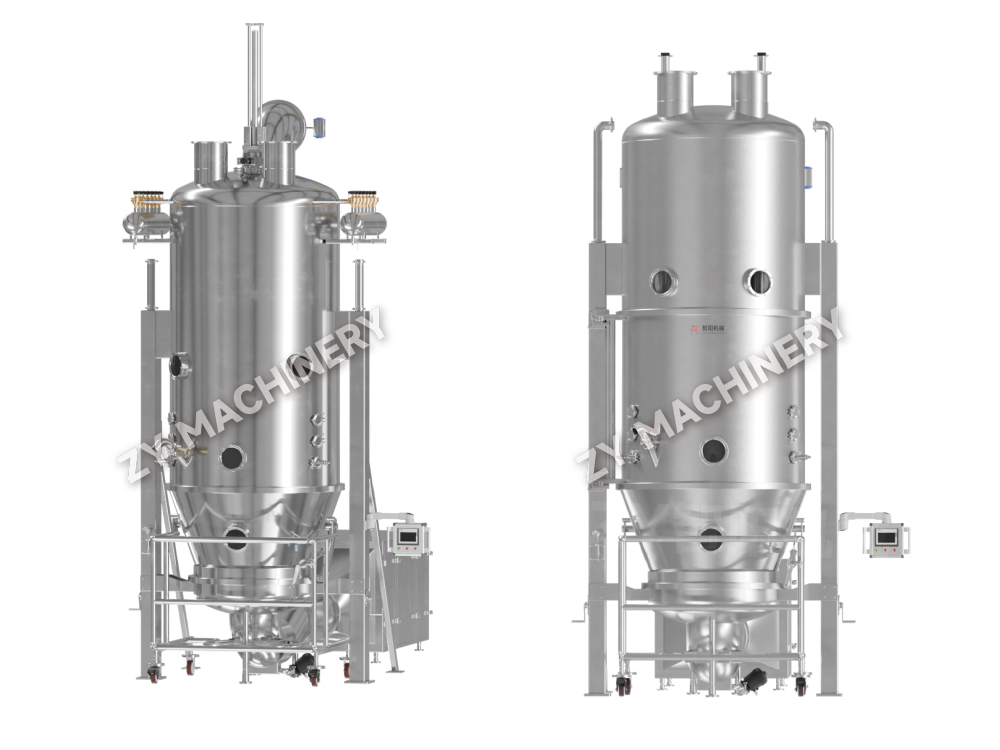
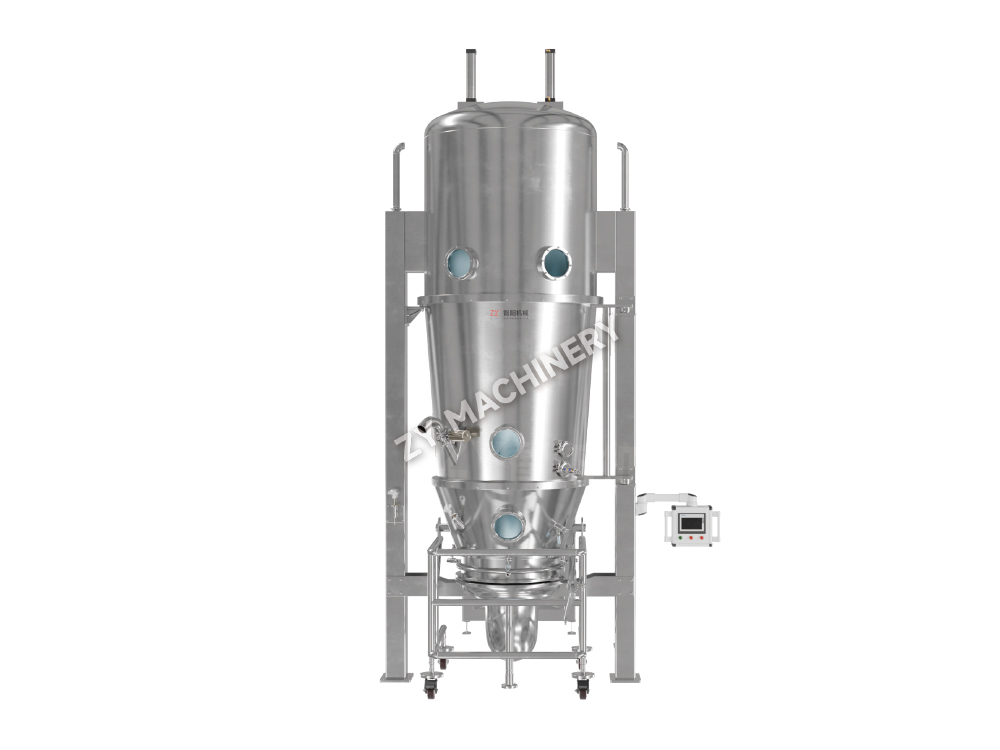
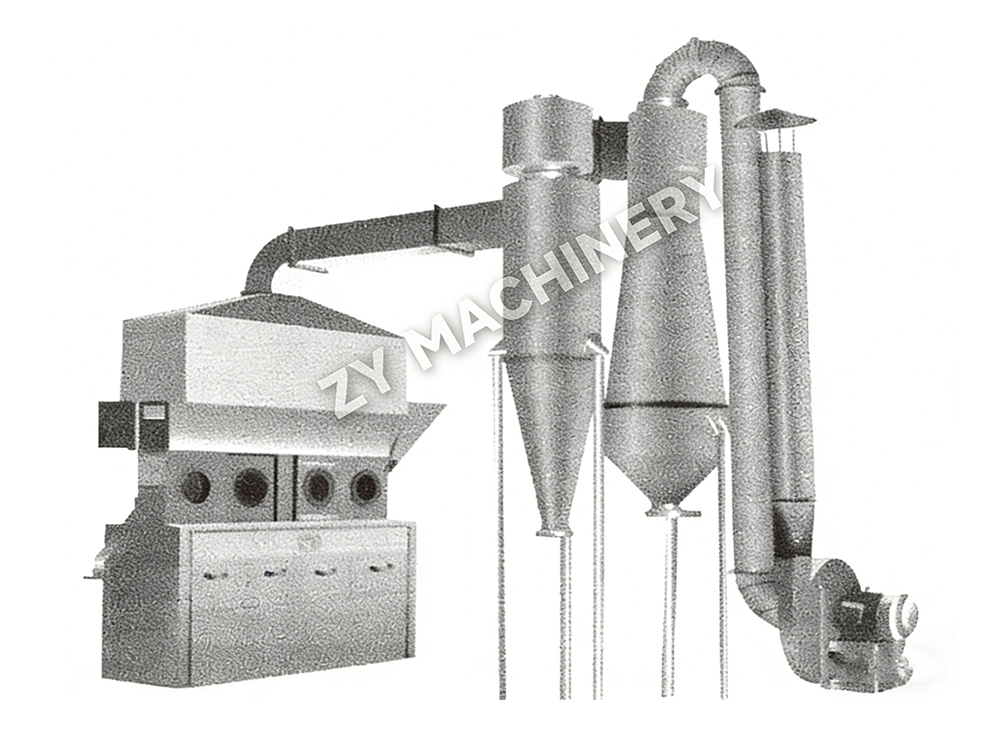
FL-B granulerings- och torkmaskin med fluidbädd (enstegsgranulator)
FL-B Fluidized Bed Granulation & Drying Machine är designad för pulverha.....

En enda sats pulver kan gå från blandning till torkat granulat på mindre än 90 minuter - ingen separat blandning, våtmassning eller bricktorkning krävs. Det är kärnlöftet med granulering med fluidiserad bädd: en våtgranuleringsmetod som integrerar blandning, sprutning och torkning inuti en sluten kammare.
Processen omvandlar fina, sammanhängande pulver till fririnnande granulat genom att suspendera dem i en uppvärmd luftström och spraya en bindemedelslösning på de fluidiserade partiklarna. När partiklar kolliderar och blöter bildas flytande broar; avdunstning av lösningsmedlet lämnar sedan efter sig fasta broar som cementerar primära partiklar till agglomerat. Resultatet är ett granulat med förbättrad kompressibilitet, minskat damm och högre bulkdensitet – allt avgörande för konsekvent tablettkomprimering och kapselfyllning.
Till skillnad från våtgranulering med hög skjuvning, där ett mekaniskt pumphjul driver agglomerationen, bygger fluidbäddgranulering på pneumatisk omrörning. Detta ger mer porösa, snabbare sönderfallande granuler och gör att hela operationen kan ske i ett kärl. För värmekänsliga aktiva ämnen håller den medströms evaporativa kyleffekten produkttemperaturen långt under inloppsluftens temperatur, vanligtvis inom ett intervall på 25–45°C.
Varje batch passerar genom tre distinkta faser. Att förstå vilka förändringar som sker i varje fas ger dig kontrollpunkterna för att ställa in granulstorlek, fuktighet och densitet på ett förutsägbart sätt.
Granulattribut ändras inte slumpmässigt – de följer den fysiska logiken för fukt, värme och fart. Tabellen nedan kartlägger de oberoende processvariablerna till deras nedströmseffekter.
| Parameter | Typiskt intervall | Granulstorlek | Bulkdensitet | Fuktinnehåll | Böter |
|---|---|---|---|---|---|
| Inloppsluftens temperatur | 40–80°C | Minska | Minska | Minska | Öka |
| Spruthastighet | 10–50 g/min/kg | Öka | Öka | Öka | Minska |
| Finfördelningstryck | 1,5–3,0 bar | Minska | Ingen betydande förändring | Ingen betydande förändring | Öka |
| Fluidiseringsluftvolym | 0,8–2,0 m/s | Minska | Minska | Minska | Öka |
| Produktens temperatur | 25–45°C | Minska (if high) | Minska | Minska | Öka |
Luftfuktighet i inloppet förtjänar särskilt att nämnas. En daggpunkt över 10°C kan sabotera torkningseffektiviteten genom att minska drivkraften för avdunstning. För fuktkänsliga formuleringar är det inte valfritt att hålla inloppsluftens daggpunkt under 5°C – det är en förutsättning för batch-till-batch-reproducerbarhet. Modernt FLB granulatorer med fluidiserad bädd med integrerade luftbehandlingsenheter ger dig exakt kontroll över temperatur, fuktighet och luftflöde, vilket gör dessa kritiska ömsesidiga beroenden hanterbara i produktionsskala.
Spraykonfiguration är inte ett perifert designval – det definierar granulattillväxtmekanismen och de olika tillämpningar som en maskin kan tjäna. De tre konfigurationerna skiljer sig åt i munstycksposition, partikelbana och vätske-fasta kontaktmönster.
| Funktion | Top Spray | Bottenspray (Wurster) | Tangentiell spray (rotor) |
|---|---|---|---|
| Munstycksposition | Ovanför sängen | Inne i sängen, uppåt | Sidan, till en roterande skiva |
| Partikelrörelse | Slumpmässig fluidisering | Beställde upp-flöde genom ett skiljeväggsrör | Centrifugal fluidisering |
| Tillväxtmekanism | Slumpmässig agglomeration | Skiktad filmdeponering | Sfäronisering och förtätning |
| Bäst för | Konventionell granulering | Beläggning och skiktad granulering | Pellets med hög densitet |
| Granuldensitet | Låg till medium | Medium till hög | Hög |
Top-spray är arbetshästen för vanliga fasta doseringsformer - snabb, enkel och förlåtande. Bottenspray Wurster-system dominerar när du behöver applicera en enhetlig funktionell beläggning eller bygga upp skiktade partiklar från en frökärna. Tangential-spray, eller rotor, processorer genererar de tätaste, mest sfäriska pellets, som ofta används för multipartikulära läkemedelstillförselsystem. Om din applikation kräver beläggning snarare än enkel agglomerering, en dedikerad LDPB beläggare med fluidiserad bädd med en Wurster-insats ger dig snävare filmtjockleksfördelning än en hybrid topspraymaskin som kör beläggningsförsök.
Till och med en väldesignad formulering kan uppträda felaktigt om en enskild parameter driver utanför dess processenvelopp. Här är de fyra vanligaste fellägena och justeringarna som korrigerar dem.
Uppskalning är inte en linjär multiplikation av luftvolym och spruthastighet. Att behålla samma spruthastighet per kilogram pulver i en 100-kg batch som fungerade i en 5-kg laboratoriekörning kommer ofta att svämma över den större bädden eftersom värme och massöverföring inte kalkar direkt med pulvermassan. Tumregeln är att hålla konstant droppstorlek, konstant relativ luftfuktighet i utloppsluften och konstant produkttemperatur.
Tabellen nedan visar typiska parameterintervall över skalor vid skalning av en standardstärkelsebaserad formulering. Lägg märke till att fluidiseringshastigheten ökar något för att kompensera för djupare bäddhöjder, medan spruthastigheten per kilogram faller tillbaka för att undvika övervätning.
| Parameter | Lab (3 kg) | Pilot (30 kg) | Produktion (150 kg) |
|---|---|---|---|
| Inloppsluftens temperatur (°C) | 60 | 65 | 65 |
| Spruthastighet (g/min) | 60 | 350 | 1200 |
| Finfördelningstryck (bar) | 1.8 | 2.2 | 2.5 |
| Lufthastighet (m/s) | 0.9 | 1.2 | 1.5 |
| Produktens temperatur (°C) | 32 | 34 | 34 |
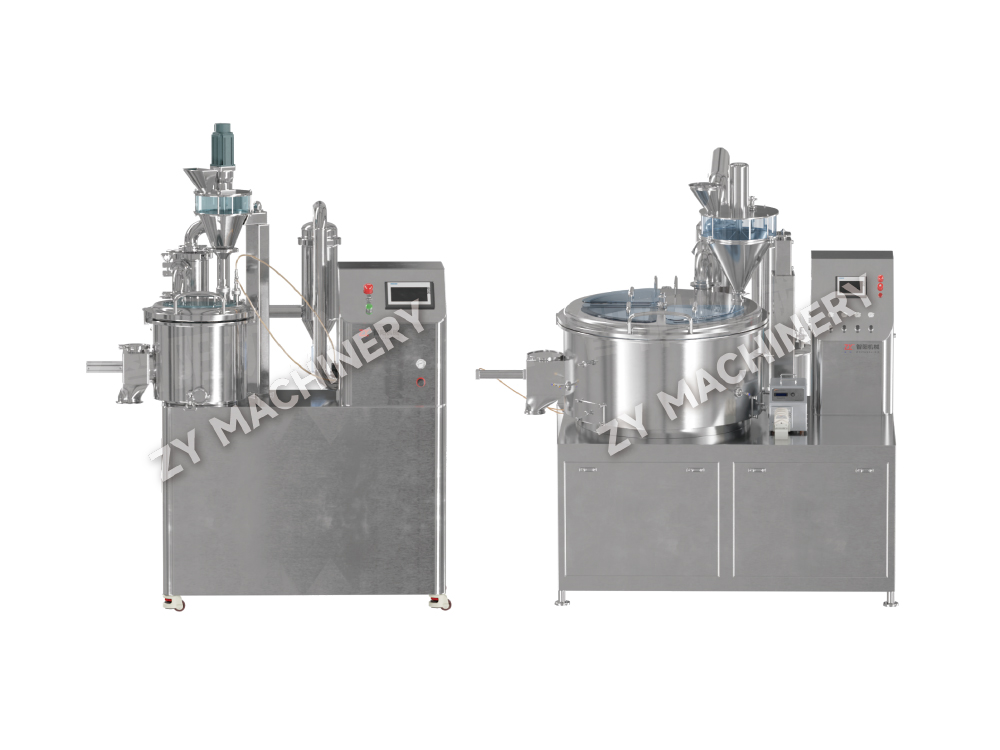
Kör dessa försök först på en DLP R&D multifunktionsgranulator låter dig kartlägga designutrymmet med minimalt med material innan du bestämmer dyra API för att testa batcher. Möjligheten att växla mellan toppspraygranulering och Wurster-beläggning på samma labbmaskin komprimerar också formuleringens utvecklingstid.
Att välja mellan fluidiserad bädd och granulering med hög skjuvning handlar inte om vilken teknik som är "bättre" – det handlar om vilken granulprofil din tablettpress och upplösning efterfrågar. Tabellen nedan ramar in avvägningarna mellan sju kriterier som är viktiga i produktionen.
| Kriterium | Fluid Bed Granulation | Hög Shear Granulation |
|---|---|---|
| Granulstruktur | Porös, låg densitet | Tät, hög hållfasthet |
| Upplösningstid | Snabbare | Långsammare |
| Processtid per batch | 60–90 min | 20–40 min (plus separat torkning) |
| Fotavtryck | Enkel enhet; större höjd | Blandare våtkvarn torkare med fluidiserad bädd; bredare fotavtryck |
| Städansträngning | Enklare, ett kärl | Flera kärl, ofta med våtmassahantering |
| Känslighet för övergranulering | Låg | Hög; requires precise endpoint control |
| Bäst för heat‑sensitive APIs | Ja, evaporativ kylning | Risk för heta fläckar i tät massa |
Om din måltablett behöver snabbt sönderfalla och du arbetar med en formulering som flyter dåligt, är granulering med fluidiserad bädd den direkta vägen. När du behöver hårda, starka granuler för höghastighetstablettering av ett segt, plastiskt deformerande läkemedel, vinner ofta hög skjuvning - men du behöver ett separat torkningssteg. Anläggningar som kör båda teknologierna använder ofta en granulator med hög skjuvning för våtmassasteget och överför sedan materialet till en fluidiserad bäddtork, vilket kombinerar den täta granulstrukturen med hög skjuvning med den skonsamma torkningen av en fluidiserad bädd.
Granulering av fluidiserad bädd förblir den mest direkta vägen från pulverblandning till komprimerbart granulat när porositet och snabb upplösning är prioriterade. Processen eliminerar flera hanteringssteg och ger ingenjörer exakt kontroll över granulatattribut genom en handfull justerbara parametrar.
För att låsa in robusta, överförbara partier, följ dessa metoder:
Vill du hålla dig uppdaterad?
Kontakta oss via e-postadressen nedan.
Oroa dig inte för spam. Vi hatar det också!
Mobil klient
Videokonto
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-post:zy@zy-drying.com
WeChat ID
Upphovsrätt 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Alla rättigheter reserverade  Oral fast doseringsutrustningstillverkare