ZS centrifugalvibrerande siktmaskin
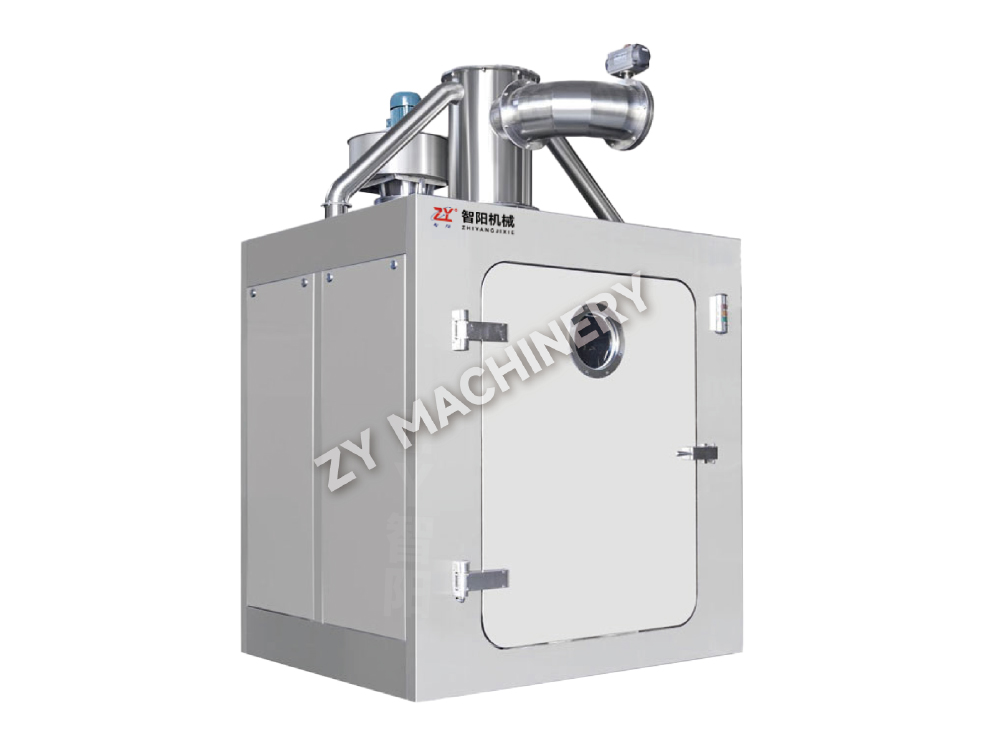
ZS Centrifugal Vibrating Sieve Machine är designad för kontinuerlig sikt.....

En enda misslyckad rengöringsvalideringskörning kan frysa en hel oral fast doseringslinje i veckor. Utredningen slutar sällan med städproceduren. Oftare än inte spårar grundorsaken tillbaka till utrustningens kvalifikationsluckor - en spraykula som aldrig kartlades under IQ, eller ett svetsfogens grovhetsvärde som översteg OQ-acceptanskriterierna. Rengöringsvalidering och utrustningskvalificering är inte parallella spår; de är djupt beroende av varandra. Om du inte kan bevisa att din mixer, granulator eller bestrykare har installerats och fungerar konsekvent, kommer alla resthalter du ställer in på en opålitlig grund.
2026 års version av WHO TRS 1019 Annex 3 förstärker detta genom att ange att protokoll för rengöringsvalidering måste referera till utrustningens konstruktions-, installations- och driftskvalifikationsdokument. I praktiken betyder det att varje DQ-, IQ-, OQ- och PQ-rapport blir en förutsättning för din huvudplan för städvalidering. Följande avsnitt går igenom exakt var dessa två domäner skär varandra, med hjälp av verkliga utrustningstyper och valideringsparametrar som regulatorer förväntar sig att se.
Utan en korrekt kvalificerad utrustning är alla restdata du samlar in vetenskapligt tvetydiga. Överväg ett OQ-test för en granulator med hög skjuvning som inte mätte vattenflödet genom de rena portarna. Om senare pinnprover inuti skålen visar topprester nära ett munstycke, har du ingen baslinje för att avgöra om rengöringssekvensen underpresterade eller om utrustningens leveranssystem var felaktigt från början. Kvalificering bygger ramen; rengöringsvalidering fyller i bilden.
DQ registrerar materialet för konstruktion, ytfinish och dränerbarhet - alla faktorer som direkt påverkar rester som överförs. IQ verifierar att sprayanordningar är korrekt placerade, att det inte finns några döda ben och att lutningen uppfyller miniminivån 1:100 som rekommenderas i ISPE:s Good Practice Guide. OQ måste dokumentera spraytäckningsmönster, temperaturramper och tryckfall på värsta tänkbara platser. PQ, ofta utförd med placebo eller surrogatsmuts, bekräftar att rengöringscykeln ger konsekvent borttagning av rester under belastning. Att sakna en enstaka parameter i något av dessa stadier kan senare uppstå som en oförklarad topp i ett TOC-sköljprov.
För ett strukturerat tillvägagångssätt, kartlägg varje kvalificeringsfas till de städspecifika data du behöver samla in:
Denna anpassning förvandlar utrustningskvalificering från en kryssruteövning till ett riskreducerande verktyg. När en auditör frågar varför en viss provtagningsplats valdes kan du peka tillbaka till OQ-täckningskartan som identifierade en skuggzon bakom hackarbladet.
Inte all oral utrustning för fast dosering utgör samma rengöringsrisk. Geometrin, ytkomplexiteten och rörelsen hos inre delar avgör var rester ackumuleras och hur provtagningen ska utformas. Ett generiskt rengöringsprotokoll som behandlar en torktumlare och en beläggning med fluidiserad bädd identiskt kommer oundvikligen att missa kritiska kontamineringspunkter.
Tre utrustningskategorier dominerar OSD-tillverkning, och var och en introducerar distinkta valideringsutmaningar:
| Typ av utrustning | Vanliga döda zoner | Rekommenderade provtagningspunkter | Städsvårigheter |
|---|---|---|---|
| Bin/Tumla blandare | Utloppsventilsäte, axeltätningar, synglasflänsar | Ventilinteriör, tätningsläpp, kupol på behållaren | Medium |
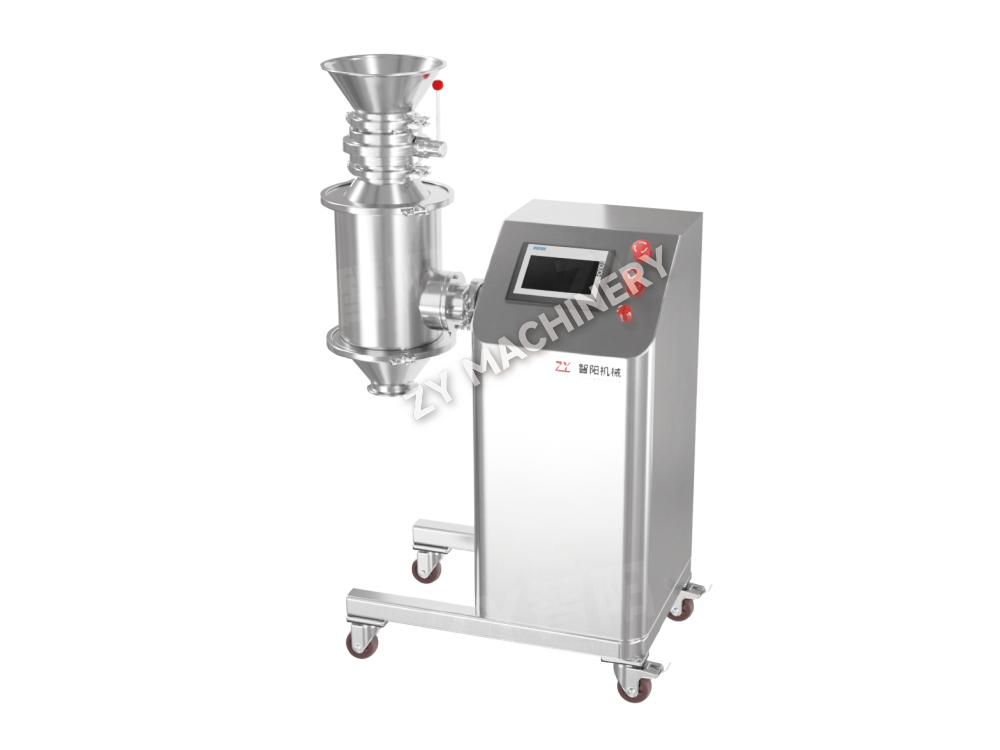
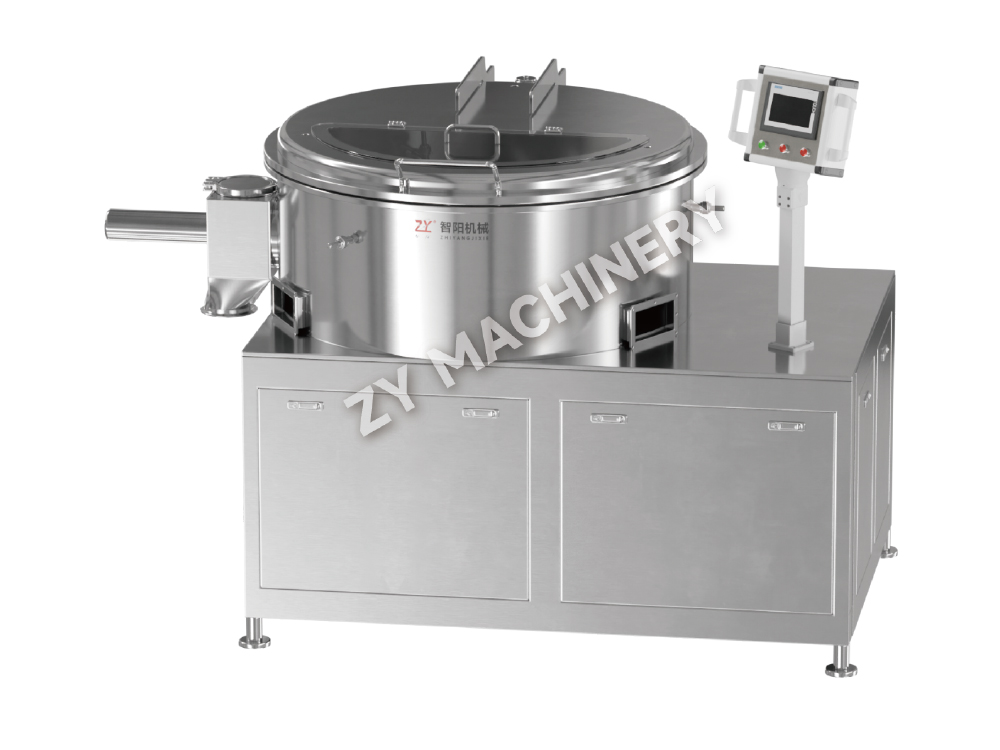
| Högskjuvningsgranulatorer | Hackarbladsnav, skål-till-lock packning, impellerunderskärningar | Nav undersida, packningsspricka, pumphjulsrot | Hög |
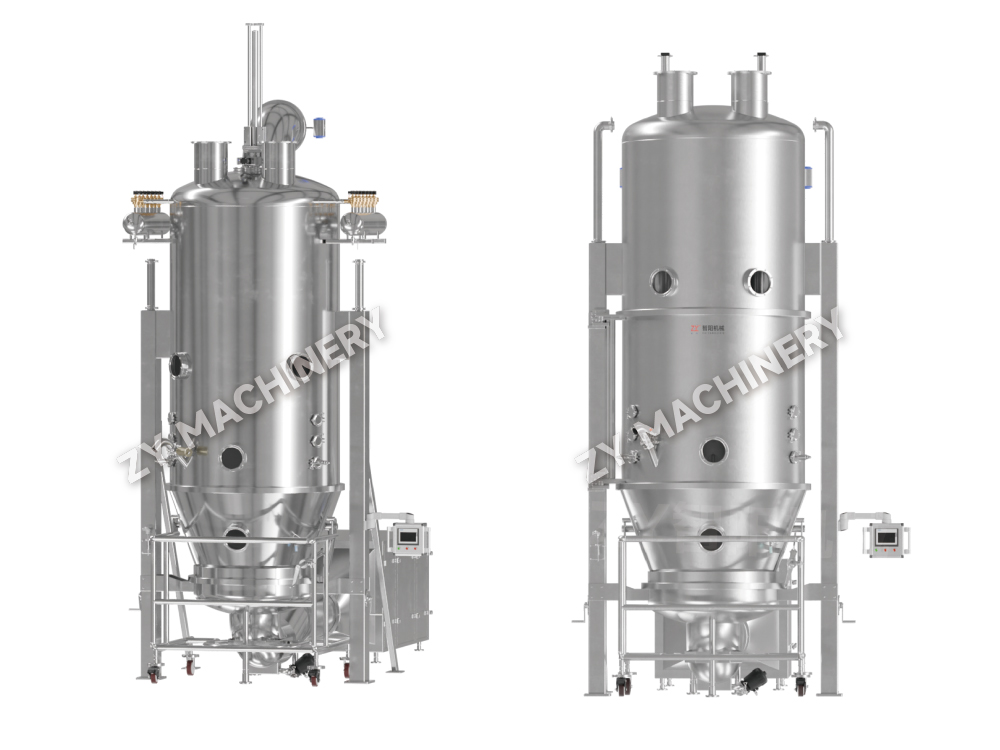
| Torktumlare/beläggare med flytande säng | Hål för fördelningsplattan, avgaskammare, produktfilterpåshus | Perforerad plåt undersida, plenum svetssömmar, påsring | Hög |
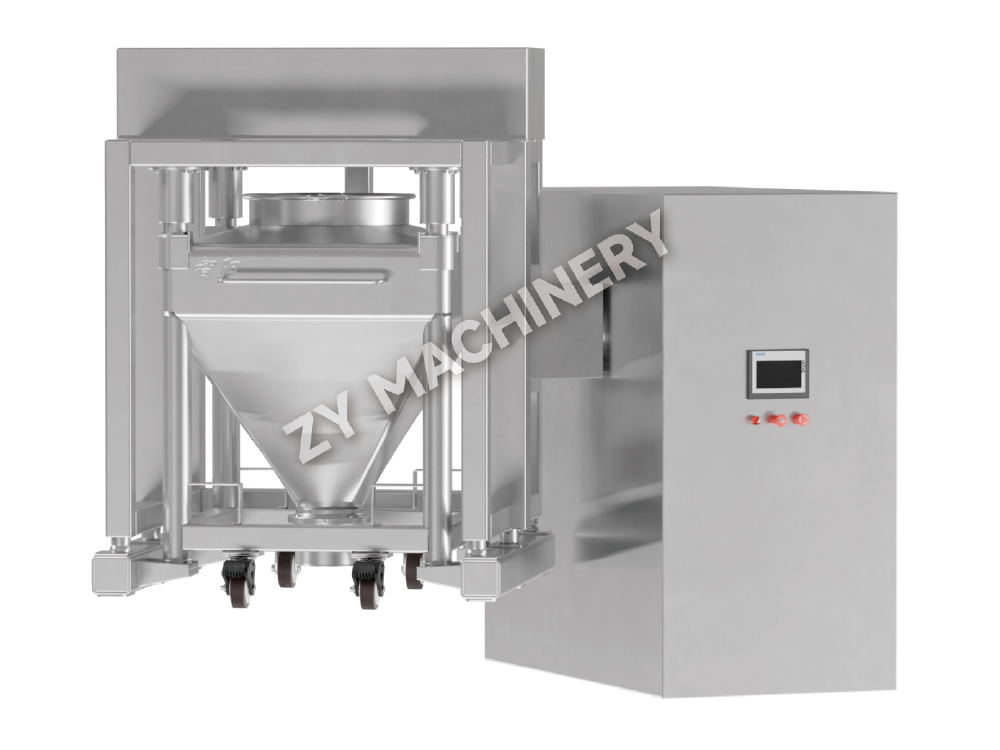
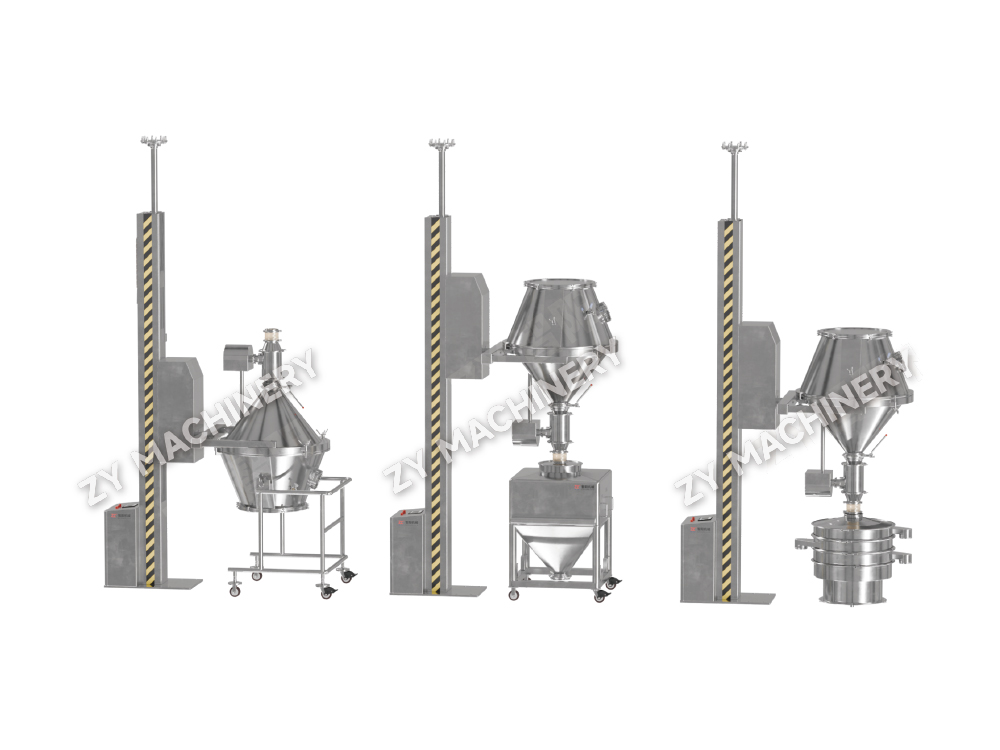
För sopblandare , den största risken är utloppsventilen. Även med full öppning kan statiska rester fastna på metall-till-metall-sätet och senare falla in i nästa sats. IQ måste därför bekräfta att ventilen kan demonteras helt för rengöring och att sätesytans råhet uppfyller DQ-specifikationen. För granulatorer med hög skjuvning skapar hackbladsnavet en avskärmad zon; provtagning på navets undersida är inte förhandlingsbar. I system med fluidiserad bädd fungerar fördelningsplattan ofta som en restfälla, och enbart sköljprov är otillräckligt eftersom plattans höga yta kan hålla kvar partiklar som endast löses upp delvis under en kort vattensköljning.
När man väljer utrustning, ger man företräde till de med elektropolerade ytor, minimala horisontella ytor och helt dränerbar design, sänker valideringsbördan för rengöring avsevärt. Funktioner som avtagbara synglasögon och spraymunstycken som kan klämmas på minskar direkt antalet svårstädade områden. Genom att investera i rengörbarhet i DQ-stadiet minskar antalet svabbplatser med upp till 40 % jämfört med eftermonterad äldre utrustning.
Den mest omtvistade delen av alla rengöringsvalideringsprotokoll är att sätta acceptanskriterierna. Logiken avviker kraftigt beroende på om utrustningen är dedikerad till en enda produkt eller delad över flera formuleringar.
Dedikerad utrustning möjliggör ett mer målinriktat tillvägagångssätt. Du kan använda ett värde för tillåten daglig exponering (PDE) eller ADE (Acceptable Daily Exposure) baserat på den toxikologiska profilen för den enstaka aktiva ingrediensen. Gränsberäkningen följer vanligtvis fraktionen "Minimal Terapeutisk Dos" eller doskriteriet 1/1000, beroende på vilket som är lägst. Till exempel, om PDE är 10 µg/dag och den maximala dagliga dosen av nästa produkt är 500 mg, blir ytgränsen 2 µg/cm² under antagande av en 100 cm² svabbyta. Detta tillvägagångssätt speglar faktisk patientrisk snarare än ett generiskt värsta fall.
Icke-dedikerad utrustning kräver en mer konservativ beräkning eftersom resterna kan komma från flera tidigare kampanjer. Här måste du identifiera produkten i värsta fall - den med lägst PDE, högsta styrka eller svåraste löslighetsprofilen - och basgränser för den föreningen. Dessutom måste du räkna in batchstorleken för den efterföljande tillverkade produkten och anta att alla återstående API överförs helt och hållet. Multiproduktanläggningar riktar sig ofta till en visuell renhetsgräns på 4 µg/cm² som utgångspunkt, men verifiering genom återvinningsstudier måste bekräfta att gränsen är uppnåelig och analytiskt detekterbar.
| Tillvägagångssätt | Tillämpligt scenario | Datakälla | Typiskt acceptanskriterium |
|---|---|---|---|
| PDE / ADE-baserad | Dedikerad utrustning, känd toxikologi | Toxikologiska monografier, EMA-riktlinje | ≤ 2 µg/cm² eller 1/1000:e dos |
| Worst-case produkt | Multiprodukt, delad utrustning | Rengöringsvalidering masterplan, PDE-matris | ≤ 4 µg/cm² eller visuell ren, beroende på vilket som är lägst |
| Standard TOC-gräns | Initial genomförbarhet, tidig utveckling | Vattenkvalitetshistoriska data | ≤ 5–10 ppm TOC i slutsköljning |
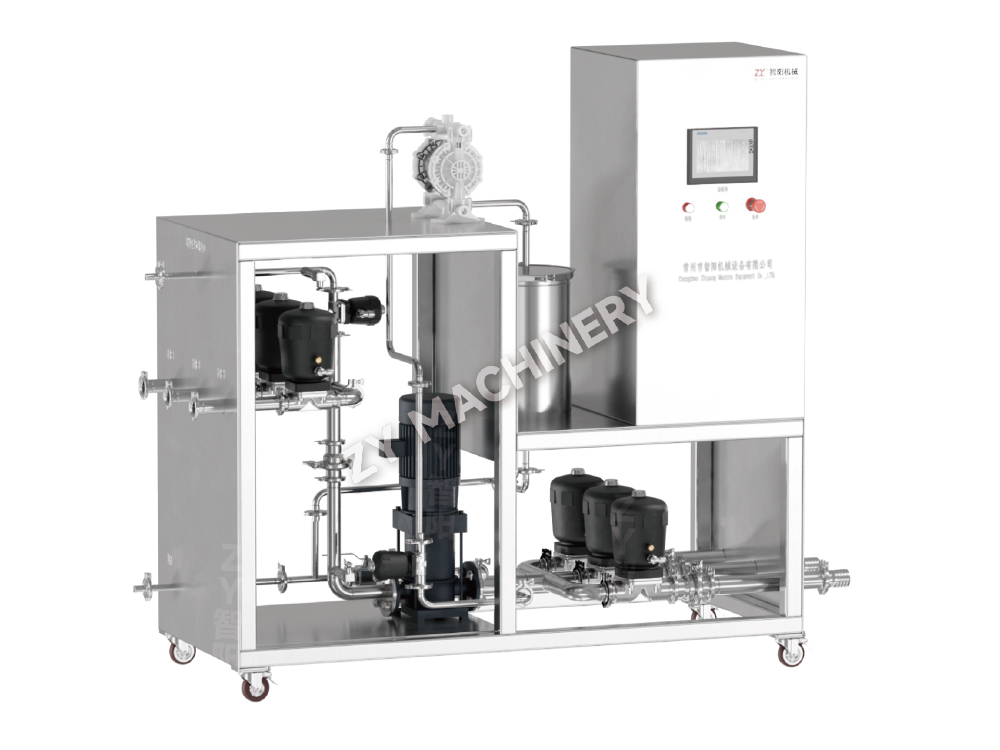
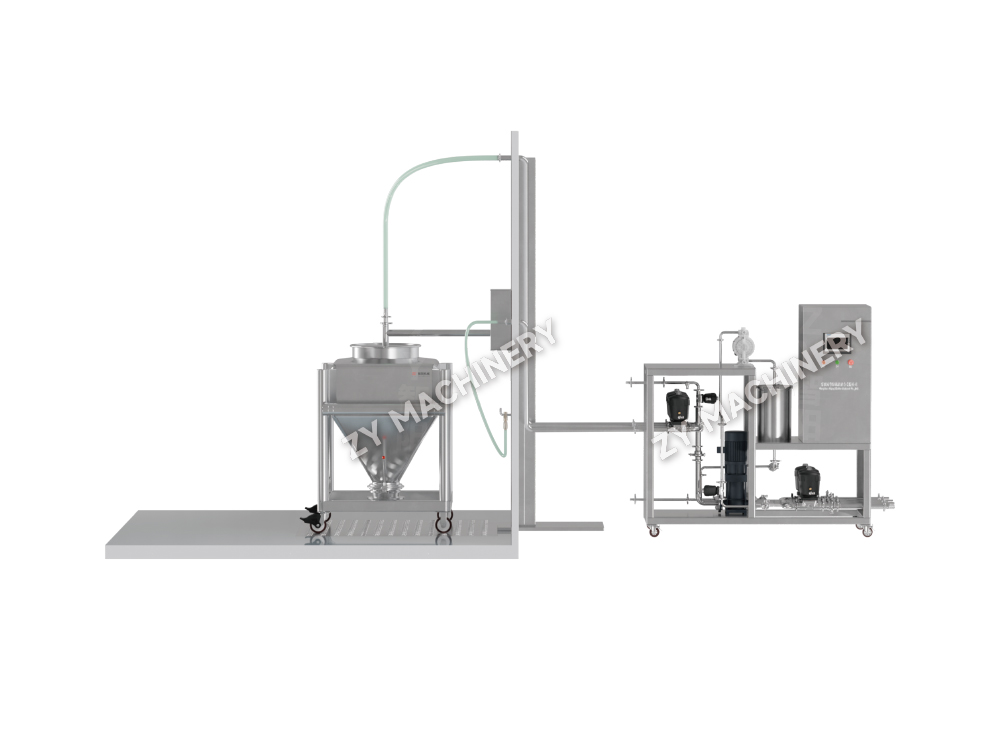
Oavsett metod måste gränsen kunna uppnås med det installerade rengöringssystemet. Om en mobil CIP-station som QWQY mobil CIP rengöringsstation är ihopkopplad med en 500 L mixer, måste spraytäckningsdata från OQ visa att munstycket kan nå alla ytor inom 2 µg/cm² bandet. Annars blir gränsen teoretisk och oförsvarbar vid en revision.
Att välja fel urvalsmetod undergräver även de mest rigorösa kvalifikationsdata. Varje teknik har en specifik återvinningseffektivitet, detektionsgräns och materialkompatibilitet som måste överensstämma med resttypen och utrustningens yta.
Provtagning av pinnprover förblir guldstandarden för direkt mätning av ytrester, särskilt på utrustning av rostfritt stål. Med ordentliga förvättade svabbar och validerade återhämtningsfaktorer (vanligtvis 70–90 % för småmolekylära API:er) kan du lokalisera hot spots nära packningar eller axlar. Sköljprover, å andra sidan, täcker stora inre volymer - som en granulatorskål eller torktumlare - men detekterar bara rester som är lösliga i sköljlösningsmedlet och nås via vätskebanan. Kontaktplattor är huvudsakligen reserverade för mikrobiologisk övervakning efter rengöring, även om de kan fungera som en kompletterande metod för att detektera grova rester när de paras ihop med ATP-bioluminescens.
| Metod | Typiskt återhämtningsintervall | Detektionsgräns | Används bäst på | Nyckelbegränsning |
|---|---|---|---|---|
| Svabba | 70–90 % | 0,1–1 µg/cm² | Släta SS, elastomertätningar | Ytstandardisering |
| Skölj | 50–85 % | 1–5 ppm i lösning | Rör, fartygsinredning | Olösliga rester passerar oupptäckta |
| Kontaktplatta | N/A (mikrobiell) | 1 CFU/25 cm² | Platta, icke-antibiotiska ytor | Ej lämplig för enbart kemikalierester |
Återvinningsfaktorn för svabbtestning måste bestämmas experimentellt för varje ytmaterial och varje förening. En grövre gjuten yta på en äldre torktumlare kan till exempel minska återhämtningen till under 50 %, vilket tvingar dig att anpassa acceptansgränsen därefter. I automatiserad rengöringsutrustning system, som kompletterar sköljdata med en konduktivitets- eller TOC online-sond tillhandahåller kontinuerliga trenddata som kompletterar stickprovskontroller.
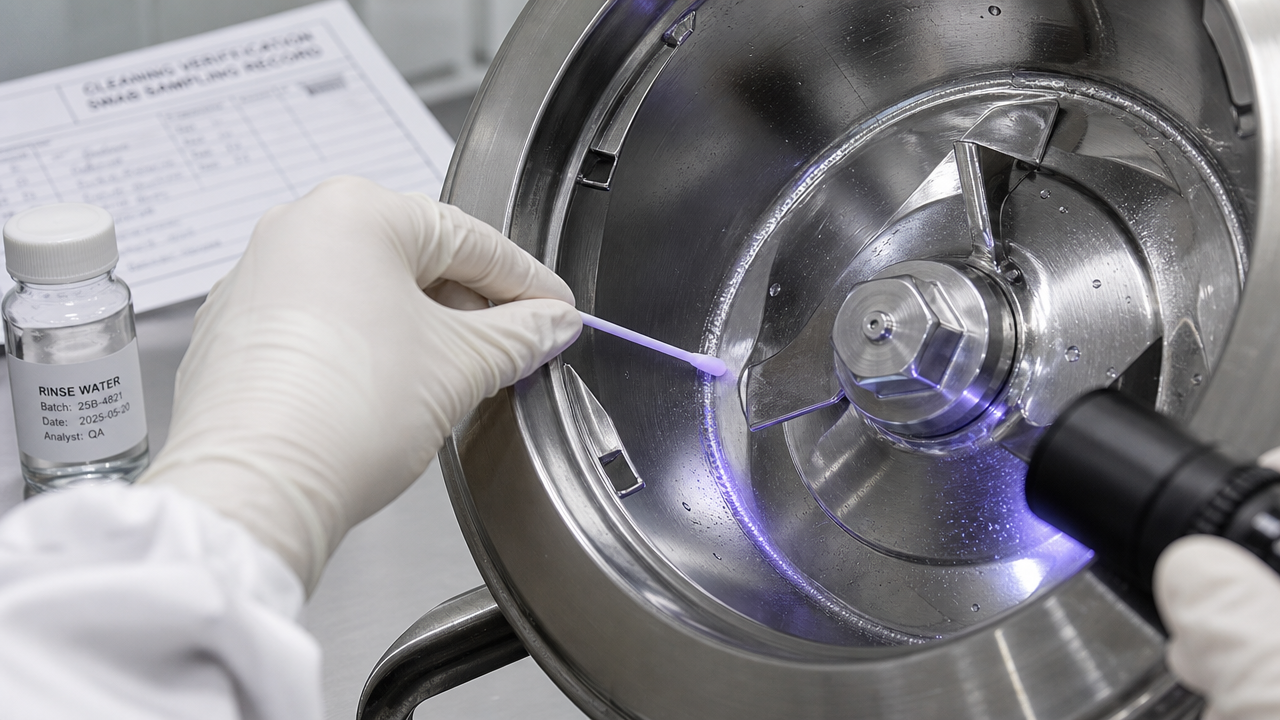
Automatiserade system för städning på plats, oavsett om det är fasta eller mobila, kräver en valideringsmetod som går långt utöver ett enkelt tid- och temperaturrecept. Interaktionen mellan sprayanordningens geometri, rördiameter och pumpkapacitet avgör om rengöringsvätskan verkligen träffar varje produktkontaktyta med tillräcklig mekanisk kraft för att avlägsna rester.
De fyra kritiska CIP-parametrarna som måste kvalificeras och dokumenteras för rengöringsvalidering är:
Dokumentation av en CIP-valideringskörning bör inkludera trenddiagram för temperatur, tryck och konduktivitet från PLC-historikern, såväl som före- och efter visuella inspektionsfotografier av de värsta tänkbara platserna. Ett bandtest – där ett värmekänsligt band appliceras på den inre kärlets yta och undersöks efter CIP-cykeln – ger ett obestridligt bevis på mekanisk räckvidd. För automatiska sopdiskar som QD automatisk soptunna tvättmaskin , spolarmens rotationshastighet och munstyckets integritet måste bli en del av det förebyggande underhålls- och återkvalificeringsschemat, eftersom munstyckesslitage direkt försämrar täckningen.
Utan kontinuerlig övervakning av sköljningskonduktiviteten i den slutliga sköljningen riskerar du att acceptera en ren signal som är ett resultat av en tillfällig spädningspik snarare än borttagning av rester. En platå av ledningsförmåga lika med den inkommande vattenkvaliteten i minst 30 sekunder är det minsta beviset för en fullständig sköljning.
När aktiva farmaceutiska ingredienser faller inom OEB 4 eller 5 kategorier, måste rengöringsvalideringsprotokollet samtidigt skydda operatören samtidigt som det bevisar att produktrester avlägsnas. Kombinationen av isoleringsteknologi och kraftfulla föreningar skapar en unik uppsättning valideringskrav som standard OSD-protokoll inte hanterar.
Inuti en isolator eller nedströmsbås måste provtagning av rengöringsvalidering utföras under negativt tryck, ofta genom handsköppningar. Denna begränsade åtkomst påverkar valet av svabbplats eftersom vissa ytor – som baksidan av en snabböverföringsport – blir oåtkomliga utan att bryta mot inneslutningen. I sådana fall blir en kombination av sköljprovtagning och indirekt bedömning via fluorescerande spårämnesurrogat acceptabel om det är motiverat i protokollet.
Dessutom måste själva rengöringsmedlet innehållas. CIP-in-place på utrustning med hög inneslutning använder ofta engångssköljningar snarare än recirkulation för att undvika korskontaminering av CIP-slingan med potenta rester. Validering måste därför visa att sköljvolymen och kontakttiden är tillräckliga för att uppnå målöverföringsgränsen trots den inneboende ineffektiviteten hos engångsflöden. Fluorescerande spårämnestester med en riboflavinlösning under svart ljus anses vara guldstandarden för att verifiera spraytäckning och frånvaro av restskuggor inuti en förseglad isolator.
För facilities using laboratorieutrustning med hög inneslutning , ska provtagningsplanen även beakta ventilationssystemet. Svampning av HEPA-filterhuset eller RTP-flänsen (rapid transfer port) kan bli nödvändigt om luftflödesmönstret tyder på potentiell dammansamling. Rengöringsvalideringsrapporten måste hänvisa till testerna för inneslutningsprestanda för att bevisa att inga aerosoliserade rester läckte ut under själva rengöringscykeln.
Inledande valideringskörningar är en ögonblicksbild. Löpande övervakning förvandlar städvalidering till ett livscykelprogram. Steg 3, eller fortsatt processverifiering, är där många anläggningar vacklar – de behandlar det validerade tillståndet som statiskt, och ignorerar gradvisa förändringar i utrustningens skick eller produktportfölj.
De centrala övervakningsmåtten som upprätthåller städvalideringens hälsa inkluderar:
När en ny produkt måste köras på befintlig icke-dedikerad utrustning kan en bracketingstrategi minimera omarbetning. Genom att utvärdera den nya föreningens löslighet, styrka och adsorptionsprofil mot det befintliga värsta fallet, behöver du kanske bara uppdatera huvudplanen för rengöringsvalidering och utföra en enda bekräftande svabbstudie snarare än tre hela satser. Men varje modifiering av själva utrustningen - som att ändra en spraykuladesign eller lägga till en ny fartygsport - öppnar automatiskt både IQ och OQ, och i förlängningen, rengöringsvalideringsprotokollet kopplat till den utrustningen. Kopplingen mellan kvalificering och städning brister aldrig; det kräver bara disciplinerat underhåll.
Vill du hålla dig uppdaterad?
Kontakta oss via e-postadressen nedan.
Oroa dig inte för spam. Vi hatar det också!
Mobil klient
Videokonto
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-post:zy@zy-drying.com
WeChat ID
Upphovsrätt 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Alla rättigheter reserverade  Oral fast doseringsutrustningstillverkare