




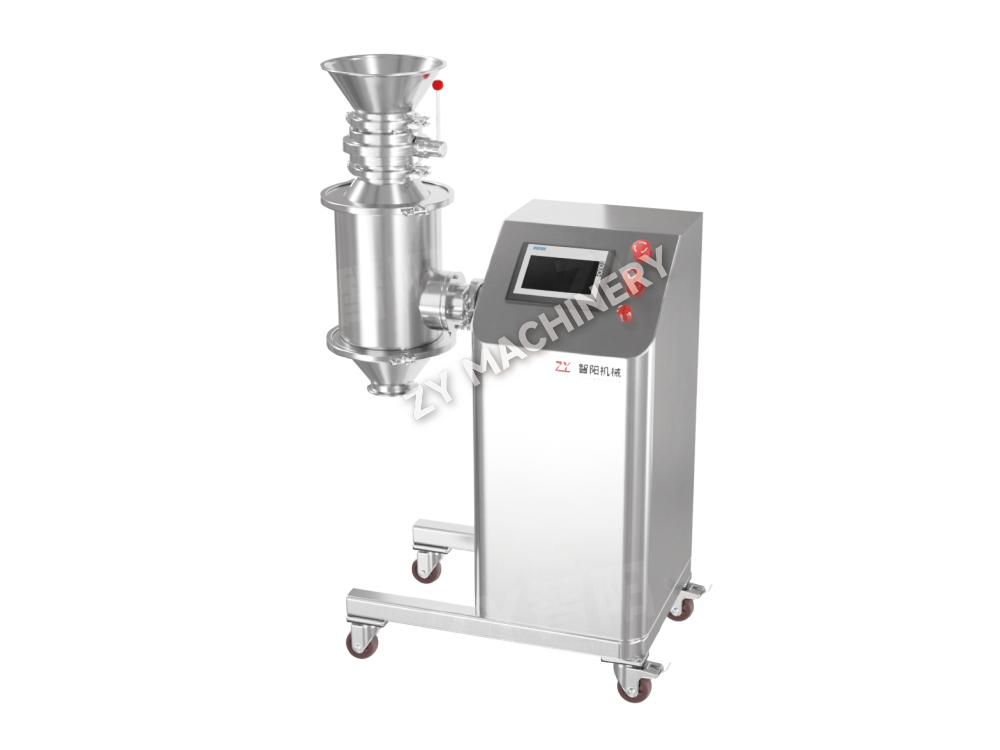
GZL snabbfräs- och granuleringsmaskin
GZL Rapid Milling & Granulering Machine är designad för partikelstorleks.....

En enskild defekt i kapslingen kan utlösa en fullständig satsavvisning, vilket kostar 50 000 USD eller mer i slöseri med material och förlorad produktionstid. Tablettdefekter isoleras sällan – de signalerar vanligtvis en interaktion mellan formuleringsdesign, utrustningsinställning och processparametrar. Att behandla varje defekt som ett fristående problem leder till upprepad felsökning. Istället kartlägger de mest framgångsrika organisationerna defekter tillbaka till tre sammanlänkade rotkategorier: formulering (sammansättningen och fysikaliska egenskaper hos granulatet), utrustning (presstillstånd, verktygsgeometri, rengöringsrester) och process (kompressionskraftprofil, hastighet, uppehåll före kompression).

Till exempel kan täckning och laminering ofta spåras tillbaka till överskott av fina partiklar i granulatet, men dessa fina partiklar kan bero på ett alltför aggressivt torrgranuleringssteg eller från en torkningsprofil som gör ytan spröd. Klibbar, å andra sidan, kan härröra från en brist på smörjmedel, men den verkliga triggern kan vara en fluktuation i CIP-rester (clean-in-place) som modifierar friktionen i stansytan. De bästa läkemedelsingenjörerna bygger en defektdiagnosmatris som kopplar samman formuleringsvariabler som fukthalt (optimalt intervall 1,5–3,0 % för de flesta formuleringar med omedelbar frisättning), smörjmedelstyp och -koncentration och API-partikelstorlek till den specifika defekt som observerats. Under 1,5 % fuktighet ökar risken för kapning dramatiskt eftersom granulerna saknar plasticiteten för att bilda starka interpartikulära bindningar. Över 5 % blir stickning nästan oundviklig utan förvärmning eller avfuktade kompressionssviter.
Den här artikeln går från allmänna principer till specifika defektkategorier, sedan till rollen som granuleringsmetod, uppskalning och avancerad övervakning. Varje rekommendation bygger på mätbara trösklar och utrustningsspecifika justeringar, så att du kan gå från diagnos till korrigering i ett enda skift.
Övertäckning är den horisontella separationen av tablettöverdelen (eller botten) från huvudkroppen; laminering är en liknande fraktur som kan uppträda var som helst längs den horisontella axeln. Båda defekterna indikerar svag bindning mellan lager som bildas under kompression. De primära drivkrafterna faller i fyra hinkar: för många fina partiklar i granulatet, för mycket smörjmedel, otillräckligt bindemedel och felaktiga kompressionsinställningar. Den blandningsutrustning används för att blanda smörjmedel sätter scenen: om magnesiumstearat belägger partiklar för hårt på grund av överblandning eller felaktiga skjuvningsförhållanden, kan till och med en 0,5 % ökning över de nominella 1,0 % vikt/vikt minska tablettens hårdhet med 30–40 %. Förblandning av smörjmedlet med en liten del av finkornigt material innan det tillsätts till huvudmassan kan minska denna överbeläggningseffekt utan att minska det totala smörjmedlet.
När det gäller kompression misslyckas ofta en förkompressionskraft under 5 kN att driva ut tillräckligt med luft från formen innan huvudkompressionen. Den instängda luften expanderar sedan efter utstötning, vilket orsakar ett lock. En förkompressionsinställning på 8–12 kN, kombinerat med en huvudkompressionskraft på 15–25 kN (för en typisk tablett på 200 mg med en hårdhet på 7–10 kp), minskar kapningen dramatiskt. Presshastigheten spelar också roll: vid hastigheter över 60 rpm på en roterande press, kontakttid mellan stans och granulatfall, vilket kan leda till ofullständig bindning. Att sänka hastigheten till 30–45 rpm samtidigt som förkomprimeringen bibehålls löser ofta problemet utan omformulering.
| Orsak | Symptom | Korrigerande åtgärd (med tröskel) |
|---|---|---|
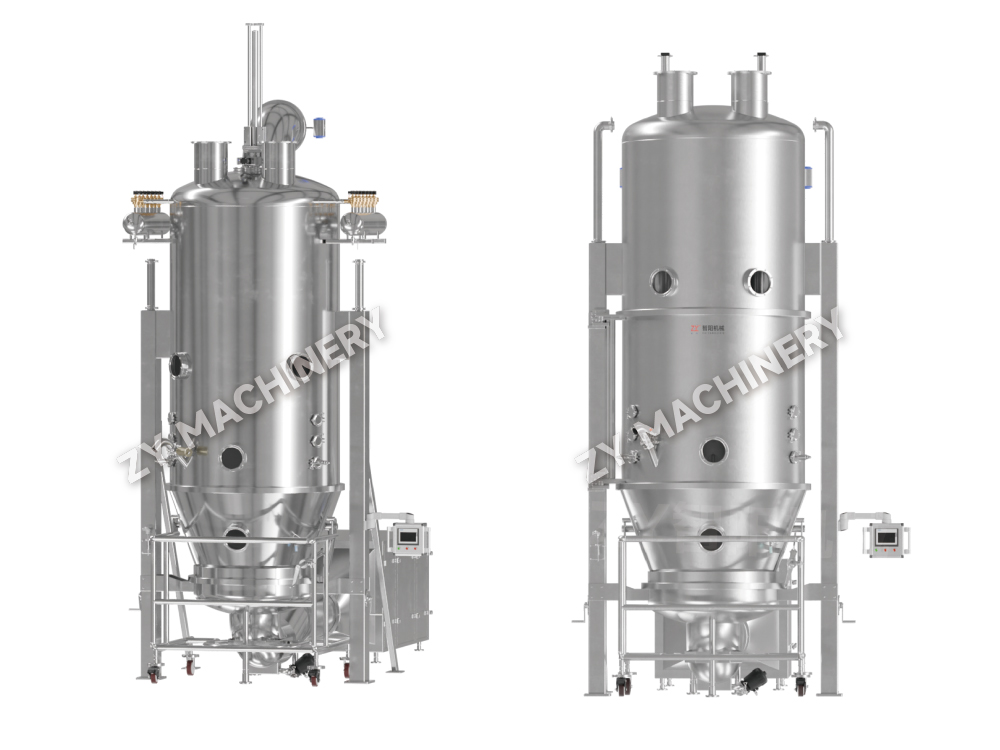
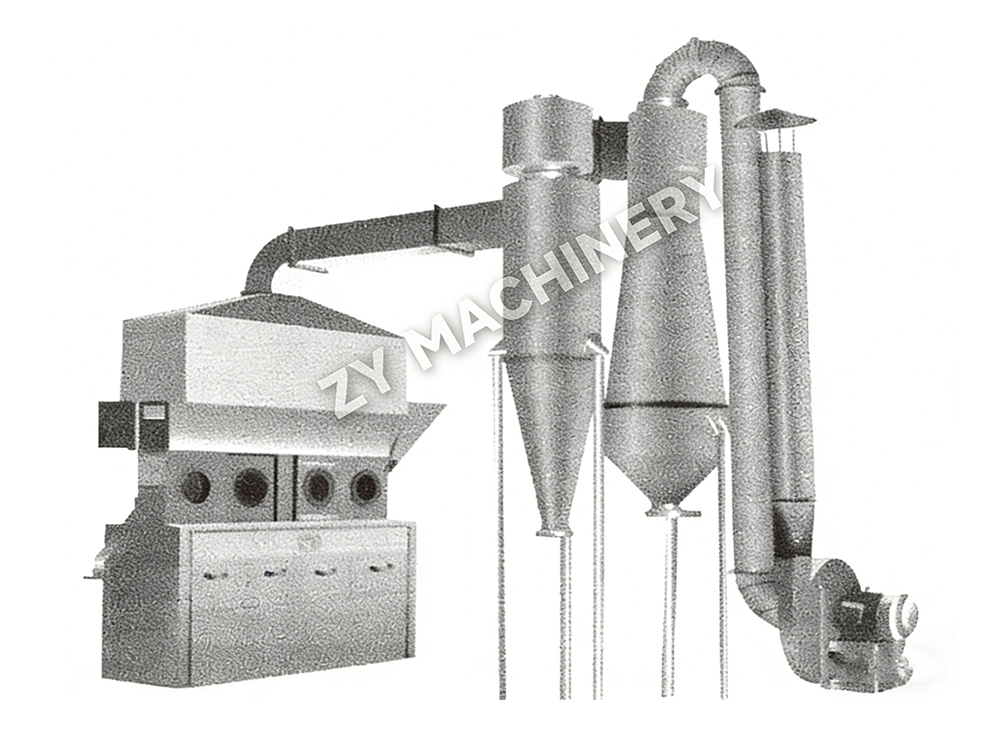
| Överskott av finkorn (>25 % under 75 μm) | Laminering med låg hårdhet | Öka granuldensiteten genom våtmasningstid eller användning torkning i fluidiserad bädd att behålla böter i agglomerat |
| Låg fuktighet (<1,5 % w/w) | Spröd lock vid utkastning | Justera slutpunkten för torkningen till 2,0–2,5 % LOD; överväg eftertorkningskonditionering i slutna kärl |
| För mycket smörjmedel (>2 % MgSt) | Svag täckning med glänsande fraktur | Minska MgSt till 0,75–1,0 %; ändra blandningssekvens; byt till natriumstearylfumarat om den hydrofobiska effekten kvarstår |
| Otillräcklig förkomprimering | Luftinfångningsskydd vid hög hastighet | Ställ in förkomprimering till 30 % av huvudkraften; verifiera uppehållstid >50 ms |
En vanlig missuppfattning är att enbart ökad huvudkompressionskraft kan fixa locket. I verkligheten kan överkompression (över 30 kN för en standard konkav stans) inducera elastiska återhämtningsspänningar som gör kapningen värre. Ett bättre tillvägagångssätt är att bygga en komprimeringsprofil: komprimera ett granulatprov vid ökande krafter och mät den resulterande tablettens täppningstendens vid varje kraft; "sweet spot" är den lägsta kraften som uppnår målhårdhet utan att införa laminering.
Klibbar uppstår när granulatet fäster på stansytan och lämnar en grov, urkärnad tablettyta; plockning är en mer lokaliserad form där material fyller präglings- eller präglingsurtagen. De två vanligaste triggers är fukthalt över 3,5 % och otillräcklig smörjning. Men det finns en mindre uppenbar tredje faktor: mikroskopisk grovhet på stansytorna orsakade av upprepade rengöringscykler. När en stans rengörs med slipmedel eller aggressiva kemikalier, försämras dess ytfinish, och även ett ordentligt smord granulat kan börja fastna. Anläggningar som kör flera produktbyten per dag ser ofta en ökning i klibbiga klagomål som kan spåras till stansslitage, inte formuleringsdrift.
Ur processsynpunkt är torkningssteget din första spak. In vakuumtorkning , kan fukten variera med 0,5 % mellan toppen och botten av brickan om vakuumramphastigheten är för hög. En långsam ramp (10–15 minuter till fullt vakuum) jämnar ut lutning. För våtgranulering, mål en LOD på 2,0–3,0 % om inte formuleringen är hygroskopisk; Överväg i så fall ett blandningssteg efter torkning med 0,5 % kolloidal kiseldioxid för att avlägsna ytfukt.

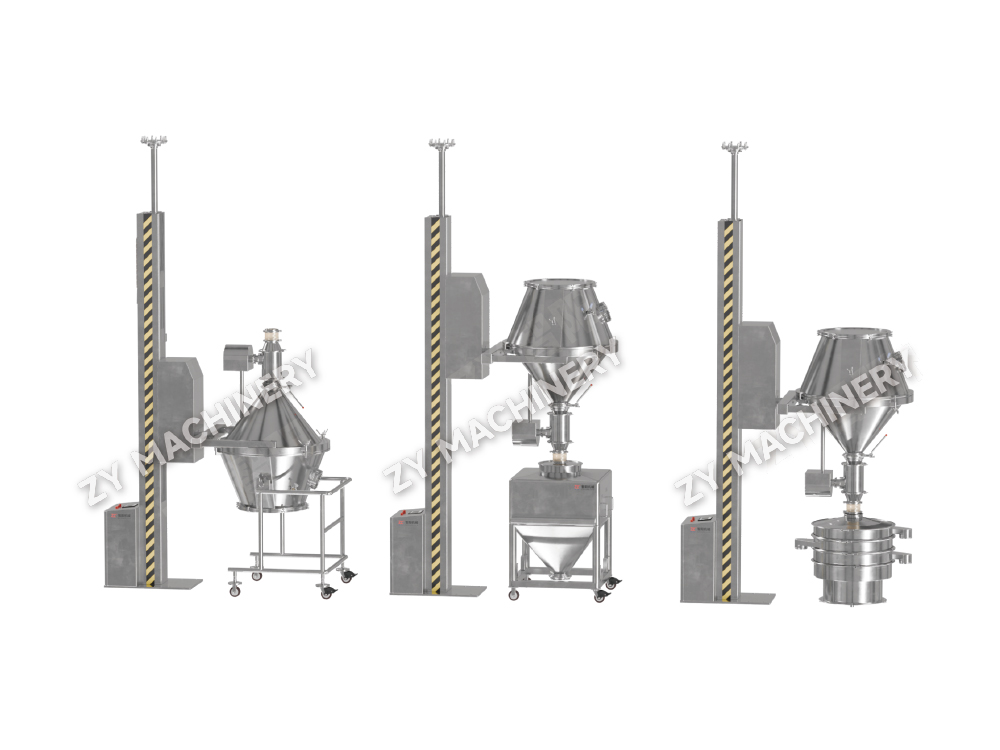
Val av smörjmedel och mängd är lika kritiska. För vidhäftning kan den effektiva smörjkoncentrationen vara mycket lägre än vad formelkortet säger om mixerdesignen lämnar döda zoner. En V-blender eller sopmixer med förstärkarstav som används vid 200–300 RPM i 3–5 minuter ger bättre täckning än en enkel tumling utan intensifiering. Den Blandare av V-typ är särskilt effektivt för lågdos-API:er där smörjmedelsfördelningen måste vara felfri. För formuleringar där MgSt orsakar upplösningsbromsning, eliminerar PEG 6000 vid 1–2 % ofta vidhäftning samtidigt som desintegreringen hålls inom USP-gränserna.
En snabb checklista vid stickning visas:
Flisning avser små bitar som bryts loss från tablettkanten, ofta efter beläggning eller förpackning. Det är starkt korrelerat med låg tablettkanthårdhet och dålig filmbeläggningsvidhäftning. Tabletter med en brytkraft under 5 kp och hög sprödhet (>0,8 % i en standardfribilator) är främsta kandidater. Sprickbildning uppträder som sprickor på tablettytan eller inuti beläggningen, medan flagning är separationen av beläggningsskiktet från kärnan.
För att förhindra flisning måste kärnan ha tillräcklig mekanisk styrka vid fälgen. A granuleringsprocessen som ger en snäv partikelstorleksfördelning med låga finhalter minimerar inkonsekvenser i formfyllning som skapar svaga kanter. Verktygsdesignen spelar också roll: en djup konkav stansprofil koncentrerar spänningen vid den tunna kanten; byte till en ytlig konkav eller fasad design kan öka kantintegriteten med 25 % eller mer i kommersiella körningar. För filmdragerade tabletter måste beläggningskärlets hastighet justeras så att tabletterna inte faller för aggressivt under sprayfasen, eftersom kantkollisioner vid hög hastighet initierar mikrosprickor som senare blir synliga chips.
Val av beläggningspolymer påverkar direkt sprickbildning och flagning. En jämförelse av vanliga polymerer visas nedan.
| Polymer | Nyckelegendom | Typisk defektrisk | Rekommenderad justering |
|---|---|---|---|
| HPMC (hydroxipropylmetylcellulosa) | God vidhäftning, låg syrepermeabilitet | Sprickbildning under cykling med hög luftfuktighet | Tillsätt 10–15 % PEG 400 som mjukgörare |
| PVA (polyvinylalkohol) | Utmärkt flexibilitet, glansig finish | Sticker i pannan vid hög spruthastighet | Öka inloppsluftens temperatur med 5 °C |
| Etylcellulosa (EC) | Kontrollerad släppning, skör film | Flagning om mjukgörare <20 % | Använd trietylcitrat i 20–25 % |
När sprickor uppstår kort efter beläggning, är en vanlig grundorsak att kvarvarande fukt från beläggningsprocessen migrerar in i kärnan och orsakar dimensionsförändringar. Förvärmning av tablettbädden till 40–45 °C i 10 minuter före sprutning, och bibehållande av en produkttemperatur på 38–42 °C under beläggning, minskar denna effekt.
Granuleringstekniken trycker ett defekt "fingeravtryck" på varje batch. Våtgranulering ger granuler med högre inre porositet och mer rundade former, som i allmänhet kompakterar väl men är fuktkänsliga. Torrgranulering (valskomprimering) skapar band som fräser till oregelbundna, täta fragment rika på fina partiklar; dessa granuler är spröda och orsakar ofta laminering om inte ett försiktigt återbindningssteg används. Fluidbäddsgranulering ger högt sfäriska agglomerat med låg densitet med utmärkt flöde men ibland svag interpartikulär bindning eftersom den låga skrymdensiteten minskar kontaktpunkter under kompression.
Tabellen nedan sammanfattar defektkänsligheten för varje metod.
| Granuleringsmetod | Partikelmorfologi | Högriskfel | Begränsande tillvägagångssätt |
|---|---|---|---|
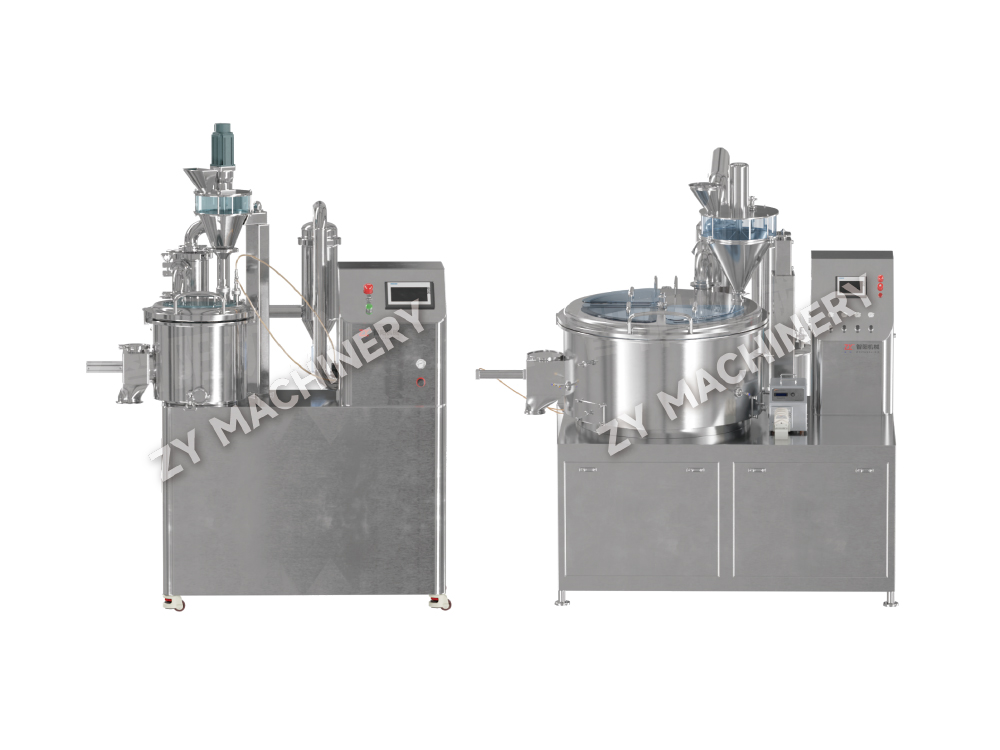
| Våt högskjuvning | Tät, rundad, bred partikelstorleksfördelning | Klibbar vid övervätning; kapsling om undertorkat | Kontrollera LOD till 2,5 % ± 0,3 % |
| Vätskebädd | Lågdensitet, mycket sfärisk, enhetlig | Laminering vid hög hastighet; låg hårdhet | Öka huvudkompressionskraften med 15 % |
| Torr (valskomprimering) | Oregelbunden, vinklad fraktion med hög finhalt | Laminering, täckning, viktvariation | Använd ett andra blandningssteg efter målning; tillsätt 1–2 % torrt bindemedel som PVP |
Att välja rätt granuleringsutrustning kan förebygga dessa defekter. När en formulering är känslig för värme och fukt är torrgranulering via valskomprimering det logiska valet, men utrustningen måste inkludera ett multi-sil-fräsningssystem som återvinner endast en kontrollerad del av finmaterialet tillbaka till packningsstadiet. Omvänt, för formuleringar där kompakterbarhet är av största vikt, en högskjuvningsvåtgranulator följt av torkning i fluidbädd skapar granulat med den idealiska balansen mellan styrka och kompressibilitet. Möjligheten att justera pumphjulets hastighet och våtmassningstid är avgörande för att justera granulatporositeten som förhindrar laminering.
De defekter du eliminerar vid utveckling i laboratorieskala dyker ofta upp igen under uppskalning, och av en förutsägbar anledning: kompressionskontakttid, formfyllningskonsistens och miljöexponering förändras när utrustningen växer. En labbpress som körs med 8 000 tabletter per timme med en 10 mm platt stans har nästan tre gånger så lång uppehållstid som en produktionspress som körs med 100 000 tabletter per timme med samma verktyg. Denna minskning av uppehållstiden ökar direkt risken för tak och viktvariationer.
För att upprätthålla felfri prestanda över skalor, följ detta femstegsverifieringsprotokoll:
Miljökontroll blir också kritisk i skala. En behållare på 50 kg med granulat som förvaras i en okonditionerad korridor kan ta upp 0,5 % fukt över natten, tillräckligt för att skjuta en borderlineformulering till fast territorium. Förseglade behållare och en kort hålltid (under 8 timmar) mellan granulering och kompression är oumbärliga.
Reaktiv felsökning ger vika för in-line process analytical technology (PAT). Nära-infraröda (NIR)-sonder monterade på pressen kan upptäcka variationer i tablettdensitet var 20:e–30:e ms, vilket identifierar en trend som utvecklas långt innan en visuell defekt uppträder. Raman-spektroskopi, integrerad i utstötningsrännan, verifierar polymorf form och kan detektera subtila förändringar i API-kristallinitet som föregår fastsättning. I ett publicerat fall minskade en tillverkare avslagsrelaterade kasseringar med 62 % efter att ha installerat ett NIR-system som gav realtidsfeedback för att justera förkompressionskraften automatiskt.
Förbättringar på utrustningssidan är lika transformerande. Mycket potenta eller cytotoxiska formuleringar bearbetade i inneslutningssystem möter unika defektrisker: statisk laddning inuti isolatorer drar bort fina partiklar från formen, vilket orsakar viktvariationer; Luftfuktighetsfluktuationer i en förseglad inneslutning kan skapa klibbiga granulatförhållanden som inte märks tills defekter uppstår. Moderna isolatordesigner inkluderar aktiv fuktkontroll och joniserande stänger som neutraliserar statisk elektricitet, vilket minimerar dessa problem.
CIP-system (clean-in-place) för papperskorgar och pressar spelar nu en direkt roll för att förebygga defekter. Inkonsekvent manuell tvätt lämnar spår av ytaktiva ämnen eller metallrester; en enda dåligt sköljd behållare kan orsaka att en hel sats fastnar genom att stansens ytenergi förändras. Automatiserad extra rengöringsutrustning levererar en validerad, repeterbar rengöringscykel med övervakning av slutsköljningskonduktivitet, vilket säkerställer att inga rester migrerar till nästa batch. Detta är särskilt viktigt för kontraktstillverkare som ofta byter mellan produkter.
Att eliminera tabletdefekter handlar inte om att hitta en enda "fix" - det handlar om att bygga ett system som korrelerar formulering, utrustning och processdata till en prediktiv modell. När en ny locktrend dyker upp är ingenjören som kan spåra den tillbaka till en 0,2 % förändring i smörjmedelslikformighet eller en 5-rpm presshastighetsdrift den som löser det på timmar, inte veckor. De mest motståndskraftiga operationerna standardiserar defektsvarsprotokoll kring kvantifierade trösklar, investerar i granuleringsutrustning som levererar konsekventa partikelegenskaper och utnyttjar realtidsövervakning för att förvandla defekter från överraskningar till kontrollerbara processsignaler. Med de verktyg och ramverk som beskrivs här är den kontrollnivån helt inom räckhåll.
Vill du hålla dig uppdaterad?
Kontakta oss via e-postadressen nedan.
Oroa dig inte för spam. Vi hatar det också!
Mobil klient
Videokonto
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-post:zy@zy-drying.com
WeChat ID
Upphovsrätt 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Alla rättigheter reserverade  Oral fast doseringsutrustningstillverkare