


HSD R&D Lab Size Bin Blender
HSD R&D-blandare i labbstorlek uppnår effektiv blandning av material gen.....

En projektgrupp tillbringade en gång åtta månader på en anläggningslayout bara för att under grundläggande konstruktion upptäckte att byggnaden inte skulle stödja de erforderliga tryckkaskaderna för ett block med hög inneslutning. Grundorsaken var enkel: de började rita väggar innan de slutförde en formell designbas. För oral solid dosage (OSD)-tillverkning börjar varje framgångsrik anläggningsdesign med tre icke-förhandlingsbara svar: de exakta doseringsformerna och produktens egenskaper, den avsedda årliga produktionen i kilogram eller tabletter, och de primära regulatoriska jurisdiktionerna (FDA, EMA, NMPA, etc.). Utan dessa förblir utrustningsstorlek, renrumsklassificering och till och med korridorbredder gissningar.
Ett designbasdokument bör fånga mer än blockbuster-molekylens namn. Den måste definiera API:s yrkesexponeringsband (OEB), dess känslighet för fukt och värme, batchstorleksintervallet och om processen inkluderar lösningsmedel som utlöser ATEX-zonindelning. Om anläggningen kommer att hantera både tabletter med omedelbar frisättning och modifierad frisättning, måste anläggningen rymma separata granuleringslinjer eller minst validerade rengöringsprocedurer mellan kampanjer. Multifunktionella anläggningar ger flexibilitet men multiplicerar valideringsarbetet – en avvägning som behöver kvantifieras tidigt.
| Doseringsform | Lägsta renrumsklass | Typiskt VVS specialskick | Nyckelutrustningsmaterial | Inneslutningsrisk |
|---|---|---|---|---|
| Standard OSD-surfplattor | D | Allmän luftfuktighetskontroll 40–55 % RH | 316L produktkontaktdelar i rostfritt stål | Låg (OEB 1–2) |
| Brustabletter | D med låg luftfuktighet svit | Daggpunkt <10 °C, slutet rum | 316L, specialtätning | Låg till måttlig |
| Torrpulverinhalatorer | C | Strikt partikelkontroll, låg luftfuktighet | Rostfritt stål av farmaceutisk kvalitet | Måttlig (OEB 2–3) |
| Potent OSD (hormoner, cellgifter) | D (innehålls) | Undertryckskaskader, engångsluft | 316L, elektropolerad, CIP-kapabel | Hög (OEB 4–5) |
Efter att designgrunden är låst är nästa steg att göra materialrörelse till den organiserande principen för hela layouten. Denna förändring i tänkande förhindrar ett vanligt misstag: att designa en byggnad och sedan klämma in processen.
I en väldesignad OSD-anläggning avgör avståndet som ett pulver färdas mellan dispenseringssviten och kompressionsmaskinen inte bara produktiviteten utan också korskontamineringsrisken. Varje 10-meters minskning av manuell överföringssträcka sänker sannolikheten för luftburen spridning av aktiva ingredienser med cirka 15 % och rakar nästan 8 % rabatt på direkta arbetstimmar per batch. Därför bör materialflödesdiagrammet ritas innan den första arkitektoniska linjen dras.
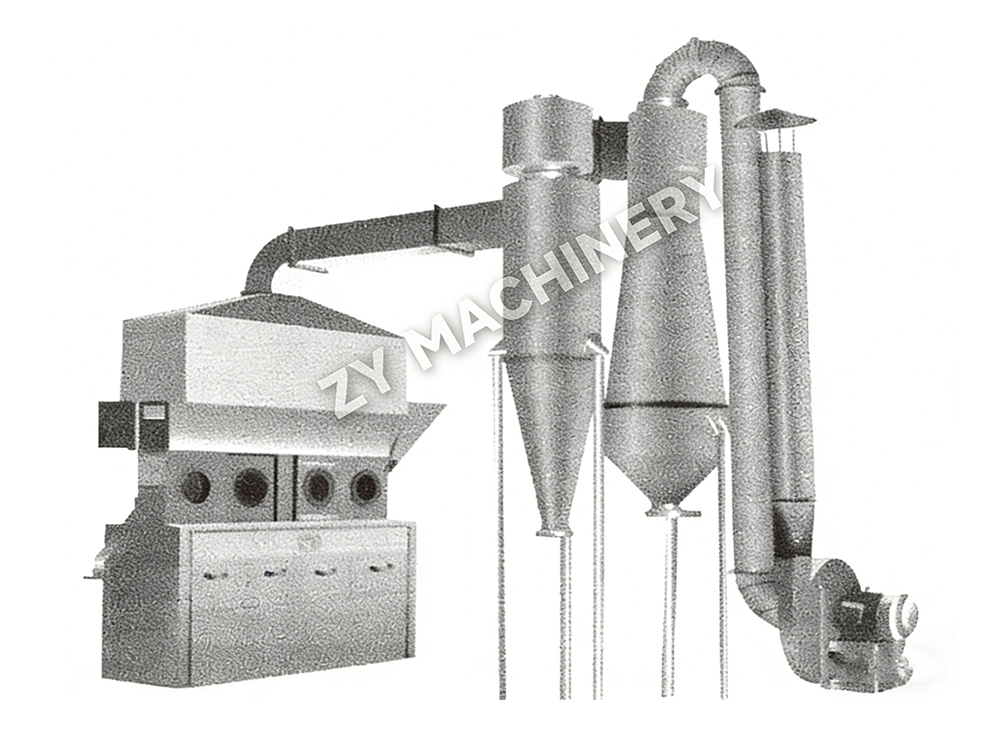
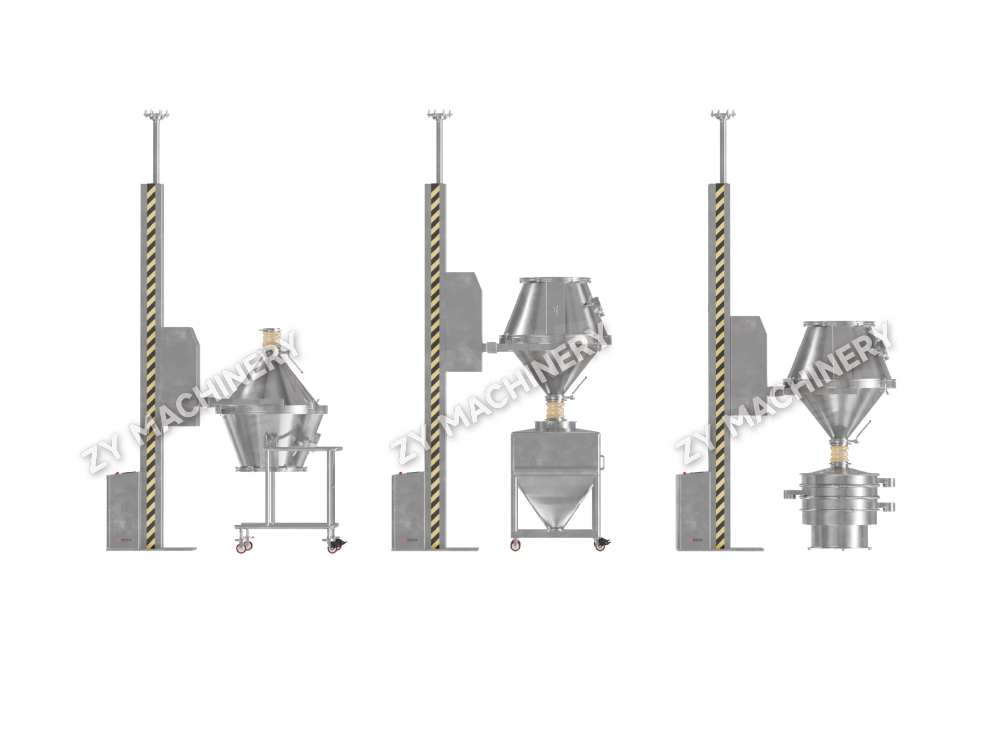
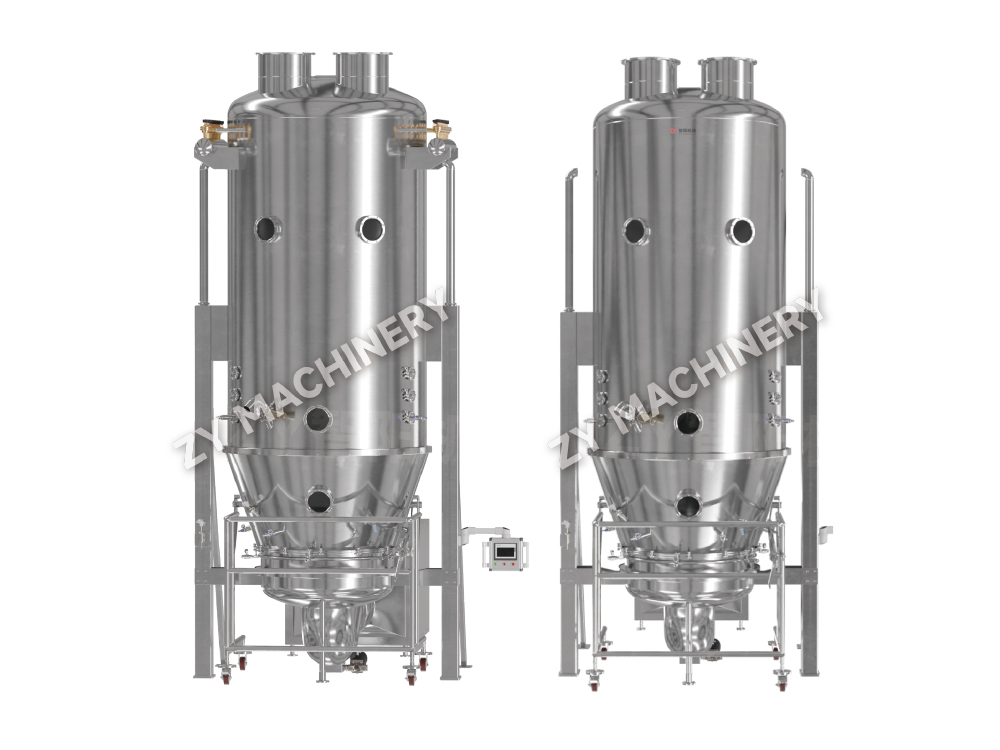
Det typiska flödet för en tablettlinje – dispensering, våt eller torr granulering, torkning, storleksreduktion, blandning, komprimering, beläggning och förpackning – skapar naturliga funktionella zoner. Dessa zoner bör följa en enkelriktad bana utan backtracking. Luftslussar för personal och material isolerar varje zon, och torktumlare med lyftpelare kan eliminera behovet av att bära kärl över korridorer genom att överföra IBC:er direkt från blandning till kompression via gravitationsrännor eller automatiserade styrda fordon. Detta tillvägagångssätt är inte bara magert; det minskar antalet tryckkaskader som krävs och förenklar HVAC-zonindelningen.
Granulerings- och kompressionssviter är vanligtvis åtskilda av en vägg med ett genomgångssystem eller ett halvautomatiskt överföringssystem. Om produkten är fuktkänslig kan materialets ryggrad även innehålla en torr granuleringsvalskomprimator istället för en fluidiserad bädd, vilket minskar både torktiden och risken för hydrolys. Layouten måste även beakta framtida kapacitetsutbyggnad. Att lämna ett spegelutrymme på den motsatta sidan av en central ryggrad möjliggör fördubbling av kapaciteten utan att omdirigera materialflödet.
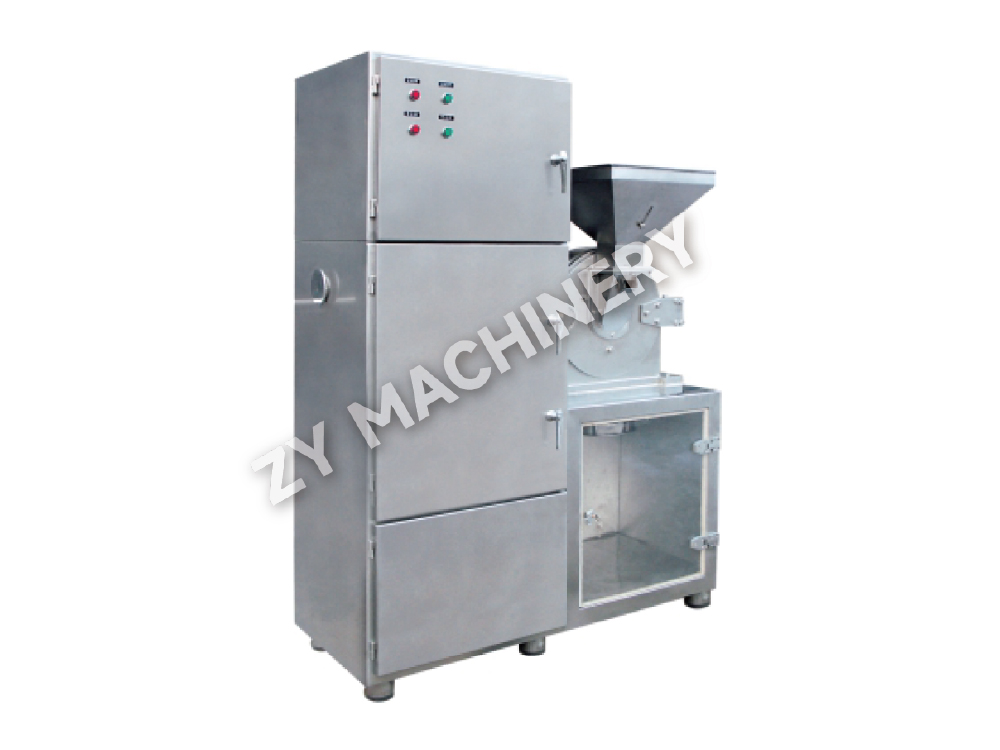
Att välja granuleringsutrustning är i huvudsak ett beslut om satsstorlek, inneslutning och den fysikaliska kemin hos formuleringen. En molekyl som bryts ned i närvaro av vatten kommer aldrig att gå igenom en våtgranulator med hög skjuvning; den hör hemma i en rullkomprimator eller en direkt kompressionslinje. Ändå är många projektscheman försenade eftersom utrustningslistan skrivs innan formuleringens stabilitetsprofil är klar. Följande matris förtydligar beslutet.
| Parameter | Våt granulering med hög skjuvning | Fluid Bed Granulation | Torrgranulering (rullkomprimator) |
|---|---|---|---|
| CapEx (relativ) | Bas | 20–30 % | 10–15 % |
| Batchcykeltid | 30–60 minuter (plus torkning) | 45–90 minuter (integrerad torkning) | 15–30 minuter |
| Risk för damminneslutning | Måttlig (öppen urladdning) | Låg (integrerad överföring) | Låg (slutet system) |
| Rengörbarhet (CIP feasibility) | Måttlig; vissa delar kräver COP | Bra; många modeller erbjuder WIP | Bra; begränsade våta ytor |
| Bäst för API-egenskaper | Stabil mot fukt, dålig kompressibilitet | Fuktkänslig möjligt, bra flyt | Mycket fuktkänslig eller högpotens |
| Komplexitet för validering | Medium (torkningsändpunktskontroll) | Medium (färdig processanalytisk teknologi) | Låg (få kritiska processparametrar) |
Utöver granulering, blandningsutrustning måste utvärderas med avseende på segregationsrisk. Binblandare med lyftsystem föredras framför fasta V-blandare eftersom de minimerar överföringsstegen och är lättare att validera för enhetlighet i innehållet. I anläggningar som är inriktade på OEB 4/5-föreningar måste hela blandnings-, kompressions- och beläggningståget köras inuti isolatorer eller under höljen med negativt tryck. Detta förskjuter utrustningsvalskalkylen mot kompakta, helt integrerade system med validerade inneslutningsgränssnitt.
När den aktiva farmaceutiska ingrediensen har ett yrkesmässigt exponeringsgränsvärde under 1 µg/m³ (OEB 4 eller 5), flyttas anläggningsdesignen från produktskydd till operatörsskydd som den dominerande logiken. Isoleringsstrategin blir den arkitektoniska ryggraden: varje processsteg förseglas och rummet runt det hålls vid ett undertryck i förhållande till intilliggande korridorer, vanligtvis med en måltrycksskillnad på minst 15 Pa och ett dedikerat engångsluftbehandlingssystem som inte recirkuleras till allmänna ytor.
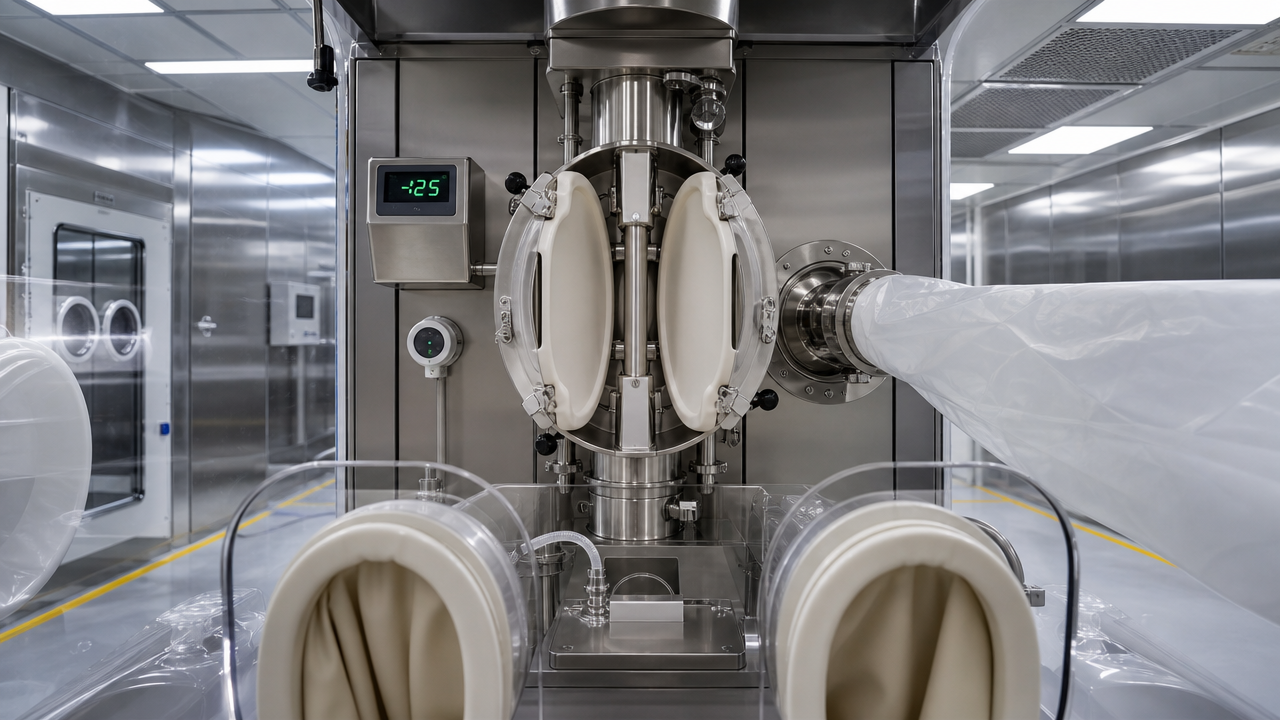
En validerad delad fjärilsventil (SBV) måste uppnå en läckagehastighet på mindre än 1 µg/m³ under materialöverföring mellan en IBC och en tablettpressinlopp. Isolatorns HEPA-filtrering måste klassificeras som H14 med ett dokumenterat DOP-testgodkänt. Nedan är minimichecklistan för OEB 4/5 utrustningspaket:
Klassificeringen av det omgivande rummet är fortfarande typiskt Grad D (ISO 8) i vila, men tryckkaskaden ålägger ett luftflöde från den allmänna korridoren (atmosfärisk) in i den potenta sammansatta luftslussen (minus 7,5 Pa) och sedan in i processrummet (minus 15 Pa eller mer), vilket skapar ett kontinuerligt svep inåt som skyddar operatören. Modern design lägger ofta till ett förrum med en HEPA-filtrerad luftdusch för att förhindra eventuella partikelutsläpp under materialrörelse.
Värme, ventilation och luftkonditionering står för 40–60 % av en läkemedelsfabriks driftskostnader. Att få tryckkaskaden fel leder till antingen regulatoriska observationer eller överdrivna energiräkningar. EU GMP Annex 1 och FDA:s aseptiska vägledning driver de erforderliga miljöparametrarna. För OSD-anläggningar är målet att upprätthålla Grad D-förhållanden i ockuperade bearbetningsrum, men med strängare fuktkontroll för brusande eller fuktkänsliga produkter. Tabellen nedan sammanfattar de kritiska HVAC-börvärdena.
| Betyg | ISO-klass (i vila) | Luftbyten per timme | Tryckskillnad vs angränsande lägre grad | Partikelgränser (≥0,5 µm, i vila) | Viable Limits (cfu/m³, operativa) |
|---|---|---|---|---|---|
| A (för steril) | 5 | Ej definierad (hastighet 0,45 m/s) | Ej tillämpligt | 3 520 | <1 |
| B | 5–7 | 40–60 | 15 Pa till C | 3 520 | 10 |
| C | 7–8 | 20–40 | 12,5 Pa till D | 352 000 | 100 |
| D (OSD-standard) | 8 | 15–20 | 12,5 Pa till oklassificerad | 3 520,000 | 200 |
Minsta 12,5 Pa är inte ett förslag; det är ett designmässigt börvärde som måste upprätthållas under dörröppning och utrustningsdrift. Larm för aktiv övervakning och byggnadsledningssystem bör utlösas när differentialen sjunker under 10 Pa. För OSD-anläggningar är en vanlig felpunkt dammutsugningssystemet, som måste kopplas ihop med VVS-försörjningen för att undvika negativa obalanser. När en torktumlare med fluidiserad bädd är i blås-och-extraktionsläge måste rummets tryckreglering kompensera för den stora avgasvolymen.
Validering är inte en aktivitet efter installationen; den börjar i samma ögonblick som en användarkravsspecifikation utarbetas. En välstrukturerad URS som definierar konstruktionsmaterial, ytfinish (Ra ≤ 0,4 µm för produktkontaktytor), dränerbarhet och rengöringsmetod föregriper 70 % av de avvikelser som senare hittas under IQ/OQ. I en typisk projekttidslinje, att utföra ett grundligt fabriksacceptanstest minskar driftsättningsarbetet med upp till 30 % eftersom de flesta mekaniska buggar och mjukvarufel åtgärdas innan utrustningen lämnar leverantörens butik.
För multiproduktanläggningar måste valideringsplanen innehålla en bracketingstrategi som grupperar produkter efter löslighet och styrka för att minimera antalet rengöringsvalideringskörningar. Riboflavintester och studier av svabbåtervinning utgör baslinjen för acceptanskriterierna för slutstädning.
En greenfield-anläggning byggd med förvaliderade modulära processskids kan vara mekaniskt färdigställda 3–6 månader snabbare än en stickbyggd motsvarighet, men konstruktionskostnaden i förväg är vanligtvis 10–15 % högre på grund av den intensiva front-end-design som krävs för att frysa rör och instrumentplatser. Den premien återvinns dock ofta genom ett tidigare marknadsinträde: lansering av en generisk produkt fyra månader tidigare kan ta ytterligare 8–12 % marknadsandelar innan konkurrenterna urholkar prissättningen. Jämförelsen nedan använder en hypotetisk 2-miljarder-surfplattor-per-år OSD-facilitet.
| Parameter | Modulär/skidbaserad | Traditionell platsbyggd |
|---|---|---|
| Total projekttid (design till PQ) | 22–28 månader | 28–36 månader |
| Investeringar (relativa) | 10–15 % | Bas |
| Valideringsinsats | 20–30 % lower (pre-validated modules) | Fullständig webbplatsvalidering från grunden |
| Framtida skalbarhet | Flexibel; lägg till parallella medar | Kräver strukturella ändringar |
| Variabilitet i konstruktionskvalitet | Låg (fabriksstyrd) | Högre (webbplatsberoende) |
| Typiskt renrumsfotavtryck | 15–20 % mindre (optimerad rörledning) | Större på grund av routing på plats |
Utöver tid och kostnad förenklar det modulära tillvägagångssättet tekniköverföring eftersom samma slirdesign kan replikeras över flera geografier med minimal omvalidering. Men om produktportföljen förväntas förändras avsevärt inom fem år, kan en traditionell byggnad med bredare kolumnavstånd och generiska nyttofall erbjuda mer omkonfigureringsfrihet. Det slutliga valet beror på säkerheten i produktportföljen.
Nästa generation av OSD-anläggningar kommer inte att förlita sig på periodisk provtagning för kvalitetssläpp. Processanalytiska sensorer – NIR-sonder monterade i blandare och torkar, partikelstorleksanalysatorer på granulatorutsläpp – möjliggör realtidsövervakning av kritiska kvalitetsattribut. När de integreras med ett Manufacturing Execution System via OPC UA-datamotorvägar, kan dessa signaler ge motiveringen för realtidssläpp, vilket eliminerar dagars karantänlagring. En digital-färdig anläggning kräver följande integrationspunkter designade från dag ett:
Tillsynsmyndigheter förväntar sig att elektroniska register ersätter pappersloggböcker, men de förväntar sig också att systemet är validerat för att upptäcka datamanipulation. Att inkludera PAT och digital integration i den initiala valideringsplanen för V-modellen kostar cirka 12 % av den totala projektstyrningsbudgeten, men det minskar den löpande kostnaden för kvalitetsövervakning med uppskattningsvis 20 % årligen genom minskade laboratorietester och satsgranskningstimmar. Anläggningar som designats utan digital beredskap kommer att eftermonteras under den första utbyggnaden, till tre gånger den ursprungliga kostnaden.
Vill du hålla dig uppdaterad?
Kontakta oss via e-postadressen nedan.
Oroa dig inte för spam. Vi hatar det också!
Mobil klient
Videokonto
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-post:zy@zy-drying.com
WeChat ID
Upphovsrätt 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Alla rättigheter reserverade  Oral fast doseringsutrustningstillverkare