
BGB HR&D High-Containment, High-Efficiency Coating Machine
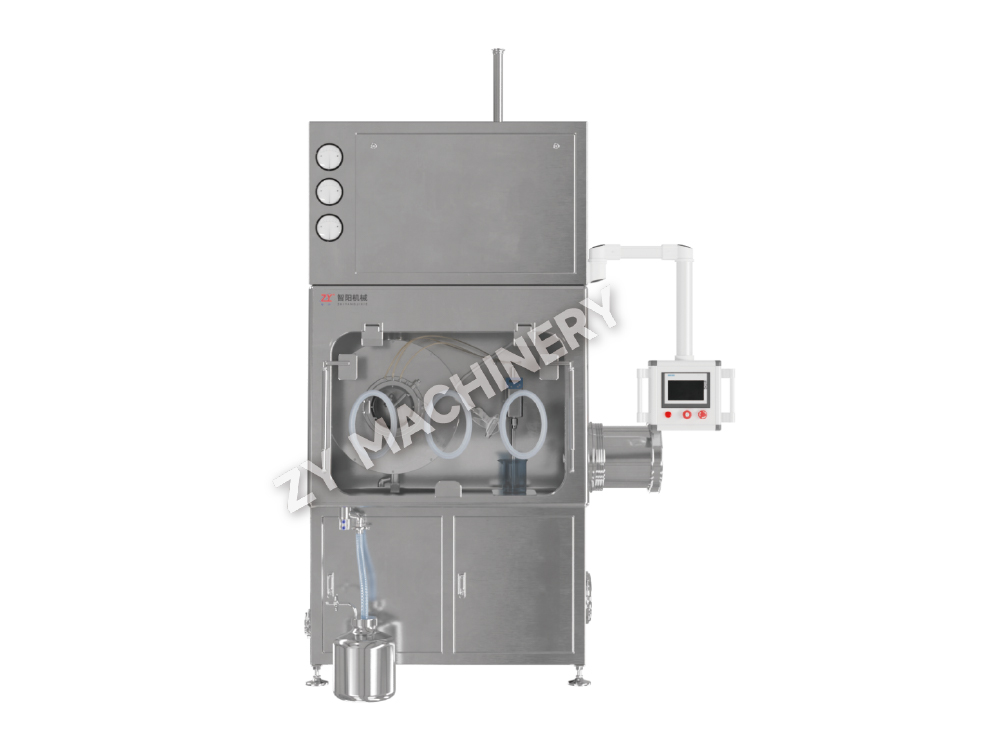
BGB HR&D High-Containment Coating Machine är konstruerad för att applice.....

År 2026 klassificeras över 70 % av kandidaterna för onkologipipeline som högpotenta API:er (HPAPI) - föreningar med ett yrkesexponeringsgränsvärde (OEL) under 10 µg/m³. Ett enda milligram av vissa HPAPI kan utlösa terapeutiska effekter hos en patient på 70 kg, men samma dos som inhaleras eller absorberas av en produktionsoperatör kan orsaka irreversibel skada. Denna dubbla natur - exceptionell styrka parad med extrem toxicitet - tvingar varje beslut i anläggningsdesign, val av utrustning och städvalidering att vara datadrivet och riskvägt.
HPAPI-tillverkning tolererar inte generiska lösningar. En 200-liters reaktor med öppet lock har ingen plats i en process där en luftburen partikel kan överskrida den 8-timmars tidsvägda genomsnittliga exponeringsgränsen. Den här guiden dissekerar inneslutningsteknologier, uppskalningsprotokoll och rengöringsstrategier som skiljer framgångsrika HPAPI-produktionslinjer från farliga – med beslutsmatriser, utrustningsjämförelser och en verklig fallstudie som flyttade en cytotoxisk förening från 10 kg kliniska batcher till 500 kg kommersiell leverans utan en enda operatörsexponeringsincident.
En högpotent API är vilken farmaceutisk förening som helst som ger ett biologiskt svar vid en dos på mindre än 10 mg per dag eller har en OEL på eller under 10 µg/m³ som ett 8-timmars tidsvägt genomsnitt. European Medicines Agency (EMA) kopplar HPAPI-klassificeringen till den acceptabla dagliga exponeringen (ADE), där värden under 10 µg/dag flaggar en förening som potent, medan den amerikanska FDA:s utkast till vägledning om potenta ämnens säkerhet bygger på OEL-band och farmakologisk aktivitet. Regulatoriska definitioner varierar, men branschen har till stor del standardiserat kring prestationsbaserade exponeringskontrollband (ECB).
De flesta tillverkare använder ett bandsystem med fyra eller fem nivåer, ofta kallade OEB 1 till OEB 5, för att koppla samman toxicitet till inneslutningskrav. Ju högre OEB-nummer, desto lägre är den tillåtna luftburna koncentrationen – och desto mer tekniska kontroller blir obligatoriska.
Typiska OEB 5-föreningar inkluderar antikroppsläkemedelskonjugat (ADC) nyttolaster och specifika cytostatika som monometylauristatin E (MMAE). Dessa ämnen kräver inneslutningslösningar som uppnår luftburna koncentrationer under 0,1 µg/m³ – en regim där integritetstestning av handskar, kontinuerlig luftövervakning och materialluftslussar slutar vara valfria och blir ryggraden i förarens säkerhet.
Tre sammanlänkade risker definierar HPAPI-tillverkning. För det första, direkt toxicitet för operatörer - akut och kumulativ - om tekniska kontroller misslyckas. För det andra, inneslutningsbrott som släpper ut potenta damm eller ångor till produktionssviter, vilket exponerar personal under rutinuppgifter som provtagning, dispensering eller rengöring. För det tredje, korskontaminering till icke-potenta produkter tillverkade i delade anläggningar, vilket kan utlösa dyra partiavvisningar eller skada patienter om de inte fångas upp. Dessa risker är inte teoretiska: i ett FDA-varningsbrev fick en anläggning ett citat efter att torka prover från en icke-potent linje avslöjade cellgifter från en intilliggande HPAPI-process.
| Riskkälla | Slagradie | Begränsning |
|---|---|---|
| Operatörstoxicitet | Individuellt och omedelbart team | Inneslutningsisolatorer, motordrivna luftrenande andningsskydd (PAPR), luftövervakning i realtid |
| Inneslutningsfel | Svitomfattande, multi-batch | Utrustning med hög inneslutning (OEB 4/5), dubbeldörrsgenomföringar, tryckkaskader |
| Korskontaminering | Hela anläggningen, flera produkter | Dedikerade sviter, verifierade rengöringsprotokoll, 10 ppm överföringsgränser, analytisk metodkänslighet |
Riskreducering börjar med själva utrustningen. Öppna överföringar – att manuellt ösa pulver från en trumma till en granulator eller mixer – är oacceptabla utöver OEB 2. Istället kan höginneslutningsgranulatorer med integrerade isolatorhandskar och stängda överföringsportar måste skapa en förseglad miljö där all materialkontakt sker bakom validerade barriärsystem. Denna övergång från enbart beroende av personlig skyddsutrustning (PPE) till teknisk inneslutning är det enskilt mest effektfulla beslutet en tillverkare fattar när de går över till HPAPI-produktion.
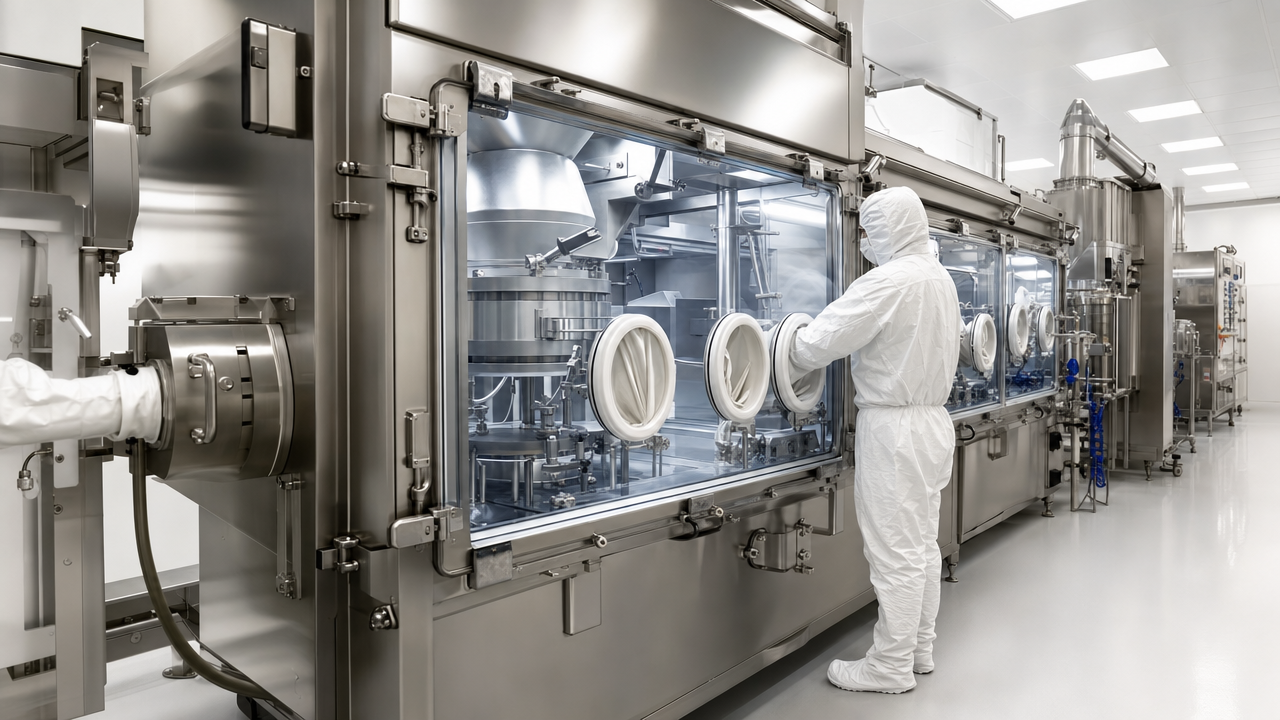
Orala fasta dosformer (OSD) – tabletter och kapslar – står för en växande andel av HPAPI-produkterna. Men att producera dem på ett säkert sätt kräver en annan inneslutningsfilosofi än sterila injicerbara. OSD-processer som involverar granulering, blandning, kompression och beläggning genererar betydande damm, ofta vid partikelstorlekar under 100 mikron som stannar i luften i timmar. Rätt utrustningsval omvandlar denna fara från ett konstant hot till en kontrollerad händelse.
Tre enhetsoperationer dominerar OSD HPAPI-linjer: våt eller torr granulering, blandning och blandning och tablettbeläggning. Var och en har specialiserade varianter med hög inneslutning. En blandare med hög inneslutning måste till exempel uppnå lufttät försegling under laddning och urladdning, vanligtvis genom delade vridspjällsventiler eller kontinuerliga foder. En bestrykare med hög inneslutning kräver negativa tryckkapslingar med HEPA-filtrerade avgaser och tvätt-på-plats-funktioner (WIP) för att undvika manuella rengöringsingrepp. Granulatorer, det mest dammintensiva steget, måste väljas med OEL-prestanda som kan verifieras genom industriell hygienövervakning, inte bara leverantörslöften.
Beslutsmatrisen nedan jämför nyckelutrustningskategorier för en typisk OSD HPAPI-process inriktad på OEB 4 (1–10 µg/m³). Batchstorlekar förutsätter en kommersiell linje i medelstora volymer.
| Typ av utrustning | Typisk OEL uppnås | CIP/WIP-kapacitet | Batchintervall (kg) | Nyckelfunktion |
|---|---|---|---|---|
| Granulator med hög inneslutning (våt) | 0,5–5 µg/m³ | WIP manuell avtorkning | 5–500 | Isolatorintegrerad skål och utlopp |
| Granulator med hög halt (torr) | 1–10 µg/m³ | Begränsad, hög dammrisk | 2–200 | Valspackning med innesluten fräsning |
| Blandare med hög innehållande innehåll | 0,3–3 µg/m³ | Torka genom spraykulor | 10–1000 | Delad ventildockning för IBC |
| Tablettöverdragare med hög innehåll | 0,5–5 µg/m³ | Helt CIP | 50–600 | Undertrycks trumtätningar |
För att ansluta dessa enhetsoperationer krävs inneslutna materialöverföringssystem. Intermediate bulk containrar (IBC) med alfa-beta-delade ventiler dominerar OEB 3–4-uppställningar, medan passiva kontinuerliga liners (PCL) vinner dragkraft för OEB 5 eftersom de eliminerar ventil-till-ventil-gränssnittet som är en vanlig läckpunkt. Valet går också in i städvalidering: IBC-baserade linjer behöver separata rengöringsstationer, medan PCL:er är engångsbruk och tar bort städvalideringsbördan helt – men till en högre förbrukningskostnad.
En praktisk urvalssekvens börjar med det högsta risksteget - vanligtvis granulering. Om granulatorn inte kan hålla sitt OEL-mål, kommer inte ens en perfekt nedströms bestrykare att rädda sviten. Av den anledningen börjar många anläggningar sin HPAPI-utrustningsinvestering med en höginneslutningsgranulatorlinje , sedan fasa in innesluten blandningssystem och slutligen en högspecifik bestrykare.
Att skala en HPAPI-process från en 1-liters laboratoriereaktor till en kommersiell linje på 500 kg är inte bara ett tekniskt problem – det är ett inneslutningsproblem som skärps med varje ökning av storleken. En labbdragskåp som fungerar på 50 gram ger noll skydd vid 50 kilo, där pulveröverföring genererar luftburna koncentrationer som kan öka 1000 gånger under påsdumpning eller ösning.
Uppskalningsvägen måste delas upp i tre distinkta inneslutningsregimer, var och en med sin egen utrustningsuppsättning och verifieringskrav.
En kritisk uppskalningsaktivitet är innehållsbedömningen. Den kartlägger varje öppen operation – laddning, provtagning, urladdning, filterbyten – till en inneslutningslösning och värderar den kvarvarande risken efter kontroller. För en cytotoxisk HPAPI skalad från 10 kg till 500 kg identifierade innehållsbedömningen fem högrisksteg, varav tre krävde tekniska modifieringar (tillägg av en innesluten provtagningsport, uppgradering till en dubbelventils IBC-dockningsstation och installation av en automatisk påsskärare). Efter implementeringen sjönk personliga luftprover från ett geometriskt medelvärde på 12 ng/m³ till 0,8 ng/m³ – en 15-faldig förbättring som klarade den OEL-baserade varningsgränsen.
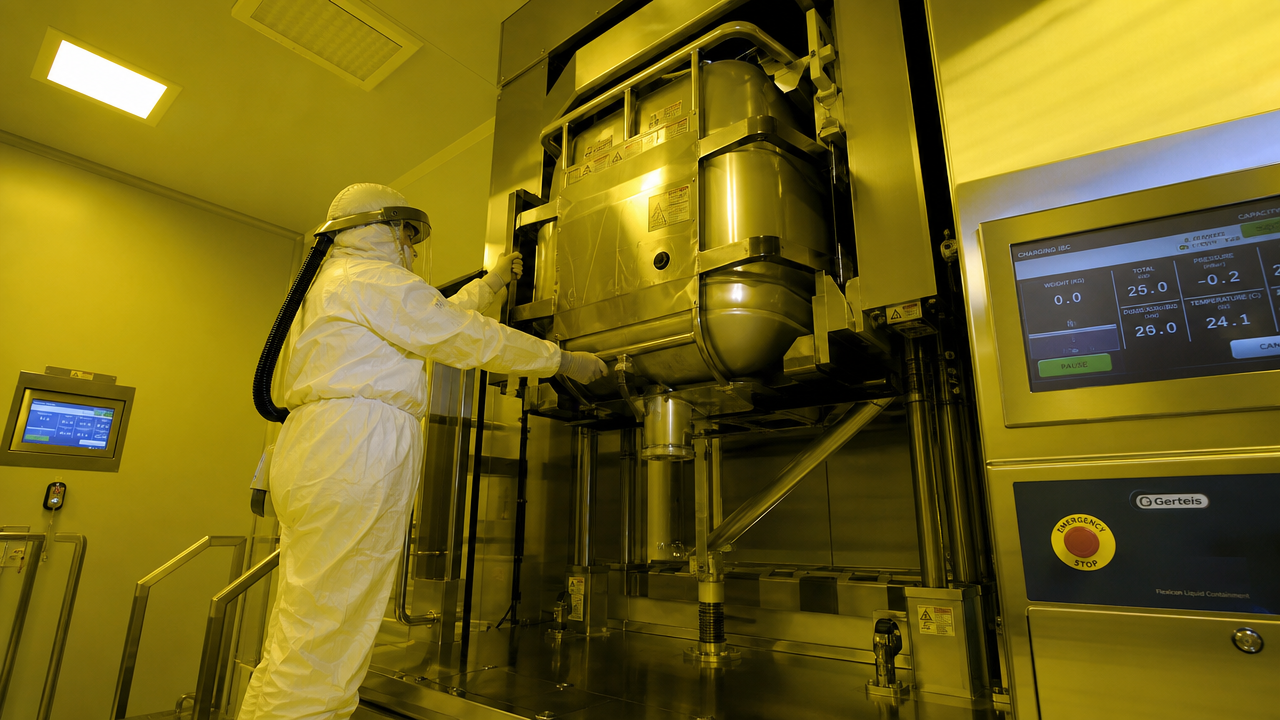
Ingen HPAPI-linje är säker utan rengöringsvalidering som bevisar avlägsnandet av potenta rester till nivåer som inte utgör risker för korskontaminering för nästa produkt. Baslinjemåttet är den hälsobaserade exponeringsgränsen (HBEL), ofta uttryckt som en tillåten daglig exponering (PDE) eller ADE. En vanlig överföringsgräns är 10 ppm av föregående produkt i nästa maximala dagliga dos, men för HPAPIs är den siffran på 10 ppm ofta för hög. För en förening med en ADE på 1 µg/dag skulle en överföring på 10 ppm till en 500 mg tablett ge 5 µg – fem gånger den säkra gränsen. Rengöringsgränser måste alltså beräknas specifikt per förening, inte lånade från icke-potenta program.
Rengöringsstrategin delas upp i automatisk rengöring på plats (CIP) och manuell rengöring. CIP dominerar HPAPI-utrustning eftersom det eliminerar operatörens exponering under rengöring. Spraykulor, roterande jethuvuden och höghastighetsmunstycken når invändiga ytor utan att bryta inneslutningen. Ändå kan CIP inte ensamt ta bort alla rester från tätningar, packningar och döda ben – de kräver manuell avtorkning, som måste utföras inuti isolatorer eller genom handskportar med full PPE.
| Provtagningsmetod | Fördelar | Begränsningar | Bästa applikationen |
|---|---|---|---|
| Yttorka (svabb) | Mäter direkt rester på utrustningsytor; kan rikta in sig på värsta tänkbara platser | Teknikberoende återhämtning; kan inte ta prov på otillgängliga områden | Post-CIP-verifiering av kritiska ytor (skål, utloppsränna) |
| Skölj vattenprovtagning | Integrerar rester från stora ytor; icke påträngande | Måste anta enhetlig upplösning; kan missa olösliga rester | Slutsköljning av tankar, blandare och överföringsledningar |
| Online TOC-övervakning | Realtidsdata; minskar laboratorietiden; trendiga | Inte föreningsspecifik; falska positiva resultat från rengöringsmedel | Kontinuerlig verifiering av sköljcykler och CIP-vattenreturer |
Acceptanskriterier sätts på PDE-nivå, översatt till en maximalt tillåten överföring (MAC) per ytarea. För en 500-liters granulator med en inre yta på 12 m² och en MAC på totalt 1 mg är gränsen per area 0,083 mg/100 cm². Torkprover måste visa rester under denna gräns, med återvinningsfaktorer tillämpade. Varje utflykt utlöser en rotorsaksanalys - som ofta pekar på ett dött ben som inte kontaktas av CIP-spray, eller en packning som fångar API. Genom att omforma dessa områden så att de är dränerbara och släta (Ra < 0,8 µm) förhindras upprepning.
Ett framgångsrikt HPAPI-rengöringsvalideringsprogram kör minst tre på varandra följande framgångsrika körningar, inkluderar både visuell inspektion och analytisk testning, och valideras på nytt när batchstorlek, rengöringsparametrar eller utrustningskonfiguration ändras. Webbplatser som integrerar online-TOC-övervakning efter CIP minskar belastningen av sin labbprovning med 40–60 %, vilket påskyndar batchfrisättning utan att offra säkerheten.
För att testa dessa principer tog en medelstor CDMO en BCS klass II cytotoxisk HPAPI från sent stadium av klinisk produktion (10 kg batch) till kommersiell skala (500 kg batch) under en 18-månadersperiod. Föreningen hade en OEL på 0,3 µg/m³ — fast i OEB 5-territorium — och den befintliga pilotlinjen, med öppen frontisolatorer och manuella IBC-överföringar, registrerade personliga exponeringsnivåer på i genomsnitt 1,5 ng/m³ men med toppar till 22 ng/m³ under filterbyten.
Uppskalningsdesignen ersatte det manuella laddningssteget med en automatiserad påsskärare inuti en isolator med hög integritet. Det våta granuleringssteget flyttades till a innehöll högskjuvningsgranulator med en delad ventilskålsutmatning som dockade direkt på en 500 kg IBC-blandare. Bestrykaren uppgraderades till en undertrycks-, CIP-kapabel enhet, och alla filterhöljen gjordes om för byte av pås-in/på-ut (BIBO) med kontinuerlig linerinneslutning.
Efter driftsättning visade miljöövervakning ett geometriskt genomsnittligt personlig exponering på 0,09 ng/m³ — en 85 % minskning från pilotdata. Noll avvikelser över varningsgränsen på 0,3 ng/m³ inträffade över 22 kommersiella batcher. Rengöringsvalideringen klarade tre på varandra följande körningar med sköljvattenresultat under PDE-härledd MAC, och svabbåtervinningen var i genomsnitt 92 % för målföreningen. Den totala kapitalinvesteringen var $4,2 miljoner, men projektet nådde kommersiell produktion 9 månader före schemat eftersom inneslutningsfel – som hade orsakat två 6-veckors avstängningar under pilotkampanjer – eliminerades helt.
Många verksamhetschefer ser utrustning med hög inneslutning som ett kostnadsställe. Det perspektivet ignorerar de dolda kostnaderna för öppen hantering: brännhastigheter för personlig skyddsutrustning, miljöövervakningsutflykter, batchförluster från korskontaminering och regulatoriska stillestånd. En jämförelse av total ägandekostnad (TCO) över en 5-årsperiod för en 200 kg serie OEB 4 HPAPI linje avslöjar en slående inversion: inneslutningslinjen kostar 18 % mer i kapital men minskar de årliga driftskostnaderna med 37 %.
| Kostnadskategori | Containment Line | Öppen linje |
|---|---|---|
| Installation av kapitalutrustning | 3 200 | 2 600 |
| Årlig personlig skyddsutrustning och förbrukningsmaterial | 80 | 340 |
| Årlig städvalidering (svabbar, labb) | 45 | 120 |
| Årlig stilleståndstid (inneslutningsfel) | 0 (projicerad) | 210 |
| Total 5-årskostnad (inkl kapital) | 3,825 | 5 950 |
Den största besparingen kommer från undvikade stillestånd. Öppen linjeverksamhet tillbringade i genomsnitt 14 dagar per år med att undersöka och åtgärda inneslutningsutflykter, medan den stängda linjens tekniska kontroller eliminerade utflyktsrisker vid källan. Kostnaden för engångsförbrukningsmaterial för inneslutna överföringssystem – såsom passiva kontinuerliga foder – kompenserades helt av 65 % minskning av PPE-förbrukningen och 60 % minskning av svabbtestvolymen. För en kontraktstillverkare som fakturerar 2 000 USD per produktionstimme, motsvarar 14 ytterligare produktionsdagar över 670 000 USD i årlig intäktsåtervinning.
Anläggningskostnad är en annan dimension. En innesluten ledning med undertrycksisolering kan rimligen dela en byggnad med icke-potent verksamhet utan att kräva fullständig fysisk segregation. En öppen HPAPI-linje kräver rutinmässigt en dedikerad flygel med separat HVAC, klädsel och materialflöde – vilket lägger till 1,5–2 miljoner USD i anläggningskapital, vilket TCO-beräkningen ovan redan viker in i kapitalsiffran med öppen linje. Resultatet: inneslutning är inte ett premiumalternativ utan en långsiktig kostnadsoptimeringsstrategi för alla HPAPI-produkter som förväntar sig mer än tre års kommersiell leverans.
Vill du hålla dig uppdaterad?
Kontakta oss via e-postadressen nedan.
Oroa dig inte för spam. Vi hatar det också!
Mobil klient
Videokonto
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-post:zy@zy-drying.com
WeChat ID
Upphovsrätt 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Alla rättigheter reserverade  Oral fast doseringsutrustningstillverkare