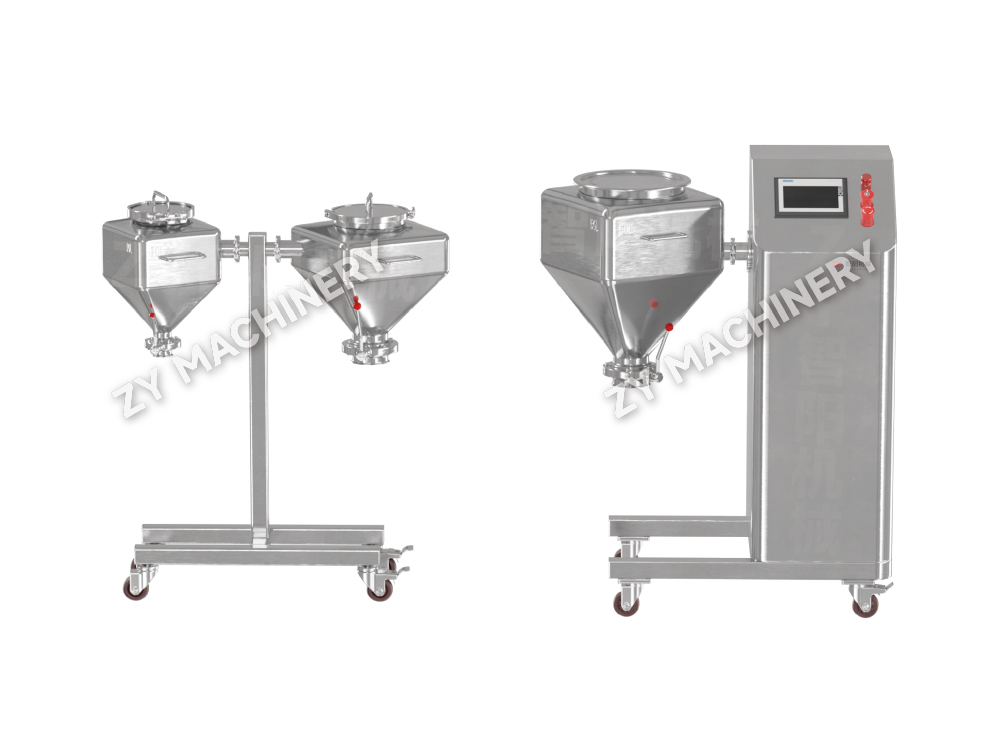
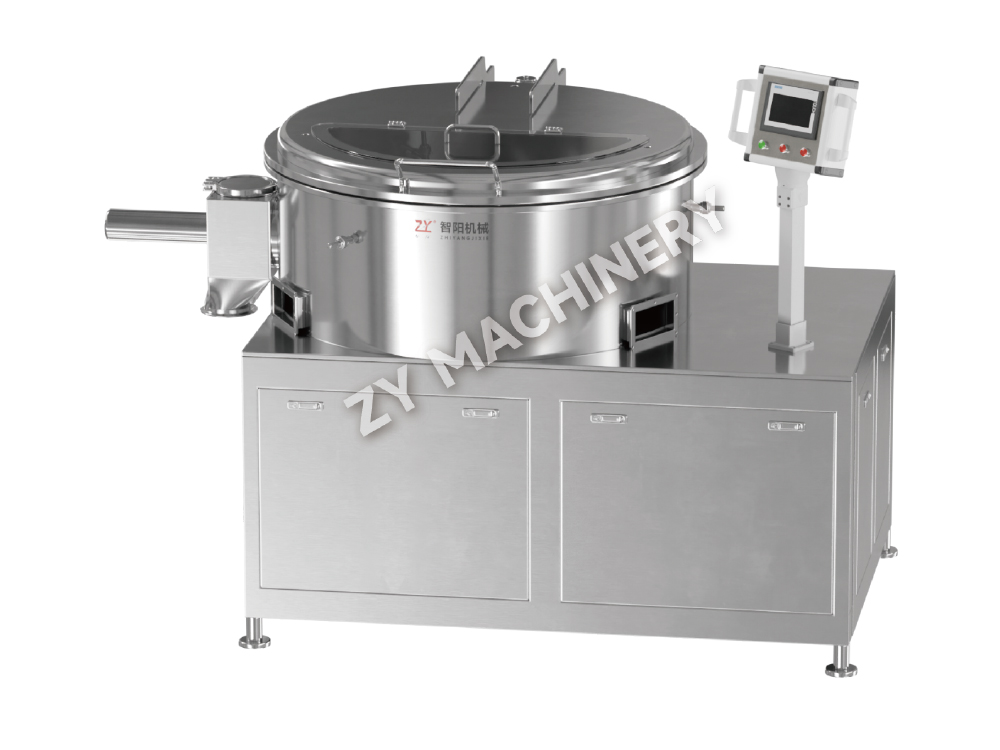
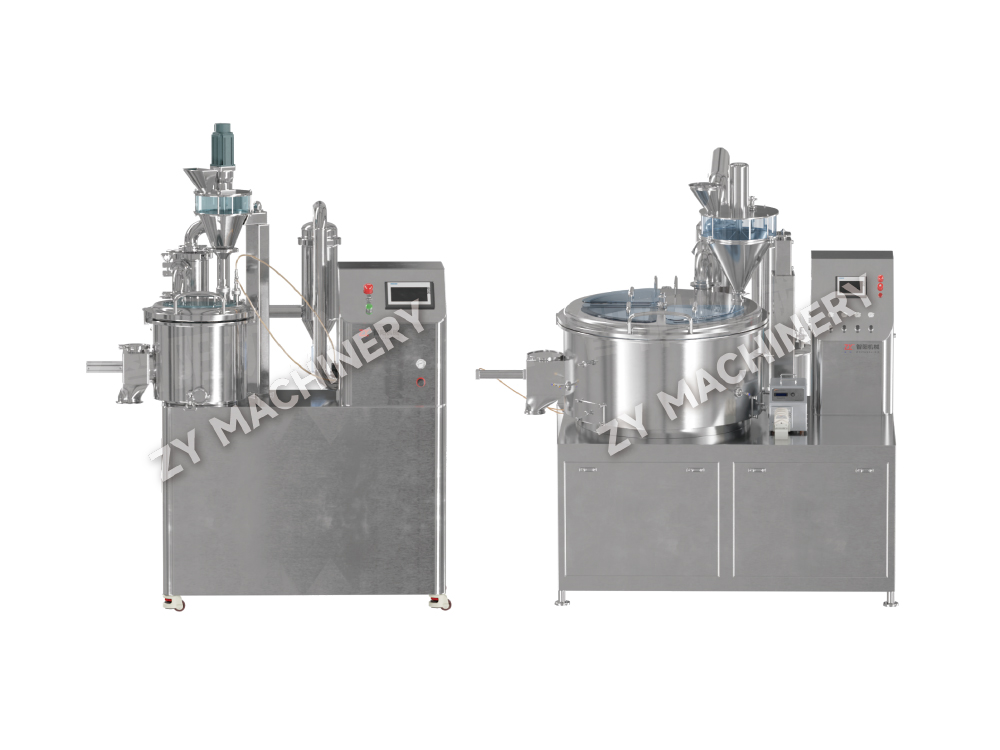
HSD R&D Lab Size Bin Blender
HSD R&D-blandare i labbstorlek uppnår effektiv blandning av material gen.....

Över 70 % av nya läkemedelskandidater faller i BCS klass II eller IV – hög permeabilitet men låg vattenlöslighet. Konsekvensen är dålig oral absorption och frekventa programförseningar. Amorf spraytorkad dispersion (ASDD) adresserar detta direkt genom att omvandla ett kristallint API till en högenergi amorf form inbäddad i en polymerbärare. Resultatet är ett fritt rinnande pulver som kan ge en löslighetsförbättring på 10 till 50 gånger jämfört med det rena kristallina läkemedlet.
Processen är bedrägligt enkel. En API och polymer samlöses i ett flyktigt organiskt eller vattenhaltigt lösningsmedel, finfördelas till en het gasström och snabbtorkas på millisekunder. Snabb stelning fångar kinetiskt läkemedlet i amorft tillstånd, vilket förhindrar omkristallisering. Polymeren har ett dubbelt syfte: den hämmar kärnbildning under lagring och förbättrar vätning under upplösning. Utan de rätta polymer- och processbetingelserna kommer den metastabila amorfa formen att slappna av tillbaka till det kristallina tillståndet med lägre energi , raderar alla löslighetsvinster.
ASDD skiljer sig från andra amorfa fasta dispersioner (ASDs) framställda genom varmsmältextrudering just på grund av den lösningsmedelsbaserade torkmekanismen. Spraytorkning arbetar vid lägre termisk stress, vilket gör det till den föredragna vägen för termiskt labila föreningar. Det skapar också partiklar med hög yta - vanligtvis 5 till 50 mikron i diameter - med exceptionell upplösningskinetik. Dessa egenskaper gör ASDD till en hörnstensteknologi i utvecklingen av orala fasta doser, särskilt för snabbt sönderfallande tabletter och biotillgänglighetsutmanade pipelines.
Spraytorken är inte en handelsvara. Dess design styr direkt partikelstorleksfördelning, kvarvarande lösningsmedelsnivåer, utbyte och den amorfa dispersionens fysiska stabilitet. Tre vågar dominerar utrustningslandskapet: laboratorieenheter för genomförbarhet (1–5 kg batch), pilottorkar för processoptimering (20–50 kg) och produktionsskala maskiner som kan 200 kg eller mer per batch.
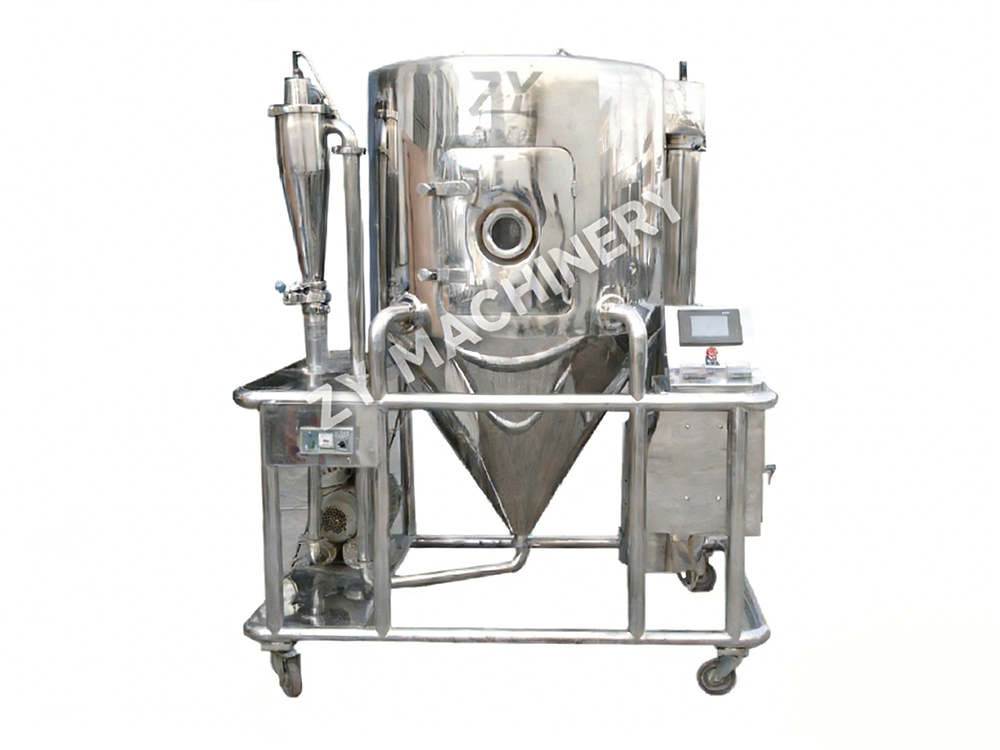
På laboratoriestadiet räcker det med en bänkspraytork med en tvåvätskemunstyckesförstoftare och en blygsam förångningshastighet - vanligtvis 1 till 5 kg vatten per timme -. Dessa system kör små lösningsmedelsvolymer och tillåter snabb screening av polymer-läkemedelsförhållanden. När man går över till pilot- och kommersiell produktion förskjuts dock flaskhalsen. Roterande finfördelare eller högtrycksmunstyckssystem blir väsentliga för att hantera högre matningshastigheter samtidigt som en noggrann kontroll av droppstorleken bibehålls. Lösningsmedelsåtervinningsslingor, ofta baserade på kondensering eller återcirkulation av inert gas, blir obligatoriska av ekonomiska och miljömässiga skäl. Tabellen nedan illustrerar valförloppet för en typisk LPG-serie av spraytorkar.
| Modell av torktumlare | Nominell avdunstningshastighet (kg/h) | Typisk batchstorlek | Atomizer typ | Lämplig scen |
|---|---|---|---|---|
| LPG-5 | 1–5 | 0,5–5 kg | Tvåvätskemunstycke | Feasibility / R&D |
| LPG-25 | 10–25 | 10–30 kg | Tvåvätskor eller roterande | Pilot/småskalig klinisk |
| LPG-100 | 50–100 | 50–150 kg | Roterande eller tryckmunstycke | Sen klinisk/lansering |
| LPG-200 | 150–250 | 200–400 kg | Tryckmunstycke | Kommersiell produktion |
Att välja rätt spraytork går utöver kapaciteten. Parametrar som regleringsintervall för inloppsluftens temperatur (vanligtvis 120–250°C), effektiviteten hos cyklonseparationssystemet och tillgången på ett påsfilter eller våtskrubber nedströms bestämmer det totala utbytet och produktkvaliteten. För utrustning som är utformad för att hantera organiska lösningsmedel av klass I eller II är explosionssäker konstruktion och drift med inert loop inte förhandlingsbara. En välkonstruerad centrifugal spraytork med integrerad lösningsmedelsåtervinning kan återvinna över 95 % av lösningsmedlet, vilket minskar driftskostnaderna med 30–40 % jämfört med engångssystem.
Anläggningar som planerar en dedikerad ASD-produktionslinje kopplar ofta ihop spraytorken med en nedströms avfuktad materialhanteringshölje. Detta förhindrar fuktupptagning under urladdning - ett kritiskt steg eftersom många ASDD-pulver är hygroskopiska, och även måttlig fuktexponering kan sänka glasövergångstemperaturen tillräckligt för att utlösa kristallisering.
Det amorfa tillståndet som uppnås under spraytorkning är mycket känsligt för bearbetningsförhållanden. Fyra parametrar dominerar designutrymmet: inloppstemperatur, utloppstemperatur, finfördelningstryck och matningshastighet. Deras samspel bestämmer kvarvarande lösningsmedel, partikelmorfologi och fysisk stabilitet.
Resterande lösningsmedelsnivåer över ICH-gränserna för lösningsmedel av klass II eller III är ett vanligt felläge. Tillsynsmyndigheter förväntar sig mindre än 5000 ppm för klass III lösningsmedel och mycket lägre för klass II. En studie på HPMCAS-baserad ASDD fann att en minskning av utloppstemperaturen med 10°C ökade resterande aceton från 800 ppm till 3200 ppm - en fyrfaldig topp. Därför bör processkontrollstrategin definiera både ett målutloppstemperaturområde och en maximal acceptabel gräns för kvarvarande lösningsmedel.
Fysisk stabilitet är en annan dold kostnad för suboptimala parametrar. Pulver med hög inre yta och kvarvarande lösningsmedel uppvisar accelererad molekylär rörlighet. Början av kristallisation kan detekteras genom modulerad DSC eller röntgendiffraktion inom dagar snarare än månader. Processparametrar som producerar täta partiklar med låg yta med kvarvarande lösningsmedel under 0,5 % w/w ger konsekvent amorf stabilitet som överstiger 12 månader under ICH-rekommenderade lagringsförhållanden.
Polymerbäraren är inte ett inert hjälpämne. Det dikterar läkemedelsladdningskapacitet, underhåll av övermättnad och långsiktig fysisk stabilitet. Tre familjer dominerar kommersiella ASDD-formuleringar: hypromellosacetatsuccinat (HPMCAS), copovidon (PVPVA) och metakrylsyrasampolymer (Eudragit L100-55). Valet börjar med läkemedlets joniserbarhet och hydrofobicitet.
HPMCAS, med dess succinyl- och acetylsubstitution, är amfifil. Det ger robust kärnbildningsinhibering för neutrala hydrofoba föreningar och upprätthåller övermättnad över ett brett pH-intervall. PVPVA, en vinylpyrrolidon-vinylacetatsampolymer, erbjuder hög Tg (cirka 105°C) och stark vätebindningsacceptorkapacitet, vilket gör den idealisk för läkemedel med svaga sura protoner som kan bilda intermolekylära bindningar. Eudragit L100-55, en metakrylsyra-etylakrylat-sampolymer, löser sig vid pH över 5,5, vilket möjliggör riktad frisättning i tunntarmen - en fördel för syralabila API:er eller när magutfällning måste undvikas.
| Polymer | Tg (°C) | Löslighetsparameter (MPa½) | Hygroskopicitet | Bästa API-profil |
|---|---|---|---|---|
| HPMCAS (L klass) | 120 | 23–24 | Måttlig | Neutral, LogP > 3 |
| PVPVA (copovidon) | 105 | 21–22 | Hög | Svagt sura H-bonddonatorer |
| Eudragit L100-55 | 150 | 19–20 | Låg | Syralabilt, enteriskt mål |
Ett praktiskt ramverk börjar med att uppskatta Flory-Huggins interaktionsparameter (χ) från löslighetsparametrar. En negativ eller nära noll χ förutsäger blandbarhet på molekylär nivå. Utöver termodynamik avslöjar dynamiska bedömningar - övermättnadsutfällningsexperiment i biorelevanta medier - om polymeren kan upprätthålla den amorfa läkemedelskoncentrationen över dess jämviktslöslighet tillräckligt länge för absorption. HPMCAS-baserade dispersioner upprätthåller vanligtvis en 20- till 40-faldig övermättnad i 3-4 timmar i FaSSIF-media, vilket överträffar PVPVA-baserade system för extremt hydrofoba föreningar. Där fuktkänslighet är ett problem ger Eudragit L100-55s låga hygroskopicitet ofta färre stabilitetsavvikelser än PVPVA.
En spraytorkad dispersion är inte en doseringsform. Det fina pulvret med låg densitet uppvisar dåligt flöde – Carr-indexvärden över 25 % och Hausner-förhållanden som överstiger 1,35 är vanliga – och marginell kompressibilitet. Att omvandla detta pulver till en robust tablett- eller kapselfyllning kräver specialdesignade nedströmsenheter. De två dominerande integrationsvägarna är direkt kompression (DC) och torrgranulering.
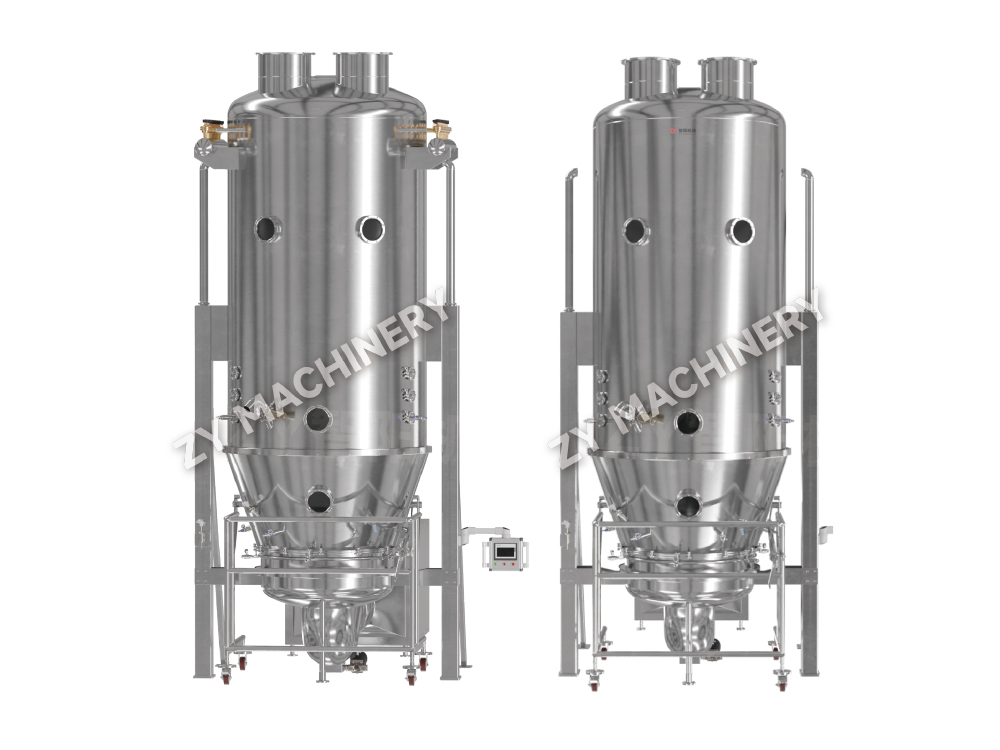
Direkt kompression kräver utmärkt blandningsflöde och kompaktering. Eftersom enbart ASDD-pulver sällan uppfyller flödesspecifikationerna, infogas vanligtvis en fluidbäddsgranulering eller ett blandningssteg med hög skjuvning med valskomprimering. En standardformulering kan kombinera ASDD, mikrokristallin cellulosa, krospovidonsönderdelningsmedel och kolloidalt kiseldioxidglidmedel. Även med optimerade hjälpämnen är det frekvent att sticka och plocka under kompression på grund av det låga Tg-värdet i många ASDD-system - det amorfa materialet kan mjukna under kompressionsvärme. Tablettpresshastighet, förkompressionskraft och stansbeläggning måste kontrolleras noggrant.
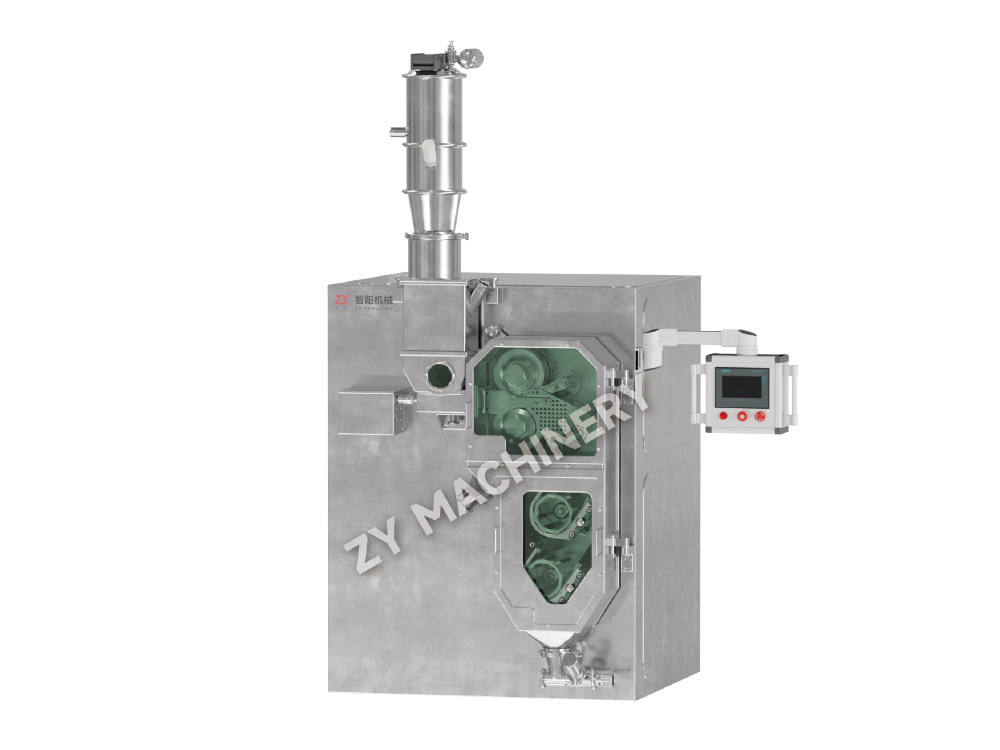
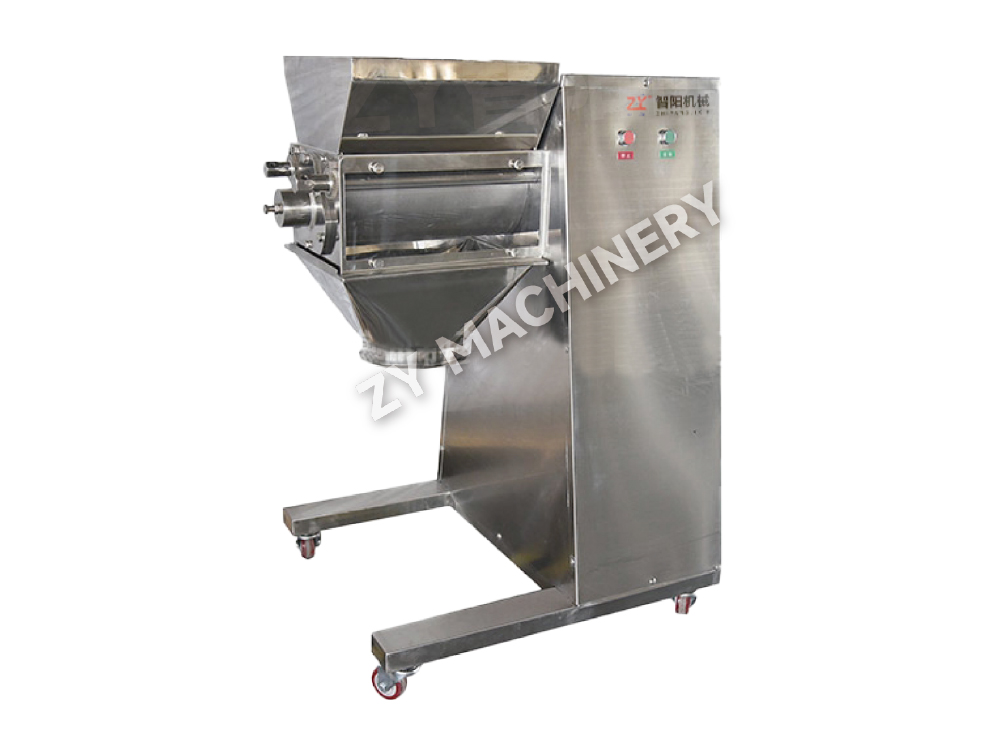
Torrgranulering via en rullkomprimator såsom en rullkomprimator hanterar flödes- och segregationsproblem samtidigt som man undviker den termiska stressen från våtgranulering. Band mals till granulat med förbättrad packning och flöde. Granulens högre porositet leder ofta till snabbare sönderfall, en kritisk egenskap för produkter som släpps omedelbart. I en jämförande studie uppnådde rullkomprimerade ASDD-granuler en tablettupplösningstid på 4,5 minuter mot 8 minuter för den direktkompressionsblandningen, med jämförbar hårdhet.
När omedelbar frisättning inte är målet kan ASDD-pulver skiktas på non-pareil frön i en fluidiserad bädd och därefter beläggas för kontrollerad frisättning. Detta tillvägagångssätt frikopplar upplösningshastigheten från tablettmatrisen, vilket ger exakt modulering av frisättningskinetik. Hela tåget – spraytork, mixer, rullkomprimator, tablettpress och bestrykare – måste utformas för inneslutning om API:n är potent, ett ämne som överbryggar strategi med hög inneslutning.
Många onkologikandidater i tidigt skede faller inom yrkesexponeringsbandet (OEB) 4 eller 5, med gränsvärden för operatörsexponering under 1 μg/m³. Att producera en ASDD för sådana föreningar i en spraytork med öppen front är oacceptabelt. Istället måste hela processkedjan – från lösningsberedning till torkning, utsläpp och nedströmshantering – inneslutas under negativt tryck med validerad inneslutningsprestanda.
Spraytorkningssystem med hög inneslutning innehåller flera designändringar. Utloppsportar för pås-in/ut-påsar med delad ventil eller kontinuerlig liner förhindrar operatörens kontakt med torrt pulver. CIP-system (clean-in-place) med automatiserad sekvenskontroll minskar manuella ingrepp; en typisk CIP-cykel för en torktumlare med produktionsinnehåll sträcker sig från 30 minuter för rutinrengöring till 2 timmar för en fullständig sats-till-batch-byte. Torkens gashanteringsslinga arbetar under lätt vakuum, och HEPA-filtrerade avgaser ser till att eventuellt läckage trycker luft inåt.
Kapitalkostnadspremien är betydande. Ett inneslutet system lägger till 30–50 % till utrustningspriset jämfört med en konventionell spraytork med samma kapacitet. Driftskostnaderna ökar också på grund av förlängda omställningstider, högre energiförbrukning från extra luftbehandling och behovet av funktionsdugliga isolatorhandskar och packningar. Dessa kostnader kompenseras dock av regulatorisk riskminskning. En korrekt utformad innesluten anläggning undviker behovet av restriktiv personlig skyddsutrustning och minskar frekvensen av företagshälsoövervakning.
Efterlevnad omfattar dokumentation. Dataintegritet för CPP-övervakning – inlopps-/utloppstemperatur, tryckskillnad över inneslutningsbarriärer och CIP-parametrar – måste fångas in i en 21 CFR Part 11-kompatibel historiker. Satsregistret bör visa att alla inneslutningsförreglingar var funktionella under bearbetningen. Att investera i infrastruktur med hög inneslutning i pilotskala förkortar vägen till kommersiellt utbud genom att generera representativa data som direkt översätts till kontrollstrategin i produktionsskala.
Uppskalningsfel i ASDD spåras ofta tillbaka till två grundorsaker: förändringar i dropptorkningsbanan och otillräcklig kontroll av nedströms hanteringsfuktighet. En droppes storlek och uppehållstid i torkkammarens skala icke-linjärt med torkdimensioner. En labbtork med en kammardiameter på 0,5 m arbetar i millisekundersintervallet; en produktionstork med 3 m diameter kan förlänga uppehållstiden till flera sekunder och utsätta den bildade partikeln för förhöjd temperaturpåkänning under en längre period.
Konsekvensen är en förändring i partikelmorfologi, kvarvarande lösningsmedel och ibland fasseparation som inte observerades i labbskala. En strukturerad uppskalningsplan tar upp detta med tre milstolpar:
Under hela denna resa är utrustningskompatibilitet mellan vågar avgörande. Anläggningar som investerar i en fullskalig linje — från en spraytork med identisk finfördelningsprincip som en matchande nedströms kvarn och mixer – undvik den vanliga fallgropen med processomutveckling i varje steg. Återbetalningen mäts i regulatoriskt förtroende och sparad tid under NDA-granskningscykeln.
Vill du hålla dig uppdaterad?
Kontakta oss via e-postadressen nedan.
Oroa dig inte för spam. Vi hatar det också!
Mobil klient
Videokonto
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-post:zy@zy-drying.com
WeChat ID
Upphovsrätt 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Alla rättigheter reserverade  Oral fast doseringsutrustningstillverkare