GFL R&D Lab Storlek Solid Dos Production Unit
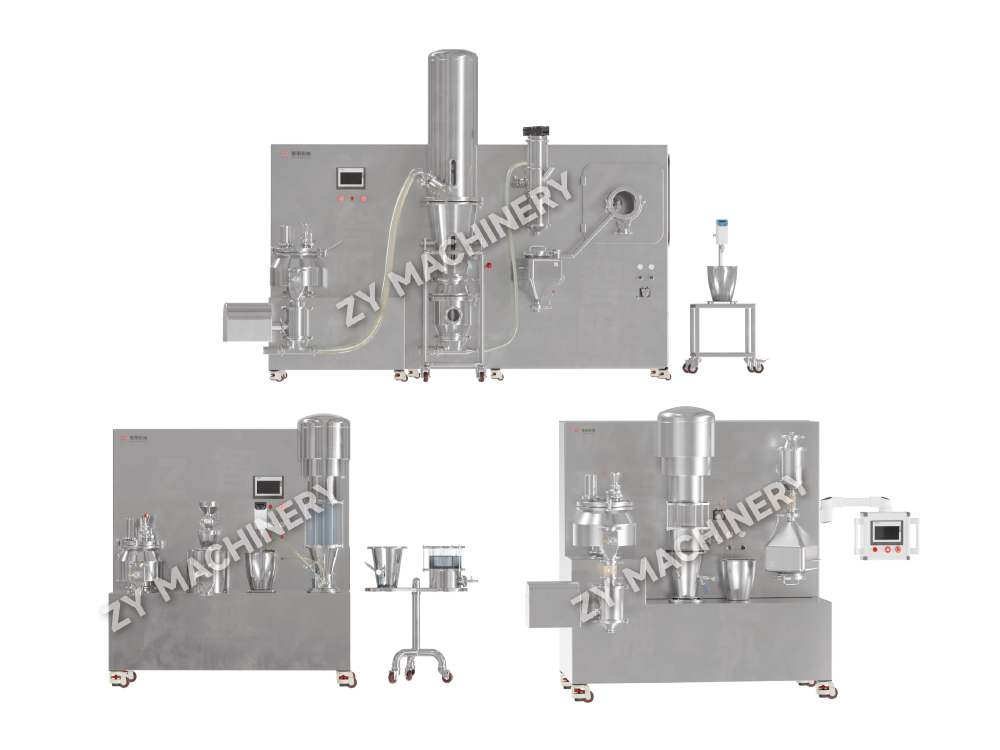
GFLs FoU-produktionsenhet för fast dos i labbstorlek är designad med en .....

Oral fast dosering är fortfarande den mest använda kategorin av läkemedel i världen. Tabletter, kapslar, granulat och pulver färdas alla på samma väg: råa aktiva ingredienser och hjälpämnen blandas, granuleras, torkas, storleksanpassas och beläggs ofta innan de någonsin når en patient. Eftersom varje steg formar nästa, beror prestandan hos en oral fast doseringslinje mycket mindre på någon enskild maskin än på hur hela processen är designad, ansluten och kontrollerad. Den här guiden går igenom dessa steg och utrustningsbesluten bakom dem.
Termen oral fastdosering beskriver varje läkemedelsprodukt som sväljs som en fast substans som frisätter sin aktiva ingrediens i mag-tarmkanalen. Den täcker en bred familj av presentationer som var och en ställer olika krav på pulverhantering och processutrustning:
Oavsett den slutliga presentationen ser uppströmsarbetet anmärkningsvärt lika ut. Pulver måste blandas jämnt, granuleras eller förtätas för bättre flöde, torkas till en stabil fuktighetsnivå, dimensioneras till en snäv partikelfördelning och ofta beläggs för att skydda det aktiva ämnet eller ställa in dess frisättning.
Formulatorer lär sig snabbt att en maskin som presterar vackert på en formulering kan kämpa med nästa. Partikelstorlek, bulkdensitet, hygroskopicitet, statisk laddning och flytbarhet förändras alla i samma ögonblick som ett hjälpämne ändras. En granulator med hög skjuvning kan producera idealiska granuler för en produkt och övervåta, täta agglomerat för en annan. En torktumlare med fluidiserad bädd kan köras bekvämt inom sitt fönster på en batch och blinda sina filterpåsar på nästa.
Det är därför erfarna team behandlar utrustning som en del av en processväg snarare än ett katalogköp. De börjar med materialegenskaper och målsatsstorleken, arbetar sedan bakåt till enhetens verksamhet, överföringslogiken mellan dem och rengöringsstrategin som håller isär produkterna. En linje designad på detta sätt tenderar att köras med färre överraskningar under kvalificering och uppskalning.
De flesta produktionslinjer kan mappas till en liten uppsättning repeterbara enhetsoperationer. Tabellen nedan sammanfattar vad var och en bidrar med och vilka utrustningsfamiljer som vanligtvis används.
| Enhetens drift | Vad den uppnår | Typisk utrustning |
|---|---|---|
| Blandning | Jämn distribution av API och hjälpämnen | Behållarblandare, V-typ och dubbelkon tumlingsblandare, högskjuvningsblandare |
| Granulering | Bättre flöde, komprimerbarhet och enhetlig innehåll | Högskjuvningsblandare, granulatorer med fluidiserad bädd, rullkomprimatorer, extruderare |
| Torkning | Fuktminskning till ett stabilt mål | Torkar med flytande bädd, vakuumtorkar, varmluftsugnar |
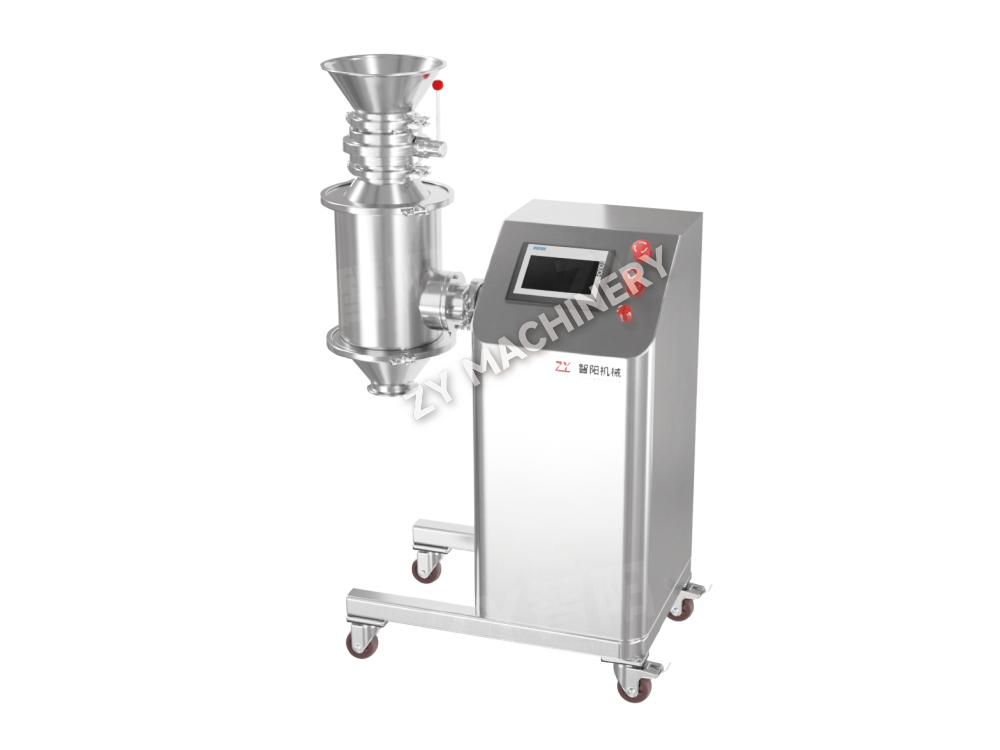
| Fräsning och dimensionering | Smal, reproducerbar partikelstorleksfördelning | Oscillerande granulatorer, roterande granulatorer, konkvarnar, vibrerande siktar |
| Beläggning | Släppkontroll, smakmaskering, fuktskydd | Filmbeläggningsmaskiner, beläggningsmaskiner med fluidiserad bädd, centrifugalbeläggare |
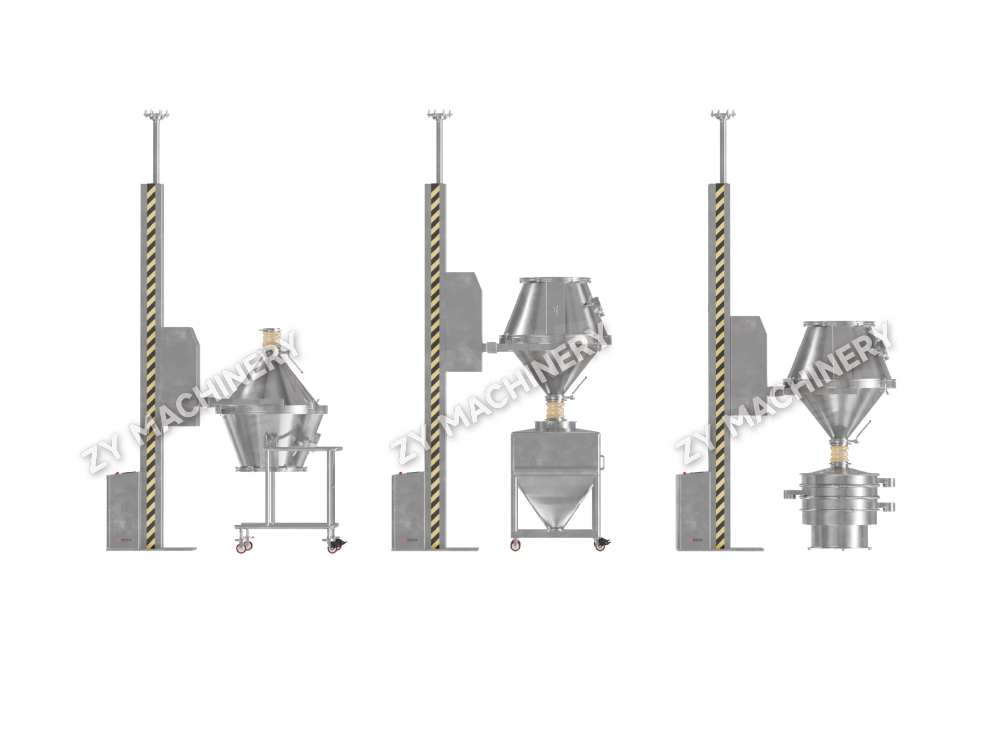
| Förflyttning och utfodring | Dammfri rörelse med minimal segregation | Vakuummatare, kärllyftsystem, vägnings- och matningsstationer |
| Städning | Korskontamineringskontroll mellan produkter | Bin tvättmaskiner, mobila CIP stationer |
Blandning är där innehållets enhetlighet vinner eller förloras. Tumlingsblandare som V-formade, dubbla koner och rörelseenheter i flera riktningar fungerar bra för fritt flytande blandningar med blygsamma skjuvningskrav, medan sopblandare tillåter att det blandade materialet transporteras och töms i samma behållare, vilket minskar hanteringsstegen. För sammanhängande eller dåligt flytande pulver ger konvektiva och luftdrivna konstruktioner ofta ett mer homogent resultat på kortare tid.
De praktiska frågorna är batchstorlek, fyllningsnivå, rotationshastighet och blandningstid. Få dessa fel och segregering eller överblandning kan följa, särskilt med lågdos aktiva ämnen.
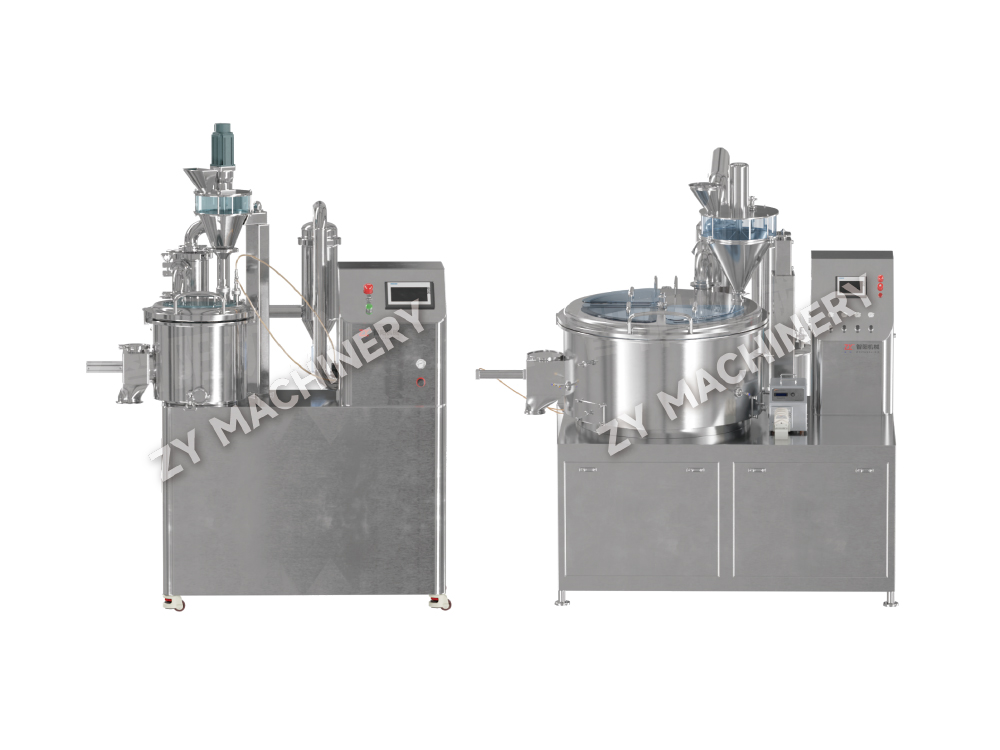
Granulering finns för att lösa de problem som blandning ensam inte kan. Det förbättrar flödet, ökar bulkdensiteten, minskar damm och låser det aktiva i en mer enhetlig matris. Våtgranulering med en högskjuvningsblandare förblir arbetshästen för många produkter, vilket ger täta, välformade granuler; granulering med fluidiserad bädd kombinerar sprutning, agglomerering och torkning i ett enda kärl och passar värmekänsliga eller mycket lösliga formuleringar. Torrgranulering genom valskomprimering är den valda vägen när fukt eller värme skulle bryta ned det aktiva.
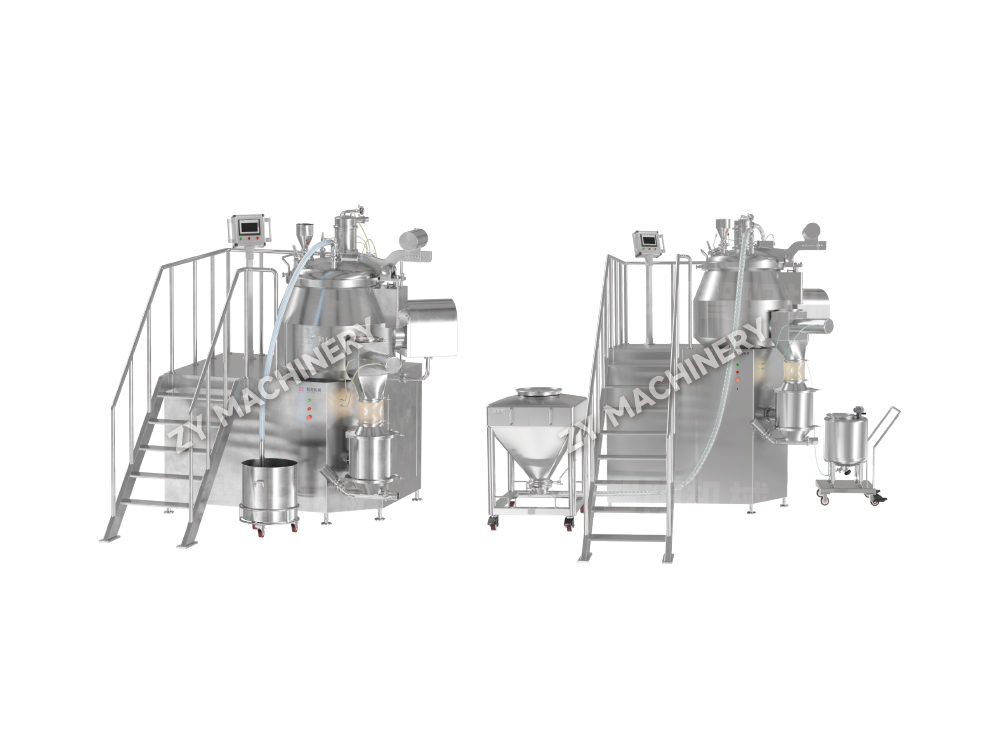 GHL High Speed Mixing Granulator GHL High-Speed blandnings- och granuleringsmaskin är ett mycket effektivt system utformat för att blanda flera pulverformiga material och omvandla dem till enhetliga granuler i ... Visa produkt →
Vilken väg som än väljs bestämmer granuleringsändpunkten till stor del vad som händer nedströms. Ett granulat som är för fint kommer att orsaka problem med flöde och segregation; en som är för tät kan komprimeras dåligt.
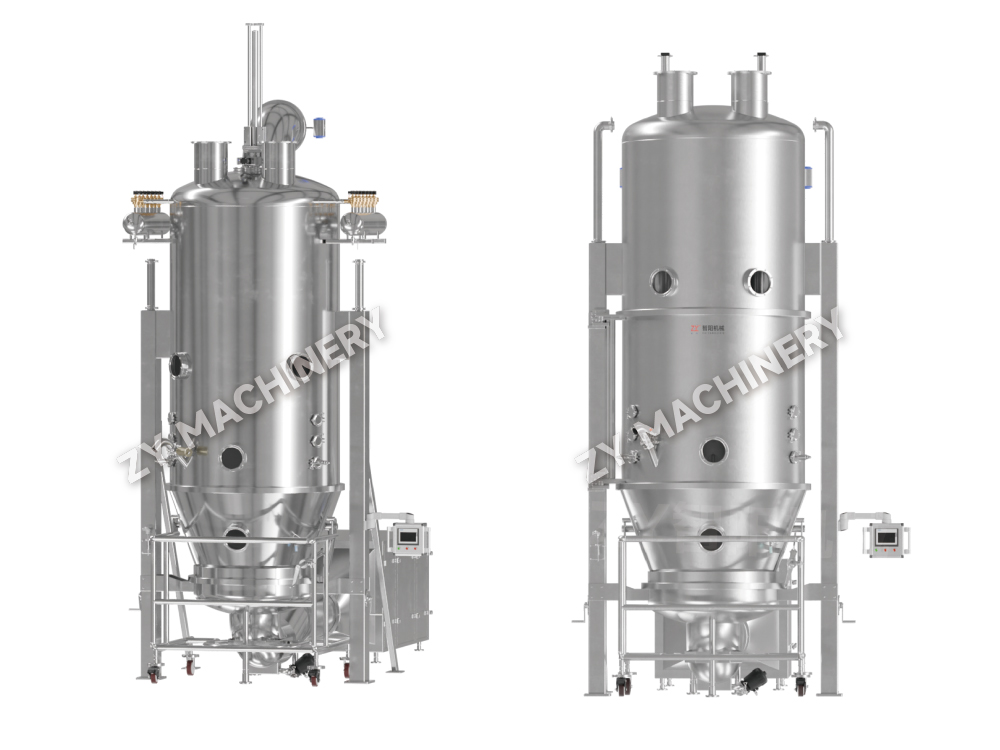
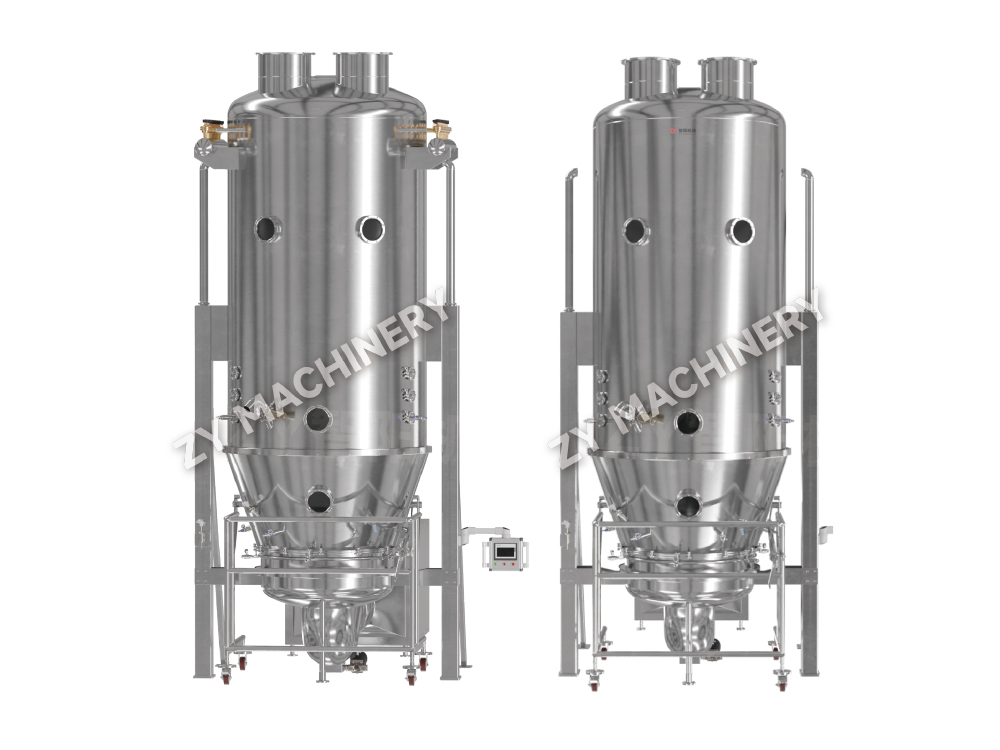
Torkning handlar inte bara om att ta bort vatten. Målet är ett restfuktområde som håller produkten stabil, komprimerbar och reproducerbar från batch till batch. Fluidbäddstorkar erbjuder snabb, jämn torkning med god kontroll över inloppsluftens förhållanden. Vakuumtorkar passar lösningsmedelsbaserade eller syrekänsliga produkter, medan brick- och bälttorkar förblir användbara för värmestabila material och skonsammare genomströmningar.
 FL-B granulerings- och torkmaskin med fluidbädd (enstegsgranulator) FL-B Fluidized Bed Granulation Drying Machine är designad för pulverhantering, granulering, torkning och "top-spray" beläggningsoperationer inom läkemedel, livsmedel och... Visa produkt →
Inloppsluftens temperatur, luftvolymen, daggpunkten och torktiden samverkar. Övertorkning skapar sköra granuler och finkorn; undertorkning leder till att den fastnar under kompression och stabilitetsrisk under hållbarhetstid.
Efter torkning passerar granulat vanligtvis genom en kvarn eller limningssikt för att bringa partikelfördelningen till specifikationen. Oscillerande och roterande granulatorer är vanliga för våta granuler, medan konkvarnar hanterar torrt, kompakterat material. Siktutrustning tar sedan bort överdimensionerat material och skyddar nedströmsprocessen.
Beläggning följer när produkten behöver kontrollerad frisättning, smakmaskering eller fuktskydd. Filmbeläggning i en perforerad panna är fortfarande den mest använda metoden, medan beläggning med fluidiserad bädd är att föredra för pellets och partiklar som kräver ett enhetligt lager. Sprayhastighet, pannhastighet, inloppsluftförhållanden och fasta beläggningssuspensioner påverkar alla filmkvaliteten.
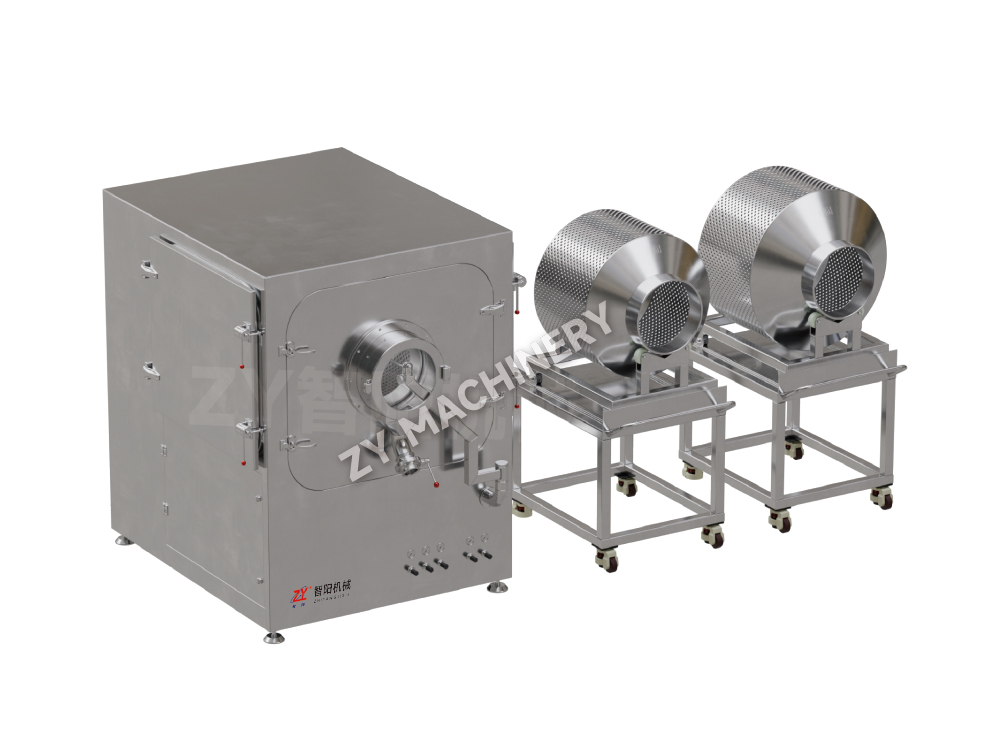 BGB högeffektiv filmbeläggningsmaskin BGB R D High-Efficiency Coating Laboratory Machine är designad för att möta behov av beläggning i laboratorieskala. Det används främst inom läkemedel, livsmedel och bio... Visa produkt →
Detta är ett av de första riktiga besluten inom processutveckling, och det förtjänar mer än ett standardsvar. Några praktiska överväganden brukar avgöra det:
Våtgranulering ger i allmänhet starkare granuler och bättre komprimerbarhet, till priset av fler processsteg och torkkapacitet. Torr granulering är magrare och undviker fukt helt, men kvaliteten på bandet och flingorna måste kontrolleras noggrant för att undvika finkorn och dåligt omarbetningsbeteende.
Uppskalning är där många lovande formuleringar möter verkligheten. En process som fungerar i en 5-liters skål översätts inte automatiskt till en 600-liters enhet, eftersom blandningsintensitet, sprayfördelning och torkningskinetik förändras med geometrin. Den säkraste vägen är att behålla samma utrustningsprincip i varje steg och att definiera skaloberoende parametrar, såsom pumphjulsspetshastighet, spruthastighet per massaenhet och specifik luftvolym.
Att bygga en laboratorielinje som speglar produktionslinjen ger utvecklingsteam en genuin brygga mellan bänkarbete och kommersiell tillverkning. Lag som planerar så här tidigt tenderar att gå igenom processutveckling inom fastdostillverkning mycket smidigare, med färre överraskningar under teknisk överföring.
Moderna orala fasta doseringsanläggningar bedöms lika mycket på deras förmåga att hålla material inneslutna och utrustning ren som på deras genomströmning. Mycket potenta aktiva ämnen kräver sluten överföring, dammfri matning och validerad rengöring. Även för konventionella produkter är förväntningen att kärl, skålar, filter och överföringsledningar ska kunna rengöras reproducerbart och att själva rengöringsprocessen dokumenteras och verifieras.
Det är här soptunneltvättmaskiner, mobila CIP-stationer, dammfria matningsstationer och vakuumtransportsystem tjänar sin plats. De minskar operatörens exponering, förkortar omställningstiden och gör städvalidering och utrustningskvalificering en rutinmässig ingenjörsövning snarare än en återkommande kris.
Innan du begär offerter hjälper det att svara på en kort lista med frågor. Ju tydligare svaren är, desto mer exakt blir den föreslagna konfigurationen.
En oral fast doseringslinje är en kedja av beroenden. Blandning bestämmer granuleringsbeteende, granulering bestämmer torkbelastning, torkning bestämmer malningsutbyte och målning bestämmer beläggningslikformighet och kompressionsprestanda. När varje steg väljs isolerat, dyker luckorna upp senare som inkonsekventa partier, längre byten och tyngre valideringsarbete.
Sedan 2010 har Changzhou Zhiyang Machinery Equipment närmat sig pulverbearbetnings- och fastdoseringsutrustning från processsidan först: att förstå materialegenskaper, kapacitetsmål och platsförhållanden, sedan konfigurera enheter, modulära system eller kompletta linjer runt dem. Den filosofin gäller lika för en enskild laboratorieenhet och för en hel produktionslinje, och det är anledningen till att samma processlogik löper från utveckling i bänkskala till kommersiell tillverkning.
Om du planerar en ny linje, uppgraderar en flaskhals eller skalar en formulering till produktion, är det mest värdefulla första steget en tydlig processbeskrivning. Därifrån blir utrustningskonversationen mycket mer produktiv.
Vill du hålla dig uppdaterad?
Kontakta oss via e-postadressen nedan.
Oroa dig inte för spam. Vi hatar det också!
Mobil klient
Videokonto
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-post:zy@zy-drying.com
WeChat ID
Upphovsrätt 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Alla rättigheter reserverade  Oral fast doseringsutrustningstillverkare