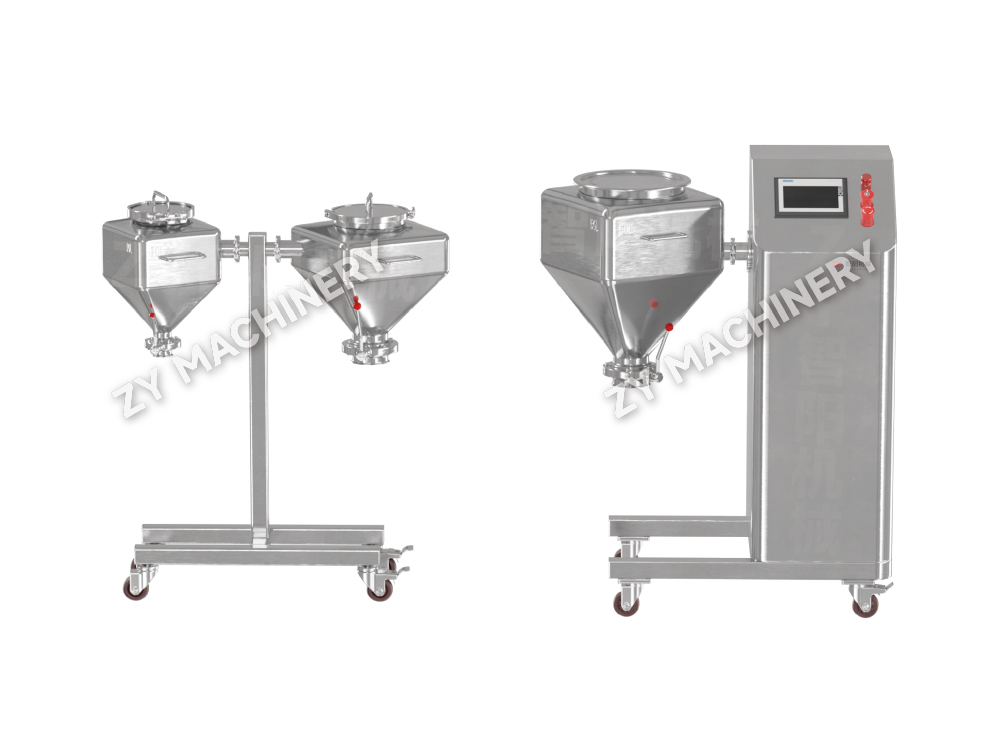
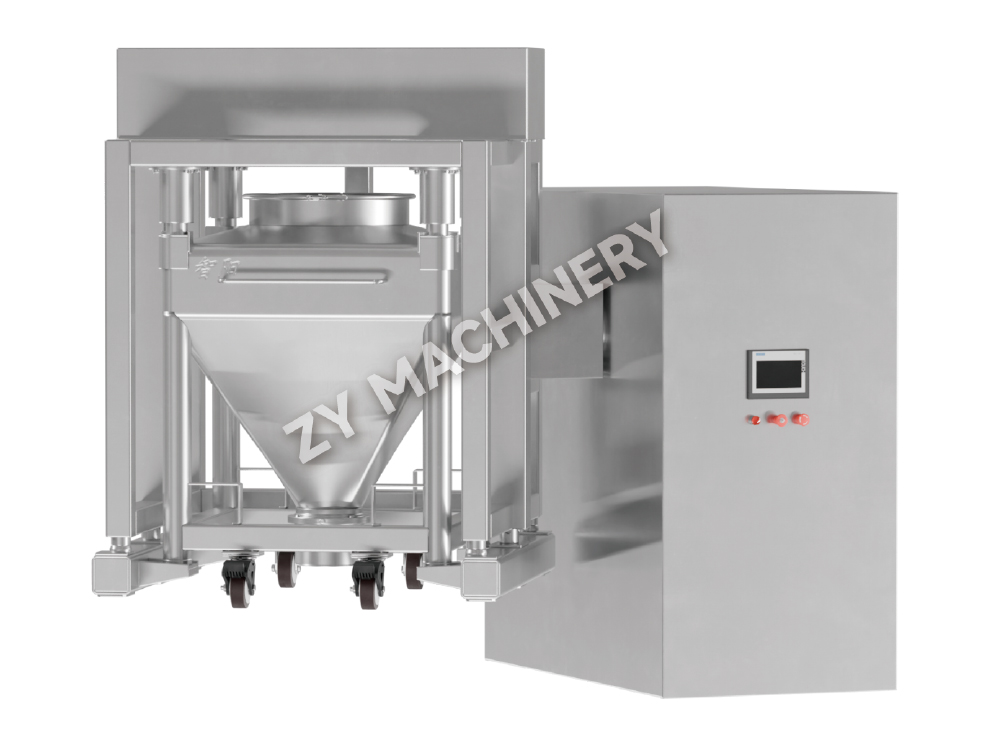
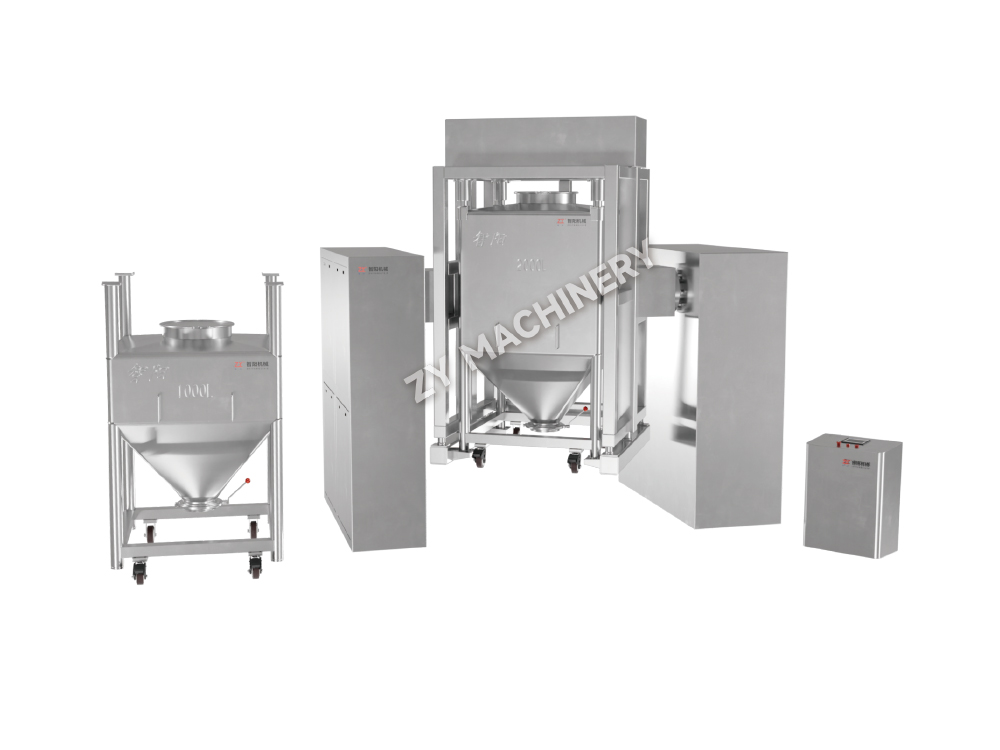
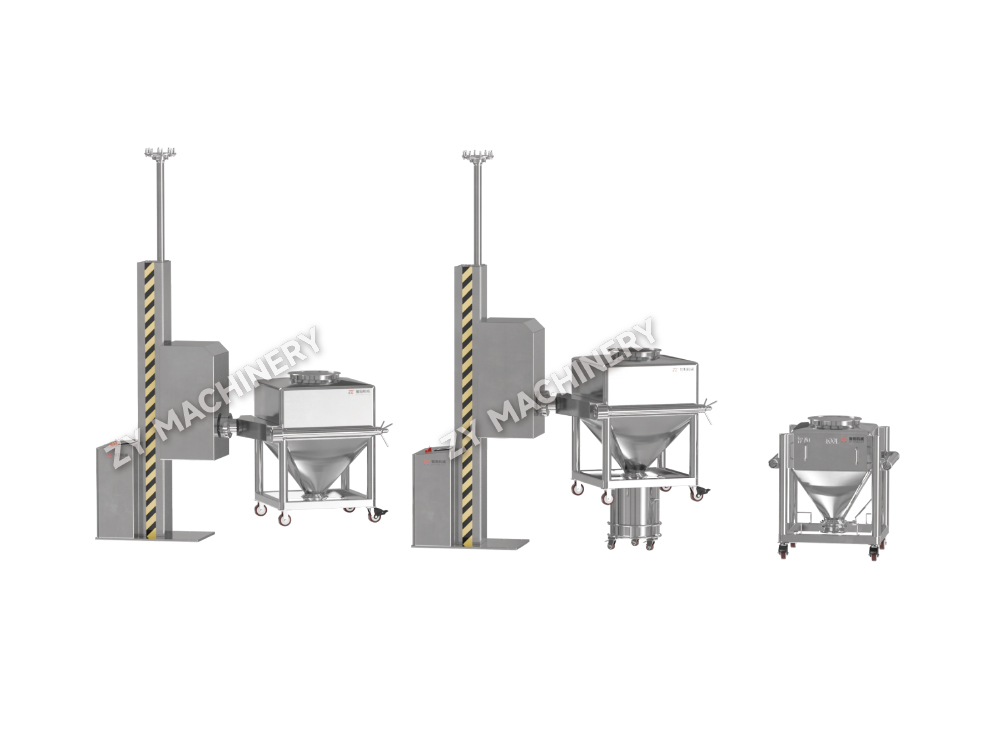
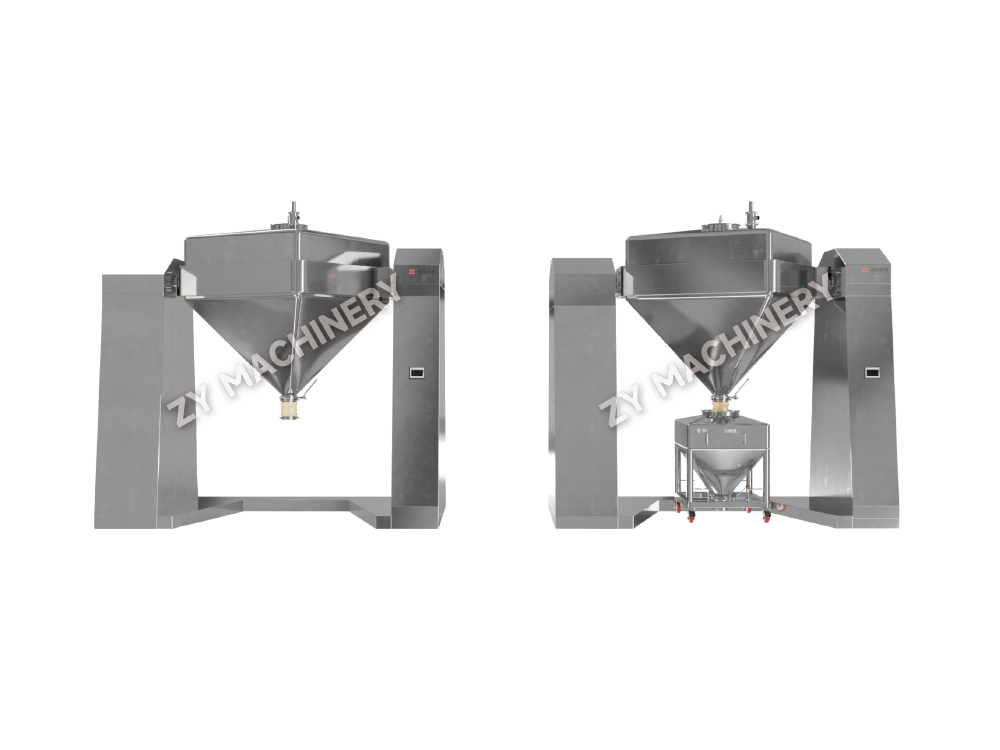
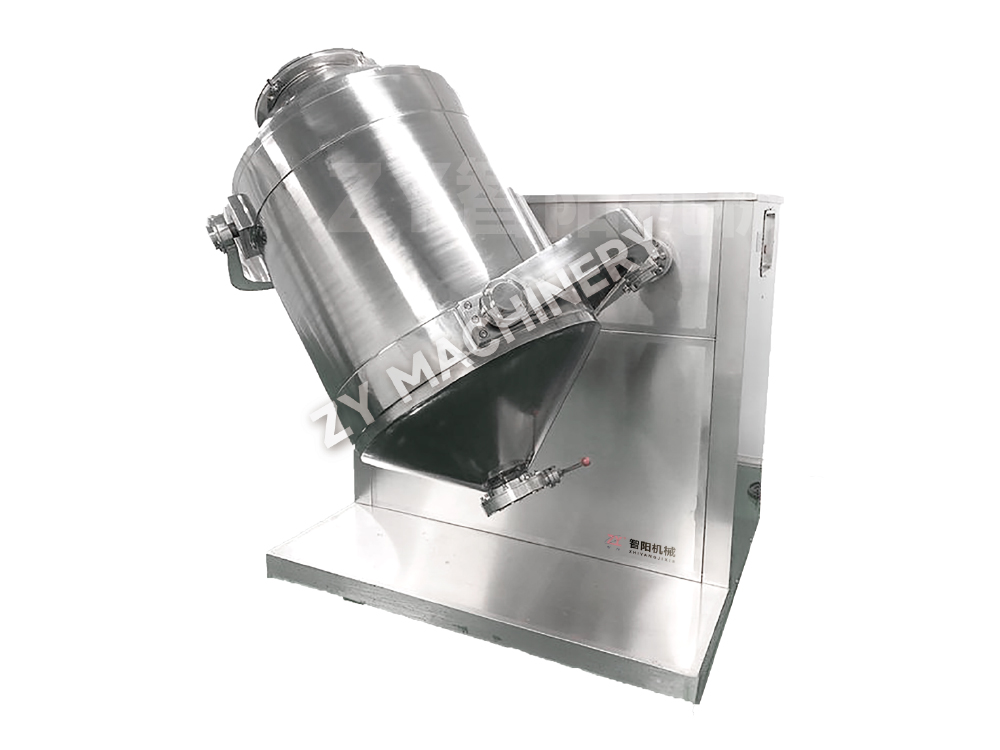
HSD R&D Lab Size Bin Blender
HSD R&D-blandare i labbstorlek uppnår effektiv blandning av material gen.....

Den verkliga förmågan hos höghastighetsblandningsutrustning definieras inte enbart av motorhästkrafter, utan av spetshastighet och skjuvhastighet genereras vid blandningshuvudet. En höghastighetsspridare som arbetar med en spetshastighet på 4 000–6 000 fot/min kan reducera partikelagglomerat i en pigmentdispersion från 50 µm till under 10 µm på mindre än 15 minuter – en uppgift som skulle ta en konventionell låghastighetsblandare timmar att utföra. Denna dramatiska minskning av bearbetningstiden, i kombination med överlägsen dispersionskvalitet, är den främsta anledningen till att dessa system dominerar industrier från beläggningar till läkemedel.
Höghastighetsblandningsutrustning omfattar en familj av maskiner utformade för att överföra intensiv mekanisk energi till en vätska eller pulverblandning. Till skillnad från skonsam blandning är dessa verktyg beroende av höghastighetshjul, rotorer eller blad för att skapa stark skjuvning, turbulens och kavitation. Resultatet är snabb vätning av pulver, deagglomerering av partiklar, emulgering av oblandbara vätskor och enhetlig suspension av fasta ämnen. Den direkta slutsatsen är tydlig: att välja en höghastighetsblandare kräver att den erforderliga skjuvintensiteten och flödesmönstret matchas till det specifika bearbetningsmålet, inte bara att välja den snabbaste motorn.
Spetshastighet - den linjära hastigheten vid den yttre kanten av blandningsbladet - är den enskilt mest kritiska variabeln. För ett sågtandsspridningsblad ökar spetshastigheten ungefär var 1 000 fot/minut fördubblar skjuvspänningen verkar på agglomerat. Fältförsök inom bläcktillverkning visar att en höjning av spetshastigheten från 3 200 ft/min till 5 000 ft/min minskar malningstiden på en trevalskvarn från tre omgångar till en enda passage, eftersom kvaliteten före dispersionen redan är nära målet. Skjuvhastigheten, mätt i omvända sekunder (s⁻¹), kvantifierar hastighetsgradienten i vätskan. En standard höghastighetsspridare genererar 10 000–50 000 s⁻¹ , medan en högskjuvningsrotor/statorblandare kan överskrida 100 000 s⁻¹ . Detta hopp möjliggör droppstorleksminskning från 10 µm ner till 0,5 µm i emulsioner, vilket direkt förbättrar produktens stabilitet och hållbarhet.
| Blandare typ | Spetshastighetsområde (ft/min) | Typisk skjuvhastighet (s⁻¹) | Primär funktion |
|---|---|---|---|
| Sågtandspridare | 3 500 – 5 500 | 10 000 – 50 000 | Pigment/agglomerat dispersion |
| Rotor/stator (sats) | 3 000 – 10 000 | 40 000 – 120 000 | Emulgering, submikron deagglomerering |
| Inline högskjuvningsblandare | 4 500 – 11 000 | 60 000 – 200 000 | Kontinuerlig fin emulsion, våtmalning |
| Höghastighetsomrörare | 1 500 – 3 000 | 2 000 – 10 000 | Vätskeblandning, värmeöverföring |
Medan spetshastigheten dikterar skjuvning effekt per volymenhet (P/V) bestämmer hur jämnt den saxen levereras. Laboratoriedata visar att för en kimröksdispersion i vatten krävs ett P/V på minst för att uppnå en Hegman-mätare avläsning på 7 0,3 hk/gal vid användning av ett sågtandsblad; under 0,15 hk/gal, odispergerade agglomerat kvarstår oavsett förlängd blandningstid. Höghastighetsutrustning uppnår detta genom att koncentrera mekanisk energi till en liten högskjuvningszon och sedan förlita sig på bulkflöde för att recirkulera hela partiet genom den zonen.
Flödesmönster är lika viktigt. En spridare med radiellt flöde trycker materialet utåt till kärlväggen, vilket skapar en stark omsättning från topp till botten. När förhållandet mellan batchdiameter och bladdiameter hålls mellan 2,8:1 och 3,5:1 , bildas en enda virvel som drar pulver från ytan utan överdriven luftindragning. Ett höghastighetshjul med axiellt flöde är däremot bättre lämpat för värmekänsliga material eftersom det flyttar vätska vertikalt längs kärlets axel med lägre lokal skjuvning, vilket minskar temperaturökningen samtidigt som den ger snabb homogenitet. I en applikation med jäsningsbuljong reducerade byte från en radiell till en axiell höghastighetsblandare den genomsnittliga temperaturökningen med 4°C vid identisk effekttillförsel, bevara enzymaktivitet.
När en konventionell dispergerare inte kan leverera den erforderliga partikelstorleksreduktionen, blir en rotor/statormontering nödvändig. Dessa enheter tvingar produkten genom en exakt lucka - vanligtvis 0,1 mm till 0,5 mm —mellan en höghastighetsrotor och en stationär stator. Vid 3 600 rpm genererar ett gap på 0,3 mm skjuvhastigheter över 180 000 s⁻¹ , kapabel att bryta oljedroppar i en kosmetisk kräm till en D90 på 1 µm i en enda passage. Flerstegs rotor/statorkonstruktioner, som staplar två eller tre koncentriska ringar med gradvis finare slitsar, kan uppnå D50-värden under 0,2 µm i silikonemulsioner utan användning av högtryckshomogenisatorer.
Valet mellan batch- och inline-konfiguration beror på volym och viskositet. Inline-enheter utmärker sig när bearbetningsvolymer överstiger 500 gallon eftersom de säkerställer varje flytande element upplever samma historia med hög skjuvning , eliminera döda zoner. Ett konkret exempel: en kontinuerlig inline-rotor/statorblandare som bearbetar 80 gal/min av en borrvätsketillsats höjde sträckgränsen med 22 % jämfört med en batch-spridare med identisk effekt, på grund av elimineringen av bypass i tanken.
En praktisk urvalsprocess börjar med det slutliga spridningskravet, inte blandaren. Följande hierarki av frågor, hämtade från fältteknisk erfarenhet, förhindrar överdimensionering och underpresterande.
Data från en uppskalning av en pigmentdispersion illustrerar ramverket: en 50-liters labdisperger med 5 000 ft/min producerade en 7,5 Hegman-slipning på 20 minuter. För att replikera den kvaliteten i ett 500-liters produktionsfartyg, bibehöll ingenjörerna samma spetshastighet och samma blad-till-tank diameterförhållande på 0,33 , samtidigt som hästkrafterna justeras för att hålla P/V konstant på 0,35 hk/gal. Den första produktionssatsen uppfyllde specifikationen på 18 minuter, vilket bekräftar att geometrisk likhet och konstant effekt per volym är de mest tillförlitliga uppskalningsparametrarna.
Det är en vanlig missuppfattning att körning av en höghastighetsblandare vid maximalt varvtal alltid ger det bästa resultatet. Vid limtillverkning kan överdriven spetshastighet göra att en polymerlösning tunnas till den punkt där dispersiv blandning upphör och blandningen överhettas . Operatörer kan använda en enkel effekt-tidkurva för att identifiera den optimala slutpunkten: när strömförbrukningen planar ut under 2–3 minuter har dispersionen nått sin jämviktspartikelstorleksfördelning och ytterligare blandning ger ingen ytterligare fördel. I ett förblandningssystem av epoxi, att stanna på denna platå istället för att köra ytterligare 15 minuter sparas 18 % i elektrisk energi och eliminerade behovet av aktiv kylning.
Bladgeometrin påverkar också direkt effektiviteten. Ett dispersionsblad med omväxlande radiella och vinklade tänder skapar makrokavitationsfickor som våldsamt kollapsar och ger en intensiv lokal skjuvning utan att kräva högre motorhastighet. Försök som jämförde ett standardsågtandsblad med en kavitationsförstärkt design vid identiskt varvtal visade en 30 % minskning av blandningstiden för att nå en Hegman-mätare avläsning av 7 för en titandioxiddispersion. Att montera bladet utanför mitten av tanken – vanligtvis på ett avstånd av 1/3 av tankradien från väggen – avbryter dessutom virveln och ökar frekvensen av högintensiv kollision mellan agglomerat och bladspetsen.
Den intensiva mekaniska energin som gör höghastighetsblandning effektiv påskyndar också slitaget. Slitage på ett sågtandsblad på 1–2 mm på tandkanten kan minska spetshastigheten med upp till 8 % och kräver en varvtalsökning för att kompensera, vilket i sin tur ökar strömförbrukningen. Ett förebyggande schema som ersätter spridningsblad efter var 800–1 200:e drifttimme, eller när tandbredden minskar med 15 %, upprätthåller en konsekvent batch-till-batch-kvalitet. Rotor/statorenheter kräver spaltinspektion var 300:e timme för abrasiva formuleringar; en spaltökning från 0,3 mm till 0,5 mm kan förskjuta emulsionsdroppen D50 från 0,8 µm till 1,5 µm.
Uppskalning från pilot till produktion följer konsekvent regeln om lika spetshastighet och lika antal passeringar genom högskjuvningszonen . För en inline-rotor/stator innebär det att man bibehåller samma rotordiameter-till-spårbreddsförhållande och samma uppehållstid, vilket ofta kräver flödescirkulationsslingor. Dokumenterad framgång med en kosmetisk krämöverföring visade att matchning av spetshastigheten vid 8 000 fot/min och recirkulering av satsen sex gånger genom den inline-enheten på en 2 000-liters skala replikerade droppstorleksfördelningen för en 50-liters pilotsats inom ±5 % på D90. Detta processcentrerade tillvägagångssätt, grundat på mätbara skjuvnings- och flödesparametrar, är vad som förvandlar höghastighetsblandningsutrustning från ett råkraftsverktyg till en precisionstillverkningstillgång.
Vill du hålla dig uppdaterad?
Kontakta oss via e-postadressen nedan.
Oroa dig inte för spam. Vi hatar det också!
Mobil klient
Videokonto
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-post:zy@zy-drying.com
WeChat ID
Upphovsrätt 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Alla rättigheter reserverade  Oral fast doseringsutrustningstillverkare